


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


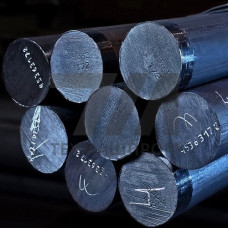
Трубная стальная заготовка 20НМ — горячекатаный непрерывнолитой или кованый полуфабрикат из низколегированной конструкционной стали марки 20НМ, предназначенный для последующей прошивки, раскатки и производства бесшовных труб нефтегазового сортамента. Марка 20НМ содержит никель и молибден в качестве основных легирующих элементов, что обеспечивает повышенную прокаливаемость и хладостойкость по сравнению с углеродистыми аналогами. Заготовка поставляется в виде круглого проката диаметром 120–450 мм, мерной или немерной длины, с нормированными допусками по кривизне и овальности.
Сталь 20НМ относится к группе низколегированных перлитных сталей, легированных никелем и молибденом. Типовой химический состав: углерод — 0,17–0,24 %, кремний — 0,17–0,37 %, марганец — 0,35–0,65 %, никель — 0,50–0,90 %, молибден — 0,15–0,25 %, фосфор — не более 0,030 %, сера — не более 0,030 %. Такое сочетание обеспечивает устойчивую структуру феррита и перлита после нормализации и высокую стойкость к хрупкому разрушению при отрицательных температурах.
| Параметр | Значение | Условия испытаний | Единица | Норматив |
|---|---|---|---|---|
| Предел текучести | 275 | нормализация, 20 C | МПа | ГОСТ 1050 |
| Предел прочности | 470 | нормализация, 20 C | МПа | ГОСТ 1050 |
| Относительное удлинение | 21 | нормализация, 20 C | % | ГОСТ 1050 |
| Ударная вязкость KCU | 39 | –40 C | Дж/см | ГОСТ 9454 |
| Твёрдость | 156–197 | после отжига | HB | ГОСТ 9012 |
Заготовка 20НМ применяется преимущественно на трубопрокатных агрегатах с непрерывным станом и на установках поперечно-винтовой прошивки. Никель и молибден повышают сопротивление деформации при температурах 1150–1250 C, что требует корректировки скоростных режимов прошивки и усилия на оправке. Заготовка хорошо сваривается контактной стыковой сваркой при производстве труб большого диаметра методом ТЭСА, а также допускает обработку резанием на токарных станках с ЧПУ при изготовлении муфтовых заготовок и переходников.
Ключевые технологические параметры:
Трубная заготовка из стали 20НМ используется для производства бесшовных горячекатаных труб, применяемых в следующих системах и оборудовании:
Поставка трубной заготовки 20НМ регламентируется ГОСТ 1050, ГОСТ 4543, а также техническими условиями производителей, учитывающими требования API 5CT и API 5L для трубного сортамента. Контроль включает ультразвуковую дефектоскопию по ГОСТ 21120, проверку макроструктуры на темплетах, определение загрязнённости неметаллическими включениями по ГОСТ 1778 и испытания на осадку по ГОСТ 8818. Для ответственных партий проводится контроль прокаливаемости методом торцевой закалки по ГОСТ 5657.
Сталь 20НМ дополнительно легирована никелем (0,50–0,90 %) и молибденом (0,15–0,25 %), что повышает прокаливаемость, предел текучести и ударную вязкость при отрицательных температурах по сравнению со сталью 20.
Бесшовные трубы из стали 20НМ сохраняют работоспособность в диапазоне от –40 C до +450 C в зависимости от условий нагружения и требований конкретного стандарта.
Стандартный сортамент трубной заготовки 20НМ охватывает круглый прокат диаметром от 120 до 450 мм с допусками по ГОСТ 2590 и кривизной не более 1,5 мм на 1 м длины.
Заготовка поставляется в горячекатаном или термообработанном состоянии. Перед прошивкой проводится нагрев до 1180–1240 C; дополнительная предварительная термообработка требуется только при повышенной твёрдости или неудовлетворительной макроструктуре.