


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


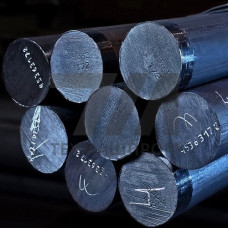
Трубная стальная заготовка 30Х3МФ — горячекатаный или кованый полуфабрикат круглого сечения, получаемый из легированной теплостойкой стали марки 30Х3МФ (аналог 30Cr3MoV). Заготовка предназначена для последующей прошивки, раскатки и волочения с целью производства бесшовных горячедеформированных труб, применяемых в условиях повышенных температур и знакопеременных нагрузок. Химический состав стали регламентируется ГОСТ 4543 и отраслевыми ТУ; массовая доля углерода — 0,26–0,33 %, хрома — 2,30–2,70 %, молибдена — 0,20–0,30 %, ванадия — 0,06–0,12 %.
Заготовка поставляется в виде прутков диаметром 90–270 мм, длиной 3000–6000 мм, с предельным отклонением по диаметру от +2,0 до –1,0 мм. Твёрдость в состоянии поставки (после отжига) — не более 229 HB. Температура нагрева под прошивку в прошивном стане — 1180–1220 C; температура конца прокатки — не ниже 850 C. Для снятия остаточных напряжений после деформации проводится отжиг при 740–760 C с охлаждением в печи. Свариваемость ограниченная — требуется предварительный и сопутствующий подогрев до 250–300 C.
| Параметр | Значение | Единица | Метод контроля | Норматив |
|---|---|---|---|---|
| Диаметр заготовки | 90–270 | мм | Штангенциркуль, микрометр | ГОСТ 2590 |
| Предел текучести (т) | 785 | МПа | Испытание на растяжение | ГОСТ 1497 |
| Относительное удлинение (5) | 12 | % | Испытание на растяжение | ГОСТ 1497 |
| Ударная вязкость (KCU) | 49 | Дж/см | Испытание на ударный изгиб | ГОСТ 9454 |
| Твёрдость после отжига | 229 | HB | Бринелль | ГОСТ 9012 |
| Макроструктура (пятнистая ликвация) | 2 | балл | Травление темплетов | ГОСТ 10243 |
Бесшовные трубы, полученные из заготовки 30Х3МФ, эксплуатируются в условиях ползучести при температурах до 560–580 C и давлении до 25 МПа. Основные направления:
Производство трубной заготовки из стали 30Х3МФ включает выплавку в электродуговой печи, внепечную обработку с вакуумированием, разливку в слитки или непрерывнолитую заготовку, нагрев под прокатку и деформацию на обжимном стане. Для обеспечения однородности макроструктуры применяется ковка с интенсивной проработкой осевой зоны. Контроль качества включает ультразвуковую дефектоскопию по ГОСТ 21120, проверку макро- и микроструктуры, определение загрязнённости неметаллическими включениями по ГОСТ 1778. Заготовка поставляется с сертификатом качества, включающим результаты химического анализа, механических испытаний и неразрушающего контроля.
Поставка осуществляется по ГОСТ 4543, ГОСТ 2590, а также по отраслевым ТУ, устанавливающим дополнительные требования к макроструктуре и механическим свойствам.
Длительная рабочая температура — до 560–580 C при условии ограничения напряжений, вызванных ползучестью. Кратковременный нагрев возможен до 600 C.
Заготовка поставляется в отожжённом состоянии с твёрдостью не более 229 HB, что обеспечивает достаточную пластичность для прошивки без дополнительной термообработки.
Применяются ультразвуковая дефектоскопия по ГОСТ 21120, а также контроль макроструктуры травлением темплетов по ГОСТ 10243.