


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


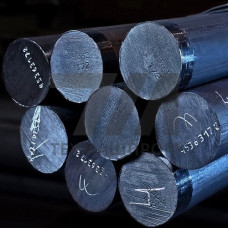
Трубная стальная заготовка из стали марки 35ХГСА — горячекатаный или кованый полуфабрикат круглого сечения, предназначенный для последующей прошивки, раскатки и волочения в целях получения бесшовных труб повышенной прочности. Марка 35ХГСА по ГОСТ 4543-2016 относится к классу хромомарганцево-кремнистых конструкционных легированных сталей, применяемых в условиях высоких динамических нагрузок и знакопеременного нагружения. Заготовка поставляется в виде «трубной» круглой стали диаметром 90–270 мм с нормированным макро- и микроструктурным состоянием, пригодным для горячей деформации на трубопрокатных агрегатах.
Среднемассовое содержание элементов в стали 35ХГСА: углерод — 0,31–0,39 %, кремний — 0,90–1,20 %, марганец — 0,80–1,10 %, хром — 0,80–1,10 %. Такое сочетание обеспечивает прокаливаемость до 35–40 мм и устойчивость переохлаждённого аустенита при непрерывной разливке. После нормализации твёрдость не превышает 241 HB, что критично для последующей механической обработки и резки заготовки на мерные длины.
| Параметр | Значение | Условие испытания | Норматив | Единица |
|---|---|---|---|---|
| Предел текучести т | 835 | закалка 880 C, отпуск 540 C | ГОСТ 4543-2016 | МПа |
| Временное сопротивление в | 1030 | закалка + высокий отпуск | ГОСТ 4543-2016 | МПа |
| Относительное удлинение 5 | 9 | после термообработки | ГОСТ 4543-2016 | % |
| Ударная вязкость KCU | 49 | +20 C | ГОСТ 4543-2016 | Дж/см |
| Диаметр заготовки | 90–270 | горячекатаная / кованая | ТУ изготовителя | мм |
Заготовка 35ХГСА для трубного передела нормируется по глубине обезуглероженного слоя — не более 2,5 % от диаметра, а также по загрязнённости неметаллическими включениями (сульфиды и оксиды — не выше балла 3 по ГОСТ 1778). Кривизна прутка не превышает 0,5 % длины, овальность — в пределах предельных отклонений диаметра. Перед прошивкой на прошивном стане заготовка нагревается до 1180–1220 C; сталь 35ХГСА в этом интервале сохраняет достаточную пластичность, но требует строгого контроля температуры конца прокатки во избежание образования флокенов.
Сталь 35ХГСА содержит кремний 0,90–1,20 % и марганец 0,80–1,10 %, что повышает прокаливаемость и прочностные характеристики по сравнению с 35ХМ. Однако кремний увеличивает склонность к обезуглероживанию при нагреве, что требует более строгого контроля атмосферы печи.
Перед прошивкой заготовку нагревают до 1180–1220 C. Предварительная термообработка (нормализация при 880–900 C) применяется при повышенной твёрдости или неудовлетворительной структуре после прокатки.
Сварка возможна с предварительным подогревом до 200–250 C и последующей термообработкой. Из-за повышенного содержания углерода и кремния требуется применение низководородистых электродов и контроль скорости охлаждения.
Макроструктура оценивается по ГОСТ 10243-75: центральная пористость, ликвационные полосы и подкорковые пузыри не должны превышать баллов, установленных ТУ для трубного передела. Обычно допускается центральная пористость не выше балла 2.