


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


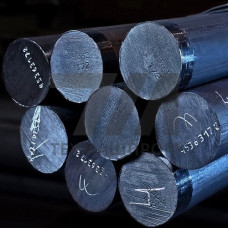
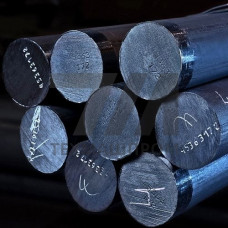
Трубная стальная заготовка Д — позиция сортамента, классифицируемая по группе прочности (классу) Д согласно требованиям ГОСТ 8731-74 и ГОСТ 8733-74. Данная категория объединяет горячедеформированные и холоднодеформированные бесшовные трубы, а также заготовки под последующую механическую обработку, для которых регламентированы повышенные механические свойства по сравнению с базовыми группами прочности. Ключевое отличие заготовки группы Д — нормируемые значения временного сопротивления разрыву (в) и предела текучести (т), которые гарантируются поставщиком по результатам испытаний готовой продукции.
В отличие от труб группы А и Б, где регламентируется только химический состав или только механические свойства, заготовка группы Д предполагает контроль обоих параметров. Это обеспечивает предсказуемость поведения материала при изготовлении ответственных узлов трубопроводных систем, работающих под внутренним давлением. Для группы Д устанавливаются минимальные значения: временное сопротивление разрыву — не менее 588 МПа (60 кгс/мм), предел текучести — не менее 314 МПа (32 кгс/мм), относительное удлинение — не менее 14% для труб с толщиной стенки до 10 мм включительно.
Трубная заготовка группы Д поставляется в широком диапазоне типоразмеров. Наружный диаметр варьируется от 25 до 820 мм, толщина стенки — от 2,5 до 75 мм. Длина заготовок — от 4 до 12,5 м (мерная, кратная или немерная). Для заготовок, предназначенных под дальнейшую расточку или раскатку, допускается увеличенная толщина стенки с последующим удалением припуска на металлорежущем оборудовании.
| Наружный диаметр, мм | Толщина стенки, мм | в, МПа | т, МПа | Относительное удлинение, % |
|---|---|---|---|---|
| 57 | 5 | 588 | 314 | 14 |
| 108 | 8 | 588 | 314 | 14 |
| 219 | 12 | 588 | 314 | 13 |
| 426 | 20 | 588 | 314 | 12 |
Для изготовления трубной заготовки группы Д применяются углеродистые и низколегированные стали марок 20, 09Г2С, 17Г1С, 10Г2. Химический состав регламентируется ГОСТ 1050-88 и ГОСТ 19281-2014. Содержание углерода для стали 20 — 0,17–0,24%, марганца — 0,35–0,65%. Для стали 09Г2С содержание марганца повышено до 1,3–1,7%, что обеспечивает дополнительное упрочнение ферритной матрицы. Сера и фосфор ограничиваются значениями не более 0,035% и 0,030% соответственно — это снижает риск образования горячих трещин при сварке и повышает стойкость к хладноломкости.
Заготовки группы Д изготавливаются методом горячей прокатки на автоматических или пилигримовых станах, а также методом прессования. После прокатки трубы подвергаются термической обработке — нормализации или закалке с высоким отпуском. Режим термообработки подбирается таким образом, чтобы обеспечить требуемый комплекс механических свойств при сохранении достаточной пластичности для последующей деформации.
Каждая партия заготовок проходит приемо-сдаточные испытания: определение временного сопротивления разрыву, предела текучести, относительного удлинения. Дополнительно может проводиться контроль твердости по Бринеллю, испытание на сплющивание и загиб. Для заготовок, предназначенных под работу при повышенных температурах, регламентируется ударная вязкость KCU при температуре +20 C и –40 C.
Трубная заготовка группы Д востребована в отраслях, где требуется сочетание повышенной несущей способности с возможностью последующей механической обработки:
При выборе заготовки группы Д необходимо учитывать, что гарантированные механические свойства достигаются только при соблюдении режимов последующей термической обработки готовых деталей. Нагрев выше температуры нормализации (850–920 C) с последующим медленным охлаждением может привести к снижению прочностных характеристик ниже нормируемых значений.
Группа В предполагает контроль химического состава и механических свойств, но без нормирования минимальных значений в и т. Группа Д устанавливает конкретные гарантированные значения: в 588 МПа, т 314 МПа, что делает поведение материала предсказуемым при расчете на прочность.
Применяются стали 20, 09Г2С, 17Г1С, 10Г2. Выбор марки определяется условиями эксплуатации будущего изделия: сталь 20 — для умеренных нагрузок, 09Г2С — для низких температур до –70 C.
Да, стали, применяемые для группы Д, обладают удовлетворительной свариваемостью. Рекомендуется предварительный подогрев до 150–200 C при толщине стенки более 20 мм и последующая термообработка сварного соединения для снятия внутренних напряжений.
Для горячедеформированных труб обычной точности допуск составляет 1,5% от номинального диаметра, для повышенной точности — 1,0%. Точность изготовления оговаривается при заказе и влияет на припуск под механическую обработку.