


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


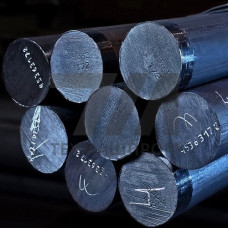
Трубная стальная заготовка ГОСТ Р 53932-2010 — это круглый прокат, предназначенный для последующего производства бесшовных горячедеформированных труб. Норматив устанавливает технические требования к непрерывнолитой и катаной заготовке диаметром от 60 до 270 мм, используемой на трубопрокатных агрегатах с автоматическими, пилигримовыми и непрерывными станами. Документ регламентирует химический состав, механические свойства, макроструктуру и геометрические параметры, что обеспечивает стабильность технологического процесса прошивки и раскатки.
Ключевое отличие заготовки по ГОСТ Р 53932-2010 — ужесточённые допуски на разностенность и овальность поперечного сечения. Для катаной заготовки предельное отклонение по диаметру составляет 1,5%, для непрерывнолитой — 2,0%. Контроль макроструктуры проводится на протравленных темплетах, где не допускаются усадочные раковины, ликвационные полосы и центральная пористость выше 2 баллов по шкале, установленной в приложении к стандарту.
Стандарт распространяется на углеродистые и легированные марки стали, включая 20, 35, 45, 09Г2С, 15ХМ, 30ХМА и другие. Содержание серы и фосфора ограничено 0,035% и 0,030% соответственно, что снижает риск образования горячих трещин при прошивке на станах косой прокатки. Для легированных марок дополнительно нормируется содержание хрома, молибдена и никеля в узких пределах, обеспечивающих прокаливаемость и стабильность механических свойств готовых труб.
Механические свойства заготовки проверяются на образцах, отобранных от готового проката после нормализации или горячей прокатки. Предел текучести для конструкционных марок составляет 245–355 МПа в зависимости от категории прочности, относительное удлинение — не менее 24%. Твёрдость по Бринеллю контролируется для заготовок, предназначенных под механическую обработку, и не превышает 197–229 HB для углеродистых сталей.
| Марка стали | Диаметр, мм | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % |
|---|---|---|---|---|
| 20 | 90–150 | 245 | 410 | 24 |
| 45 | 100–180 | 355 | 600 | 16 |
| 09Г2С | 120–220 | 325 | 490 | 21 |
Поверхность заготовки не должна содержать плен, закатов, рванин и трещин глубиной более 1 мм. Для удаления поверхностных дефектов применяется выборочная зачистка абразивным инструментом или сплошная обточка на токарно-бесцентровых станках. Глубина зачистки не должна выводить диаметр за пределы минусового допуска. Контроль поверхности проводится визуально и методом магнитопорошковой дефектоскопии для заготовок ответственного назначения.
Ультразвуковой контроль сплошности выполняется по всей длине заготовки на автоматизированных линиях с вращающимися искателями. Нормы браковки устанавливаются по классу сплошности: для заготовок под трубы нефтегазового сортамента применяется класс 1, для труб общего назначения — класс 2. Допустимая площадь одиночных дефектов не превышает 5 мм при расстоянии между соседними дефектами не менее 100 мм.
Заготовка по ГОСТ Р 53932-2010 используется на следующих типах оборудования:
Для заготовок, предназначенных под прошивку на станах косой прокатки, критическим параметром является однородность механических свойств по сечению. Разброс твёрдости между центром и периферией не должен превышать 15 HB, что достигается регламентированным режимом нагрева перед прокаткой и контролируемым охлаждением на холодильнике. Нарушение этих условий приводит к образованию внутренних расслоений и плен при прошивке.
Заготовки поставляются в связках массой до 5 тонн, увязанных стальной лентой в двух-трёх местах. Каждая связка снабжается биркой с указанием марки стали, номера плавки, диаметра и товарного знака производителя. Маркировка наносится несмываемой краской на торец крайней заготовки. При отгрузке железнодорожным транспортом связки укладываются в полувагоны с обязательной фиксацией от смещения.
Хранение заготовок на открытых площадках допускается при условии укладки на деревянные подкладки высотой не менее 200 мм для предотвращения коррозионного повреждения нижнего ряда. Срок хранения без консервации не ограничен, однако перед подачей в нагревательную печь поверхность должна быть очищена от окалины и загрязнений механизированным способом.
Стандарт распространяется на заготовку диаметром от 60 до 270 мм. Для каждого типоразмера установлены предельные отклонения по диаметру и овальности, которые контролируются на входе в нагревательную печь трубопрокатного агрегата.
Норматив устанавливает более жёсткие требования к макроструктуре и сплошности, включая нормы по центральной пористости и ликвации. Дополнительно регламентируется разброс твёрдости по сечению, что критично для стабильной прошивки на косовалковых станах.
Применяется ультразвуковой контроль сплошности по всей длине и магнитопорошковая дефектоскопия поверхности. Для заготовок под трубы ответственного назначения дополнительно проводится контроль методом акустической эмиссии при нагружении.
Да, зачистка абразивным инструментом допускается при условии, что глубина зачистки не выводит диаметр за пределы минусового допуска. После зачистки обязателен повторный контроль поверхности визуальным методом.