


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


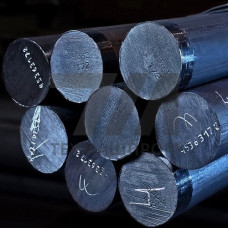
Трубная стальная заготовка из стали 35 — это горячекатаный или непрерывнолитой полуфабрикат круглого сечения, предназначенный для последующей прошивки и прокатки в бесшовные горячедеформированные трубы. Сталь 35 — конструкционная углеродистая качественная сталь по ГОСТ 1050, содержащая 0,32–0,40 % углерода, что обеспечивает баланс между прочностью и пластичностью при горячей обработке давлением. Заготовка поставляется в виде непрерывнолитых круглых заготовок (НЛЗ) или катаной круглой заготовки диаметром 100–350 мм по ГОСТ 4693 и ТУ производителей.
Трубная заготовка из стали 35 нормируется по химическому составу, макроструктуре и твёрдости. Содержание углерода — 0,32–0,40 %, кремния — 0,17–0,37 %, марганца — 0,50–0,80 %, серы — не более 0,040 %, фосфора — не более 0,035 %. Предел прочности при растяжении в нормализованном состоянии — 530–590 МПа, предел текучести — не менее 315 МПа, относительное удлинение — не менее 20 %. Твёрдость в состоянии поставки — 156–197 HB. Заготовка проходит ультразвуковой контроль по ГОСТ 21120 и контроль макроструктуры по ГОСТ 10243.
| Диаметр заготовки, мм | Допуск, мм | Кривизна, мм/м | Твёрдость, HB | Метод производства |
|---|---|---|---|---|
| 120 | +3,0/–1,0 | не более 3,0 | 156–197 | непрерывное литьё |
| 150 | +4,0/–1,0 | не более 4,0 | 156–197 | непрерывное литьё |
| 200 | +5,0/–2,0 | не более 5,0 | 160–200 | горячая прокатка |
| 250 | +6,0/–2,0 | не более 6,0 | 160–200 | горячая прокатка |
| 300 | +8,0/–3,0 | не более 8,0 | 165–205 | горячая прокатка |
Сталь 35 в состоянии поставки обладает удовлетворительной деформируемостью при температурах прошивки 1180–1220 C. Температурный интервал горячей пластической деформации — 850–1200 C. При прошивке на трубопрокатных агрегатах с пилигримовыми или непрерывными станами заготовка из стали 35 обеспечивает стабильное формирование гильзы без образования внутренних плён и рванин при соблюдении режимов нагрева. Склонность к перегреву — умеренная, что требует контроля выдержки в методических печах. Свариваемость ограниченная: для стыковой сварки труб применяют предварительный подогрев до 150–200 C и последующую термообработку.
Партия трубной заготовки из стали 35 сопровождается сертификатом качества с указанием плавки, химического состава, результатов испытаний на растяжение и ударную вязкость. Контролируются макроструктура по ГОСТ 10243 (центральная пористость, ликвация, трещины), неметаллические включения по ГОСТ 1778, загрязнённость по ГОСТ 1050. Для ответственных партий проводится зачистка поверхности от дефектов глубиной более 5 % от диаметра. Торцы заготовок обрезаются перпендикулярно оси с отклонением не более 5 мм.
Рекомендуемый интервал нагрева под прошивку — 1180–1220 C. Превышение 1240 C вызывает пережог и рост зерна, снижение ниже 1150 C повышает сопротивление деформации и износ оправок.
Сталь 35 содержит больше углерода (0,32–0,40 % против 0,17–0,24 %), что даёт более высокую прочность труб (предел текучести не менее 315 МПа против 245 МПа), но снижает пластичность и свариваемость, требуя подогрева при сварке.
Да, для ответственных партий УЗК выполняется по ГОСТ 21120 с целью выявления внутренних дефектов: трещин, расслоений, крупных неметаллических включений. Обычно контролируется 100 % объёма или по согласованию с потребителем.
Для трубы 108 6 мм при прошивке на непрерывном стане применяют заготовку диаметром 120–150 мм. Коэффициент вытяжки и геометрия оправки рассчитываются индивидуально под конкретный трубопрокатный агрегат.