


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


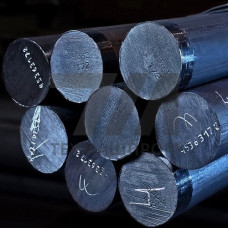
Трубная стальная заготовка из стали 45 — это горячекатаный или непрерывнолитой полуфабрикат круглого сечения, предназначенный для последующей прошивки, раскатки и производства бесшовных горячедеформированных труб. Сталь 45 — конструкционная углеродистая качественная сталь по ГОСТ 1050-2013, содержащая 0,42–0,50 % углерода, что обеспечивает повышенную прочность после термической обработки и достаточную технологическую пластичность при горячей деформации.
Трубная заготовка из стали 45 поставляется в виде круглого проката диаметром от 90 до 350 мм и непрерывнолитых заготовок сечением 150 150 мм — 300 300 мм. Основные нормируемые характеристики:
Сталь 45 регламентируется ГОСТ 1050-2013. Содержание углерода — 0,42–0,50 %, кремния — 0,17–0,37 %, марганца — 0,50–0,80 %. Допустимое содержание серы — не более 0,040 %, фосфора — не более 0,035 %. Структура заготовки после горячей прокатки — феррито-перлитная. Для трубной заготовки критична макроструктура: не допускаются центральная пористость, ликвационные полосы и подкорковые трещины, выявляемые при ультразвуковом контроле по ГОСТ 21120-75.
Заготовка из стали 45 применяется преимущественно в горячей прокатке на трубопрокатных агрегатах с пилигримовыми или непрерывными станами. Температурный интервал деформации — 1180–1250 C при нагреве в методических печах. Прошивка осуществляется на двухвалковых прошивных станах с грибовидными валками. После прокатки трубы подвергаются калибровке и охлаждению на холодильниках. Для получения труб с повышенными механическими свойствами проводится нормализация при 840–860 C или улучшение (закалка 820–850 C в воде с последующим высоким отпуском 550–600 C).
| Режим обработки | Температура, C | Охлаждающая среда | Твёрдость, HB | в, МПа |
|---|---|---|---|---|
| Горячая прокатка | 1180–1250 | воздух | 170–207 | 590–640 |
| Нормализация | 840–860 | воздух | 170–200 | 600–650 |
| Закалка + высокий отпуск | 820–850 / 550–600 | вода / воздух | 220–250 | 750–850 |
| Улучшение | 830–850 / 560–620 | вода / воздух | 200–230 | 700–800 |
Трубная заготовка из стали 45 подвергается входному контролю: ультразвуковая дефектоскопия сплошности, проверка макроструктуры на темплетах, определение химического состава спектральным анализом, испытания на растяжение и ударный изгиб. Для труб ответственного назначения проводится контроль загрязнённости неметаллическими включениями по ГОСТ 1778-70. Отклонение диаметра заготовки не должно превышать 1,5 % от номинала, кривизна — не более 5 мм на 1 м длины.
Химический состав — ГОСТ 1050-2013, сортамент круглого проката — ГОСТ 2590-2006, непрерывнолитой заготовки — ГОСТ Р 58228-2018. Контроль макроструктуры — ГОСТ 10243-75.
Прошивка выполняется в интервале 1180–1250 C. Нижняя граница ограничена ростом сопротивления деформации, верхняя — опасностью пережога и интенсивного окалинообразования.
Сварка возможна, но требует подогрева до 200–250 C и последующей термообработки. Из-за повышенного содержания углерода склонность к образованию закалочных трещин в зоне термического влияния выше, чем у низкоуглеродистых сталей.
Для трубы 108 6 мм применяется заготовка диаметром 120–140 мм. Коэффициент вытяжки при прошивке и раскатке рассчитывается исходя из соотношения площадей поперечного сечения заготовки и готовой трубы.