


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



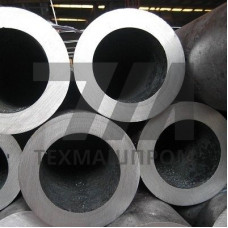
Трубы диаметром 10 мм из стали 55С2 — это прецизионный сортовой прокат, изготовленный из высокоуглеродистой пружинной стали марки 55С2 по ГОСТ 14959. Данная марка относится к кремнистым пружинным сталям с содержанием углерода 0,52–0,60 % и кремния 1,4–1,8 %, что обеспечивает высокий предел упругости и сопротивление релаксации напряжений. Трубы такого диаметра выпускаются в холоднодеформированном (нагартованном) или термообработанном состоянии — закалка с отпуском при 420–480 C. Малый диаметр 10 мм позволяет применять их в качестве упругих элементов, осей, втулок и направляющих в точных механизмах.
Трубы диаметром 10 мм из 55С2 поставляются с наружным диаметром 10 мм и толщиной стенки от 1 до 3 мм. В зависимости от способа производства различают холоднодеформированные (ГОСТ 8734) и горячедеформированные (ГОСТ 8732) трубы, однако для диаметра 10 мм преимущественно применяется холодная деформация с последующей термообработкой. Точность изготовления — обычная, повышенная или высокая по ГОСТ 9567. Кривизна не превышает 1,5 мм на 1 м длины. Трубы поставляются в отрезках длиной 3–6 м или в мотках при толщине стенки до 1,5 мм.
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Наружный диаметр | 10 мм | Толщина стенки | 1,0–3,0 мм | ГОСТ 8734 |
| Марка стали | 55С2 | Содержание углерода | 0,52–0,60 % | ГОСТ 14959 |
| Предел прочности | 1200–1600 МПа | Предел текучести | 1100 МПа | после закалки и отпуска |
| Относительное удлинение | 6–10 % | Твёрдость | 42–50 HRC | термообработанное состояние |
| Температура эксплуатации | –40…+250 C | Модуль упругости | 200–210 ГПа | при 20 C |
Трубы диаметром 10 мм из стали 55С2 востребованы в узлах, где требуется сочетание высокой упругости и износостойкости при ограниченных габаритах. Основные направления:
Сталь 55С2 склонна к обезуглероживанию при нагреве, поэтому термообработку труб диаметром 10 мм проводят в защитной атмосфере или с применением соляных ванн. После закалки в масле (830–860 C) и среднего отпуска (420–480 C) достигается структура троостита, обеспечивающая предел упругости не ниже 1100 МПа. Механическая обработка — точением, шлифованием или электроэрозионной резкой — возможна только в отожжённом состоянии (твёрдость не более 217 HB). Сварка труб из 55С2 затруднена из-за высокой склонности к образованию холодных трещин; при необходимости применяют подогрев до 200–300 C и последующий отпуск.
Поставка осуществляется по ГОСТ 8734 (холоднодеформированные) или ГОСТ 8732 (горячедеформированные) с обязательным соблюдением химического состава по ГОСТ 14959. Точность изготовления — по ГОСТ 9567.
После закалки и отпуска при 420–480 C предел прочности составляет 1200–1600 МПа, предел текучести — не менее 1100 МПа, твёрдость — 42–50 HRC.
Сварка возможна с предварительным подогревом до 200–300 C и последующей термообработкой (отпуск при 400–450 C) для снижения остаточных напряжений и предотвращения трещинообразования.
Трубы поставляются в отожжённом (мягком) состоянии для последующей механической обработки или в термообработанном (закалка + отпуск) — для непосредственного использования в качестве упругих элементов.