


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


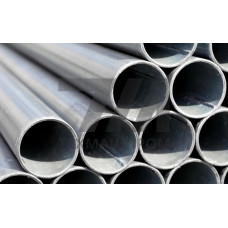
Трубы диаметром 100 мм EN 10305-3 — это сварные холоднотянутые и холоднокатаные прецизионные трубы из нелегированных и легированных сталей, предназначенные для гидравлических и пневматических систем, а также для машиностроительных узлов с повышенными требованиями к точности геометрии. Стандарт EN 10305-3 регламентирует поставку труб с наружным диаметром 100 мм в диапазоне толщин стенки от 2,0 до 12,5 мм, с допуском по наружному диаметру класса H8/H9/H10/H11 в зависимости от способа калибровки.
В отличие от бесшовных аналогов, трубы EN 10305-3 изготавливаются из холоднокатаной ленты с последующей сваркой токами высокой частоты (HF-сварка) и обязательной калибровкой на волочильном стане. Это обеспечивает стабильную толщину стенки по длине, минимальную овальность и высокую чистоту внутренней поверхности — параметры, критичные при работе с гидравлическими цилиндрами, телескопическими опорами и распределительными линиями.
Ключевое преимущество данного типоразмера — сочетание наружного диаметра 100 мм с возможностью точной подгонки внутреннего диаметра под поршневые группы. Трубы поставляются в нормализованном или холоднодеформированном состоянии, с пределом текучести от 235 до 420 МПа в зависимости от марки стали. Для гидравлических применений наиболее востребованы марки E235, E275 и E355, обеспечивающие рабочее давление до 250 бар при стандартной толщине стенки.
Контроль качества включает испытания на герметичность внутренним давлением, ультразвуковой контроль сварного шва и проверку шероховатости поверхности Ra 1,6 мкм для калиброванных исполнений. Трубы диаметром 100 мм EN 10305-3 могут поставляться с обработанными торцами под сварку или с резьбовыми соединениями для быстрого монтажа в полевых условиях.
| Марка стали | Толщина стенки, мм | Предел текучести, МПа | Временное сопротивление, МПа | Состояние поставки |
|---|---|---|---|---|
| E235 | 2,0–6,0 | 235 | 340–480 | +N |
| E275 | 3,0–8,0 | 275 | 410–530 | +N |
| E355 | 4,0–12,5 | 355 | 490–630 | +C |
Для труб диаметром 100 мм EN 10305-3 действуют допуски по наружному диаметру от 0,1 мм (класс H8) до 0,35 мм (класс H11). Толщина стенки выдерживается с точностью 10% от номинала, что позволяет использовать трубы без дополнительной механической обработки в узлах с посадками H8/f7. Овальность не превышает 0,3 мм, кривизна — 0,5 мм на метр длины.
Внутренняя поверхность труб после холодной калибровки имеет шероховатость Ra 0,8–1,6 мкм, что снижает гидравлические потери и увеличивает ресурс уплотнительных элементов. Для агрессивных сред доступно исполнение из легированных марок с содержанием хрома до 1,3%, обеспечивающее стойкость к коррозии в условиях повышенной влажности.
Для трубы с толщиной стенки 6,3 мм из стали E355 расчётное рабочее давление составляет около 220 бар при коэффициенте запаса 1,5. Для стенки 8,0 мм давление возрастает до 280 бар.
EN 10305-3 — это сварные холоднотянутые трубы, тогда как EN 10305-1 — бесшовные холоднотянутые. Сварные трубы дешевле и имеют более стабильную толщину стенки, но уступают бесшовным по ударной вязкости при низких температурах.
Да, трубы могут поставляться с фаской под сварку 30 или с торцевой обработкой под резьбовое соединение. Допускается нарезка в размер от 0,5 до 12 метров с точностью 2 мм.
Рекомендуется аргонодуговая сварка неплавящимся электродом (TIG) или полуавтоматическая сварка в среде CO. Для толстостенных исполнений допустима автоматическая сварка под флюсом.