


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



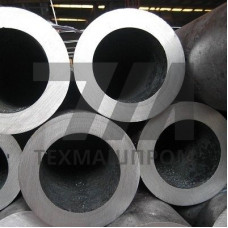
Трубы диаметром 110 мм из стали марки 25ХГНМТ — горячедеформированные бесшовные изделия, изготовляемые по ТУ 14-3Р-55 и аналогичным техническим условиям для нефтегазового машиностроения. Марка 25ХГНМТ — низкоуглеродистая легированная сталь, содержащая хром, марганец, никель, молибден и титан; титан обеспечивает стойкость к водородному растрескиванию и сульфидному коррозионному растрескиванию под напряжением (HS-среда). Труба 110 мм — промежуточный типоразмер между обсадными и насосно-компрессорными колоннами, применяемый в составе бурильных и переводных узлов.
Наружный диаметр — 110 мм. Толщина стенки варьируется в диапазоне 8–20 мм в зависимости от назначения. Предельные отклонения по наружному диаметру — 0,8 % (обычная точность) или 0,5 % (повышенная). Кривизна — не более 1,5 мм на 1 м длины. Длина мерная — 5,5–11,5 м, немерная — 4–12,5 м. Овальность — не более 1 % от номинального диаметра.
| Толщина стенки, мм | Масса 1 м, кг | Предел текучести т, МПа | Предел прочности в, МПа | Относительное удлинение , % |
|---|---|---|---|---|
| 8 | 20,1 | 490 | 620 | 18 |
| 10 | 24,7 | 490 | 620 | 18 |
| 12 | 29,0 | 490 | 620 | 17 |
| 16 | 37,1 | 490 | 620 | 16 |
| 20 | 44,4 | 490 | 620 | 14 |
Химический состав стали 25ХГНМТ регламентируется по массовым долям: углерод — 0,22–0,30 %; кремний — 0,17–0,37 %; марганец — 0,50–0,80 %; хром — 0,50–0,80 %; никель — 0,50–0,80 %; молибден — 0,20–0,30 %; титан — 0,02–0,10 %; сера — не более 0,020 %; фосфор — не более 0,020 %. Микролегирование титаном связывает углерод в карбиды TiC, снижая склонность к межкристаллитной коррозии.
Термообработка — закалка с 880–900 C в воде или масле с последующим высоким отпуском при 620–660 C. После термообработки твёрдость — 240–280 HB. Ударная вязкость KCU при –40 C — не менее 40 Дж/см. Порог хладноломкости — ниже –60 C.
Сталь 25ХГНМТ обладает ограниченной свариваемостью: углеродный эквивалент Cэкв — 0,55–0,62 %, что требует предварительного подогрева до 150–200 C и последующей термообработки сварных соединений. Рекомендуемые сварочные материалы — электроды типа Э50А с основным покрытием. Механическая обработка — токарная обработка твёрдосплавным инструментом при скоростях резания 80–120 м/мин.
Трубы 110 25ХГНМТ подвергаются неразрушающему контролю: ультразвуковая дефектоскопия по ГОСТ 17410, гидравлические испытания давлением до 40 МПа, контроль геометрии. Сертификация — по требованиям API 5CT и ГОСТ 633-80 для соответствующего назначения.
После закалки и высокого отпуска предел текучести — не менее 490 МПа, предел прочности — не менее 620 МПа, относительное удлинение — 14–18 % в зависимости от толщины стенки. Твёрдость — 240–280 HB.
Да. Микролегирование титаном обеспечивает стойкость к сульфидному коррозионному растрескиванию под напряжением при содержании HS до 6 % об. и парциальном давлении HS до 0,1 МПа.
Закалка с температуры 880–900 C в воде или масле с последующим высоким отпуском при 620–660 C. Режим подбирается для обеспечения баланса прочности и ударной вязкости.
Да. Углеродный эквивалент 0,55–0,62 % требует предварительного подогрева до 150–200 C и последующей термообработки сварного соединения для предотвращения холодных трещин.