


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



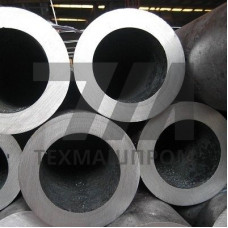
Труба диаметром 200 мм из стали 40Г — это бесшовный горячедеформированный прокат, легированный марганцем в пределах 0,70–1,00%. Материал относится к группе конструкционных низколегированных сталей с повышенным содержанием углерода (0,37–0,45%), что обеспечивает сочетание высокой прочности и достаточной вязкости для элементов металлоконструкций, работающих под статическими и умеренными динамическими нагрузками.
Сортовой прокат диаметром 200 мм из стали 40Г производится по ГОСТ 8732-78 с толщиной стенки от 8 до 45 мм. Марганцовистая сталь демонстрирует предел текучести не менее 340 МПа и временное сопротивление разрыву в диапазоне 590–690 МПа после нормализации. Относительное удлинение при разрыве составляет не менее 14%, что позволяет применять трубы в узлах сварных рам и опорных конструкций без предварительного подогрева при толщине стенки до 20 мм.
Сталь 40Г чувствительна к концентраторам напряжений, поэтому при механической обработке торцов и разделке кромок под сварку рекомендуется применение твердосплавного инструмента с подачей 0,15–0,25 мм/об. Свариваемость материала ограничена: для ответственных соединений требуется подогрев до 200–300 C и последующий отпуск при 600–650 C для снятия остаточных напряжений. При эксплуатации в интервале температур от –40 до +450 C трубы сохраняют стабильные механические свойства без склонности к отпускной хрупкости.
Для труб диаметром 200 мм из стали 40Г характерно удовлетворительное сопротивление абразивному износу, что определяет их использование в узлах перегрузочного оборудования, шнековых конвейерах и системах пневмотранспорта сыпучих материалов. Твердость материала после нормализации находится в пределах 187–229 HB, после закалки с отпуском может быть повышена до 269–302 HB.
| Наружный диаметр, мм | Толщина стенки, мм | Масса 1 м, кг | Предел текучести, МПа | Относительное удлинение, % |
|---|---|---|---|---|
| 200 | 8 | 37,9 | 340 | 14 |
| 200 | 12 | 55,6 | 340 | 14 |
| 200 | 20 | 88,8 | 340 | 13 |
Трубы диаметром 200 мм из стали 40Г поставляются в термообработанном состоянии — нормализованными или высокоотпущенными. Контроль качества включает проверку химического состава, испытания на растяжение и контроль макроструктуры. Допускаемые отклонения по наружному диаметру для горячекатаных труб составляют 1,25%, по толщине стенки — 12,5% при толщине до 20 мм.
При проектировании сварных металлоконструкций из труб 200 мм стали 40Г следует учитывать повышенную склонность материала к закалочным трещинам при локальном нагреве. Для ответственных узлов рекомендуется применять электроды типа Э50А с низким содержанием водорода и выполнять многослойную сварку с промежуточным охлаждением до температуры не ниже 150 C.
Допустимая температура эксплуатации ограничена 450 C. При превышении этого порога наблюдается интенсивное окалинообразование и снижение прочностных характеристик материала.
Для стенок толщиной более 20 мм обязателен высокий отпуск при 600–650 C. При меньших толщинах достаточно подогрева перед сваркой до 200–300 C.
Марганцовистая сталь 40Г имеет более высокую прокаливаемость и прочность после закалки, а также улучшенную сопротивляемость износу при незначительном снижении пластичности.
Допускается гибка в холодном состоянии при радиусе не менее 4 диаметров трубы. При меньших радиусах необходим нагрев зоны деформации до 850–900 C.