


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



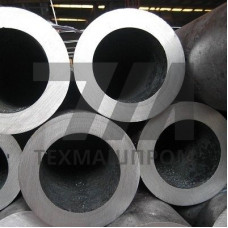
Трубы диаметром 50 мм из стали 30ХГСА — это высокопрочный трубный прокат, изготавливаемый из легированной конструкционной стали хромансиль-группы. Материал относится к классу улучшаемых сталей, предназначенных для работы в условиях высоких статических и динамических нагрузок. Трубы данного типоразмера востребованы в узлах, где требуется сочетание прочности, вязкости и сопротивления усталостному разрушению при ограниченной массе конструкции.
Химический состав стали 30ХГСА регламентирован ГОСТ 4543 и характеризуется содержанием углерода 0,28–0,34%, хрома 0,8–1,1%, марганца 0,8–1,1% и кремния 0,9–1,2%. Такое легирование обеспечивает сквозную прокаливаемость в сечениях до 50 мм, что критично для труб с толщиной стенки, подвергаемых закалке и низкому отпуску. После термической обработки предел текучести достигает 835 МПа, временное сопротивление — 980 МПа, относительное удлинение — не менее 10%.
Трубы диаметром 50 мм из 30ХГСА поставляются в двух исполнениях: горячедеформированные бесшовные и холоднодеформированные. Горячекатаные трубы применяются в состоянии поставки без термообработки либо после нормализации; холоднокатаные — преимущественно после закалки с отпуском. Точность геометрии холоднодеформированных труб соответствует классам А и Б по ГОСТ 9567, что позволяет использовать их в механизмах без дополнительной механической обработки внутренней поверхности.
| Параметр | Значение после закалки + отпуска | Значение в горячекатаном состоянии | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Предел текучести, МПа | 835 | 440 | Растяжение | ГОСТ 1497 |
| Временное сопротивление, МПа | 980 | 640 | Растяжение | ГОСТ 1497 |
| Относительное удлинение, % | 10 | 18 | Растяжение | ГОСТ 1497 |
| Ударная вязкость KCU, Дж/см | 59 | — | Ударный изгиб | ГОСТ 9454 |
| Твердость, HB | 269–302 | 229 | Бринелль | ГОСТ 9012 |
Трубы диаметром 50 мм из стали 30ХГСА обладают ограниченной свариваемостью: при дуговой сварке в зоне термического влияния формируются закалочные структуры, провоцирующие холодные трещины. Для получения качественных сварных соединений требуется предварительный подогрев до 200–300 C и последующий высокий отпуск. При проектировании сварных узлов из труб 30ХГСА предпочтение отдают стыковым соединениям с полным проваром и минимальным количеством слоев.
Механическая обработка труб 30ХГСА в улучшенном состоянии затруднена из-за высокой твердости. Оптимальный режим точения — твердосплавными пластинами с покрытием TiN при скорости резания 80–120 м/мин. Для нарезания резьбы на концах труб рекомендуется применять резьбонарезные головки с подачей 0,1–0,15 мм/об. При обработке в отожженном состоянии (HB 229) стойкость инструмента возрастает в 2–2,5 раза.
Для труб диаметром 50 мм из стали 30ХГСА, эксплуатируемых при отрицательных температурах, обязателен контроль ударной вязкости на образцах с концентратором. При температуре –60 C значение KCU должно составлять не менее 34 Дж/см. Трубы, предназначенные для работы в условиях Крайнего Севера, дополнительно проходят испытания на стойкость к хрупкому разрушению методом падающего груза.
Контроль качества труб 50 мм из 30ХГСА включает ультразвуковую дефектоскопию по всей длине, проверку геометрических параметров и химического состава. Допуск на наружный диаметр для горячекатаных труб — 1%, для холоднокатаных — 0,5%. Кривизна не должна превышать 1,5 мм на 1 метр длины. Трубы поставляются мерной длины от 6 до 12 метров либо немерной — в пределах 4–12 метров.
Горячедеформированные трубы выпускаются со стенкой 4–12 мм, холоднодеформированные — 2,5–8 мм. Выбор толщины определяется расчетным давлением и характером нагрузки: для гидроцилиндров применяют стенку от 6 мм, для карданных валов — от 4 мм.
Да, но требуется учитывать деформации при закалке в воде — коробление может достигать 1,5 мм на 1 метр. Рекомендуется закалка в масле с последующим отпуском при 200–250 C для снятия напряжений. Окончательное шлифование выполняется после термообработки.
Для сварки применяются электроды типа Э70Х5СМФ (УОНИ-13/70) с предварительным подогревом до 250 C. После сварки обязателен отпуск при 650–680 C для нормализации структуры зоны термического влияния и снятия остаточных напряжений.
Сталь 30ХГСА легирована кремнием и марганцем дополнительно к хрому, что повышает прокаливаемость и прочность после закалки: предел текучести выше на 15–20% по сравнению с 40Х. При этом 30ХГСА менее технологична при сварке и требует более строгого контроля термического цикла.