


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


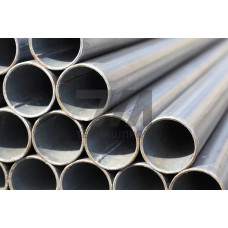
Трубы электросварные прямошовные, изготовленные по ТУ 1381-051-05757848-2011, представляют собой сортамент сварных трубных изделий с продольным швом, формируемым в процессе непрерывной высокочастотной сварки. Данное техническое условие регламентирует выпуск труб для систем промышленного трубопроводного транспорта, работающих под избыточным давлением, а также для конструкционных элементов металлоконструкций и опорных сооружений.
Отличительной особенностью продукции по данному ТУ является контролируемый химический состав штрипса и регламентированные механические свойства готового проката. Сварное соединение подвергается 100% неразрушающему контролю ультразвуковым методом или методом вихревых токов, что обеспечивает герметичность шва при гидроиспытаниях. Геометрические параметры — наружный диаметр, толщина стенки, овальность и кривизна — соответствуют классу точности, установленному для ответственных узлов обвязки технологического оборудования.
Диапазон выпускаемых диаметров охватывает условные проходы от 20 до 530 мм при толщине стенки от 1,5 до 12 мм. Мерность труб — от 6 до 12 м, допускается немерная длина с ограничением по количеству коротких отрезков в партии. Предельные отклонения по наружному диаметру не превышают 1% для труб малого сечения и 0,8% для диаметров свыше 114 мм.
Механические свойства труб после сварки и калибровки обеспечивают стабильную работу при знакопеременных нагрузках. Временное сопротивление разрыву для углеродистых марок стали составляет 372–510 МПа, предел текучести — не менее 225 МПа. Относительное удлинение после разрыва достигает 23% для тонкостенных исполнений. Трубы выдерживают испытательное гидравлическое давление, рассчитываемое по формуле Барлоу с коэффициентом запаса 1,5 к рабочему параметру.
Формовка штрипса выполняется на непрерывных трубоэлектросварочных станах с последующей сваркой токами высокой частоты. Зона термического влияния подвергается нормализации токами высокой частоты для снятия внутренних напряжений и выравнивания структуры металла. После сварки труба проходит калибровку на размер, правку и отрезку мерных длин.
Приемо-сдаточные испытания включают:
Трубы по ТУ 1381-051-05757848-2011 востребованы при монтаже технологических трубопроводов на предприятиях нефтегазового комплекса, в системах водоподготовки и теплообменных контурах. Они используются для строительства промысловых трубопроводов низкого давления, обвязки насосных станций, изготовления змеевиков печей и аппаратов воздушного охлаждения. В системах отопления и горячего водоснабжения трубы применяются для стояков и горизонтальных разводок с рабочим давлением до 1,6 МПа.
Конструкционные применения включают производство опор ЛЭП, пролетных строений пешеходных мостов, элементов каркасов промышленных зданий, стоек и распорок. Для агрессивных сред предусмотрена поставка труб с наружным антикоррозионным покрытием на основе эпоксидных или полиуретановых составов, наносимых в заводских условиях.
| Наружный диаметр, мм | Толщина стенки, мм | Масса 1 м, кг | Испытательное давление, МПа | Длина, м |
|---|---|---|---|---|
| 57 | 3,0 | 4,00 | 6,0 | 6–12 |
| 89 | 4,0 | 8,38 | 5,0 | 6–12 |
| 159 | 5,0 | 18,99 | 4,0 | 6–12 |
Для производства труб по данному ТУ применяются низкоуглеродистые стали марок 08, 10, 20 по ГОСТ 1050, а также низколегированные стали типа 09Г2С с гарантированной свариваемостью. Выбор марки определяется условиями эксплуатации: стали 10 и 20 обеспечивают пластичность при монтаже в стесненных условиях, сталь 09Г2С рекомендуется для трубопроводов, работающих при температуре до –70 C.
Рабочая температура транспортируемой среды для углеродистых сталей ограничена диапазоном от –10 до +200 C при условии отсутствия ударных нагрузок. Для низколегированных исполнений нижний предел температуры эксплуатации снижается до –40 C без потери ударной вязкости. Сварка монтажных стыков выполняется электродами типа Э42 или Э46 с предварительным подогревом при температуре окружающей среды ниже –15 C.
Каждая труба подвергается гидравлическим испытаниям на герметичность, контролю геометрических размеров и визуальному осмотру наружной и внутренней поверхности. Выборочно проводятся механические испытания на растяжение и сплющивание, а также ультразвуковой контроль сварного шва.
Да, по согласованию с изготовителем допускается выпуск труб с предельными отклонениями по наружному диаметру, не превышающими 0,5% для диаметров до 219 мм. Такие трубы предназначены для систем с фланцевыми соединениями и сальниковыми компенсаторами.
ТУ 1381-051-05757848-2011 устанавливает более жесткие требования к механическим свойствам и сплошности сварного шва. Предусмотрен обязательный неразрушающий контроль шва, а также нормируется ударная вязкость для низколегированных исполнений, что не всегда гарантируется стандартным сортаментом.
На каждую партию оформляется сертификат качества с указанием марки стали, результатов химического анализа, механических испытаний и гидравлических испытаний. Дополнительно предоставляется заключение о прохождении ультразвукового контроля сварного шва.