


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


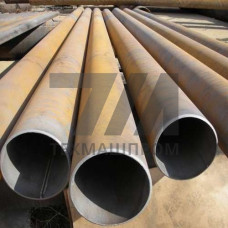
Трубы электросварные стальные из стали марки 10Г2ФБЮ — это прямошовные сварные изделия, изготовленные из низколегированной трубной стали класса прочности К60 (X70 по API 5L). Данная марка относится к категории сталей с микролегированием ванадием, ниобием и азотом, что обеспечивает мелкозернистую феррито-бейнитную структуру после контролируемой прокатки. Основное назначение таких труб — строительство магистральных газопроводов и нефтепроводов, работающих под высоким внутренним давлением в условиях низких климатических температур.
Сталь 10Г2ФБЮ характеризуется строго ограниченным содержанием углерода (не более 0,12%), что гарантирует хорошую свариваемость без предварительного подогрева в полевых условиях. Легирующие элементы — марганец (1,6–1,8%), ванадий (0,06–0,10%), ниобий (0,02–0,05%) и азот (0,008–0,015%) — формируют дисперсионное упрочнение и обеспечивают высокий предел текучести при сохранении ударной вязкости. Дополнительное микролегирование титаном и кальцием направлено на модификацию неметаллических включений.
Механические характеристики труб из 10Г2ФБЮ регламентируются требованиями к классу прочности К60:
Электросварные трубы 10Г2ФБЮ изготавливаются методом дуговой сварки под флюсом (SAW) с формированием продольного шва. Формовка листового проката выполняется на кромкогибочных прессах или в клетях трубных станов. Сварка производится с двух сторон — наружной и внутренней — с обязательным применением сварочных материалов, обеспечивающих равнопрочность шва основному металлу. После сварки трубы подвергаются гидроиспытаниям давлением, создающим в стенке напряжения не менее 95% от предела текучести, а также ультразвуковому контролю по всей длине шва и основного металла.
Каждая партия труб проходит испытания на растяжение, ударный изгиб при отрицательных температурах и контроль геометрических параметров. Для оценки стойкости к распространению вязкого разрушения проводятся испытания падающим грузом (DWTT) при температуре –15 C.
Сортамент электросварных труб из стали 10Г2ФБЮ охватывает диаметры от 530 до 1420 мм с толщиной стенки от 8 до 32 мм. Трубы поставляются мерной или немерной длины — от 10,6 до 12,2 м. Предельные отклонения по наружному диаметру для труб с концевыми фасками составляют 1,6 мм, по толщине стенки — 5% для основного металла и 10% для зоны сварного шва.
| Наружный диаметр, мм | Толщина стенки, мм | Масса 1 м, кг | Рабочее давление, МПа | Тип сварного шва |
|---|---|---|---|---|
| 530 | 10 | 128,2 | 9,8 | Продольный |
| 720 | 12 | 209,5 | 9,0 | Продольный |
| 1020 | 16 | 396,1 | 8,5 | Продольный |
| 1220 | 20 | 592,0 | 8,9 | Продольный |
Трубы электросварные из стали 10Г2ФБЮ предназначены для эксплуатации в следующих инженерных системах:
Рабочий диапазон температур эксплуатации — от –60 до +80 C, что позволяет применять данные трубы в регионах с холодным климатом, включая зоны вечной мерзлоты. Трубы 10Г2ФБЮ пригодны для прокладки подземным, наземным и надземным способами, включая балочные переходы через естественные препятствия.
Сварка труб 10Г2ФБЮ при строительстве трубопроводов выполняется ручной дуговой сваркой покрытыми электродами (корневой слой), механизированной сваркой в среде защитных газов (горячий проход) и автоматической сваркой под флюсом (заполняющие и облицовочные слои). Благодаря низкому углеродному эквиваленту (Ceq 0,42) сварка не требует предварительного подогрева при температуре окружающего воздуха до –15 C. При более низких температурах рекомендуется подогрев зоны сварки до 100–150 C.
Для контроля качества монтажных стыков применяется радиографический и ультразвуковой методы неразрушающего контроля в объеме 100% от общего количества сварных соединений. Допустимые отклонения от соосности стыкуемых труб не должны превышать 0,15 толщины стенки, но не более 3 мм.
Сталь 10Г2ФБЮ дополнительно микролегирована ванадием, ниобием и азотом, что обеспечивает более высокий класс прочности (К60 против К52) и повышенную хладостойкость. Ударная вязкость при –40 C у 10Г2ФБЮ составляет не менее 80 Дж/см, тогда как для 09Г2С этот показатель нормируется при –40 C на уровне 34 Дж/см.
Трубы изготавливаются по ГОСТ 31447-2012, ГОСТ 20295-85 (для класса прочности К60) и техническим условиям предприятий-изготовителей. По международной классификации сталь соответствует требованиям API 5L PSL2 для класса X70.
Да, сварка допускается при температуре до –15 C без подогрева. При более низких температурах требуется предварительный подогрев стыка до 100–150 C с контролем температуры термокарандашами или пирометрами.
Каждая труба проходит гидроиспытания, ультразвуковой контроль сварного шва и основного металла. Из каждой партии отбираются образцы для испытаний на растяжение, ударный изгиб при –40 C и испытаний падающим грузом DWTT при –15 C.