Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


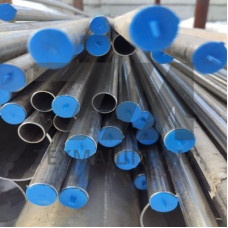
Трубы электросварные стальные AISI 316 — это прямошовные изделия, изготовленные из аустенитной коррозионностойкой стали с содержанием молибдена 2–3 %. Наличие Mo в химическом составе обеспечивает стойкость к питтинговой и щелевой коррозии в средах с хлоридами, что отличает данную марку от AISI 304. Электросварной метод производства предполагает формовку рулона или листа в трубную заготовку с последующей сваркой продольного шва методом TIG или плазменной сварки без применения присадочного материала. Шов проходит зачистку и, при необходимости, термическую обработку для восстановления аустенитной структуры в зоне термического влияния.
Изделия выпускаются по стандартам ASTM A312, ASTM A358, EN 10217-7, ГОСТ 32970. Основные геометрические параметры: наружный диаметр от 6 до 630 мм, толщина стенки от 0,8 до 12 мм. Предел текучести стали AISI 316 составляет не менее 205 МПа, временное сопротивление — от 515 МПа, относительное удлинение — не менее 40 %. Рабочий диапазон температур: от –196 C до +600 C в зависимости от условий эксплуатации.
| Параметр | Значение | Единица | Метод контроля | Стандарт |
|---|---|---|---|---|
| Наружный диаметр | 6–630 | мм | Измерение | ASTM A312 |
| Толщина стенки | 0,8–12,0 | мм | УЗК | EN 10217-7 |
| Предел текучести | 205 | МПа | Растяжение | ASTM A370 |
| Содержание Mo | 2,0–3,0 | % | Спектральный | ASTM A751 |
| Испытание гидравликой | до 50 | бар | Опрессовка | ASTM A1016 |
Благодаря молибденовому легированию трубы электросварные AISI 316 применяются в системах, контактирующих с агрессивными средами:
Продольный шов электросварных труб AISI 316 формируется в среде аргона с контролем тепловложения. После сварки выполняется механическая зачистка грата и, для ответственных применений, отжиг при 1040–1120 C с последующим быстрым охлаждением. Это предотвращает выделение карбидов хрома по границам зёрен и сохраняет межкристаллитную коррозионную стойкость. Радиографический контроль шва обязателен для труб, работающих под давлением свыше 16 бар.
Добавка молибдена 2–3 % в AISI 316 повышает сопротивление питтинговой коррозии в хлоридсодержащих средах. Значение PREN для AISI 316 составляет 24–28 против 18–20 у AISI 304.
Длительная работа возможна в диапазоне от –196 C до +600 C. В интервале 425–815 C требуется учитывать риск сенсибилизации при отсутствии стабилизирующих добавок титана или ниобия.
Используется TIG-сварка или плазменная сварка продольного шва без присадочной проволоки. Для толщин свыше 6 мм возможна сварка с присадкой ER316L.
Да, каждая партия проходит опрессовку согласно ASTM A1016. Испытательное давление рассчитывается индивидуально и может достигать 50 бар в зависимости от типоразмера.