


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


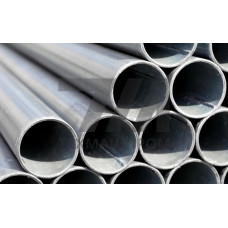
Трубы прецизионные холоднотянутые E235 — это бесшовные холоднодеформированные трубы из нелегированной конструкционной стали с гарантированными механическими свойствами, предназначенные для изготовления деталей гидроцилиндров, пневмоцилиндров, топливных систем и элементов гидравлического оборудования. Материал E235 соответствует европейскому стандарту EN 10305-1 и классифицируется как сталь с минимальным пределом текучести 235 МПа, что обеспечивает стабильное сопротивление статическим и циклическим нагрузкам в условиях повышенного давления рабочей среды.
Холодное волочение при производстве труб E235 обеспечивает высокую точность геометрических размеров по наружному и внутреннему диаметру, а также низкую шероховатость поверхности Ra 1,6 мкм. Это исключает необходимость дополнительной механической обработки внутренней полости при сборке гидравлических узлов и позволяет применять трубы в системах с минимальными зазорами между плунжером и стенкой цилиндра. Допуски на наружный диаметр соответствуют классу точности H8–H10, на толщину стенки — 10%.
Химический состав стали E235 регламентирован EN 10305-1 и характеризуется ограниченным содержанием углерода (до 0,17%), марганца (до 1,20%) и фосфора (до 0,025%). Такое легирование обеспечивает оптимальное сочетание прочности и пластичности после холодной деформации и последующей термической обработки — нормализации или отпуска. Временное сопротивление разрыву составляет 340–480 МПа, относительное удлинение — не менее 25%.
| Параметр | Значение для E235 | Метод контроля | Типичное применение | Стандарт |
|---|---|---|---|---|
| Предел текучести | 235 МПа (мин.) | Испытание на растяжение | Гидроцилиндры | EN 10305-1 |
| Временное сопротивление | 340–480 МПа | Испытание на растяжение | Пневмоцилиндры | EN 10305-1 |
| Относительное удлинение | 25% | Испытание на растяжение | Топливные рампы | EN 10305-1 |
| Шероховатость поверхности | Ra 1,6 мкм | Профилометрия | Амортизационные стойки | EN 10305-1 |
Производственный цикл труб E235 включает горячую прокатку заготовки, последующее холодное волочение через калибрующую фильеру и финишную термическую обработку. Холодная деформация упрочняет металл, повышая твердость поверхности до 140–180 HB, что увеличивает износостойкость внутренней полости при работе с абразивными частицами в гидравлическом масле. После волочения трубы подвергают правке, обрезке и 100% контролю герметичности гидравлическим давлением.
Поставка труб E235 осуществляется в прямолинейных отрезках длиной 6–12 м или в бухтах при диаметре до 20 мм. Для защиты от коррозии при транспортировке и хранении поверхность консервируется ингибированным маслом или фосфатируется. Допускается поставка труб в состоянии «как волоченое» (BK) или после нормализации (N) — выбор состояния зависит от требований к механическим свойствам конечной детали.
Благодаря точной геометрии и стабильным механическим характеристикам трубы E235 применяются в узлах, работающих при давлении до 250 бар и температуре от –20 C до +120 C. Для агрессивных сред и низких температур рекомендуется использовать коррозионностойкие марки, однако для стандартных гидравлических систем E235 является экономически оптимальным решением.
Основное отличие — уровень прочностных характеристик. E235 имеет минимальный предел текучести 235 МПа, E355 — 355 МПа. Трубы E355 применяются для более высоких рабочих давлений, но хуже поддаются холодной механической обработке и требуют более мощного оборудования при вальцевании.
Допуск на наружный диаметр составляет H8–H10, на толщину стенки — 10%. Овальность не превышает 80% от допуска на диаметр. Это позволяет использовать трубы без расточки внутренней поверхности в большинстве гидравлических применений.
Да, при толщине стенки, рассчитанной по формуле Барлоу с учетом коэффициента запаса 1,5–2,0. Рабочее давление до 250 бар достижимо при соотношении наружного диаметра к толщине стенки не более 15:1.
Стандартно выполняется нормализация при 880–920 C с последующим охлаждением на воздухе. Для снятия внутренних напряжений без изменения прочности применяется низкий отпуск при 550–650 C.