


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


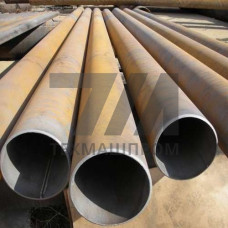
Трубы стальные электросварные прямошовные 09ГСФ — это сварной трубный прокат, изготовленный из низколегированной конструкционной стали марки 09ГСФ (аналог 09Г2СФ по химическому составу с микролегированием ванадием). Наличие ванадия в сочетании с марганцем и кремнием обеспечивает дисперсионное твердение феррито-перлитной структуры, что повышает предел текучести до 390–440 МПа при сохранении удовлетворительной свариваемости. Прямошовная технология предполагает формовку листа или рулона в трубную заготовку с последующей продольной сваркой кромок токами высокой частоты или дуговой сваркой под флюсом.
Сортамент регламентируется ГОСТ 10704-91 (размеры), ГОСТ 10705-80 (технические требования) и ГОСТ 20295-85 для магистральных трубопроводов. Для ответственных конструкций применяется термомеханическая прокатка исходного штрипса, обеспечивающая ударную вязкость KCU не ниже 39 Дж/см при –40 C. Коэффициент эквивалента углерода Ceq не превышает 0,46 %, что гарантирует стойкость сварного шва к холодным трещинам.
| Параметр | Значение | Параметр | Значение | Единица |
|---|---|---|---|---|
| Наружный диаметр | 57–1420 | Толщина стенки | 3–32 | мм |
| Предел текучести т | 390 | Временное сопротивление в | 510 | МПа |
| Относительное удлинение | 21 | Ударная вязкость KCU | 39 при –40 C | Дж/см |
| Испытательное давление | до 1,5 от рабочего | Гидроиспытание | обязательно | — |
Прямошовные трубы 09ГСФ свариваются электродами типа Э50А или сварочной проволокой Св-08ГСМТ под флюсом АН-348А. Предварительный подогрев до 100–150 C требуется при толщине стенки свыше 20 мм и температуре окружающей среды ниже 0 C. После сварки рекомендуется отпуск при 600–650 C для снятия остаточных напряжений в зоне термического влияния. Ванадий, присутствующий в стали, повышает стойкость к отпускной хрупкости, что критично для толстостенных трубопроводов.
Трубы 09ГСФ не предназначены для работы в сероводородсодержащих средах с парциальным давлением HS выше 0,0003 МПа без дополнительной защиты. При контакте с морской водой требуется наружное антикоррозионное покрытие на основе эпоксидных или полиуретановых композиций. Рабочий диапазон температур — от –60 C до +425 C; выше +425 C начинается интенсивное снижение длительной прочности из-за коагуляции карбидов ванадия.
Сталь 09ГСФ дополнительно микролегирована ванадием (0,05–0,10 %), что повышает предел текучести на 30–60 МПа и улучшает сопротивление хрупкому разрушению при отрицательных температурах по сравнению с 09Г2С.
Стандартный сортамент охватывает диаметры до 1420 мм включительно при толщине стенки до 32 мм; трубы большего диаметра изготавливаются по специальному заказу.
При толщине стенки более 20 мм и рабочем давлении свыше 4,0 МПа рекомендуется локальный отпуск зоны сварного соединения при 600–650 C для снижения остаточных напряжений.
Без специальных мер — нет. Требуется либо ингибиторная защита, либо замена на стали с повышенной стойкостью к сульфидному растрескиванию под напряжением (например, 13ХФА).