


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


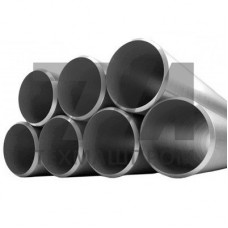
Трубы стальные магистральные 10ХСНД — это электросварные прямошовные изделия, изготовленные из низколегированной конструкционной стали марки 10ХСНД (аналог стали 09Г2С по ряду позиций, но с добавлением хрома, никеля и меди). Данная марка относится к классу хромоникельмедистых сталей, что обеспечивает повышенную стойкость к атмосферной коррозии и делает трубы пригодными для эксплуатации в условиях открытого воздуха без дополнительных лакокрасочных покрытий.
Химический состав стали 10ХСНД регламентируется ГОСТ 6713 и включает углерод (0,08–0,12%), хром (0,5–0,8%), никель (0,5–0,8%), медь (0,4–0,6%) и кремний (0,8–1,1%). Легирующие элементы формируют мелкозернистую феррито-перлитную структуру, которая обеспечивает стабильные механические свойства при температурах от –70 до +50 C. Предел текучести составляет не менее 345 МПа, временное сопротивление разрыву — 490–610 МПа, относительное удлинение — не менее 21%.
Магистральные трубы из стали 10ХСНД производятся по ГОСТ 10705 и ГОСТ 10706 с наружным диаметром от 159 до 1420 мм и толщиной стенки 4–16 мм. Сварной шов формируется методом дуговой сварки под флюсом, после чего изделия подвергаются гидравлическим испытаниям на герметичность и ультразвуковому контролю зоны шва. Для повышения хладостойкости трубы поставляются в нормализованном или термически упрочнённом состоянии.
| Наружный диаметр, мм | Толщина стенки, мм | Предел текучести, МПа | Ударная вязкость KCU, Дж/см | Рабочее давление, МПа |
|---|---|---|---|---|
| 159 | 4,5 | 345 | 39 | 6,3 |
| 325 | 7 | 355 | 44 | 5,0 |
| 530 | 9 | 365 | 48 | 4,0 |
| 720 | 12 | 370 | 52 | 3,5 |
Благодаря сочетанию высокой прочности, пластичности и коррозионной стойкости, трубы 10ХСНД востребованы в следующих инженерных системах:
Для сварки труб 10ХСНД применяются электроды типа Э50А и сварочная проволока Св-08Г2С. Сварные соединения, выполненные в соответствии с технологической картой, обеспечивают равнопрочность основному металлу и сохраняют ударную вязкость не ниже 34 Дж/см при температуре –40 C. Допускается монтаж трубопроводов методом холодного гнутья с радиусом изгиба не менее 3,5 наружных диаметров.
При заказе труб магистральных 10ХСНД необходимо указывать категорию стали по ГОСТ 6713 (категории 1–4), группу прочности, вид термической обработки и требования к ударной вязкости при отрицательных температурах. Для северного исполнения (ХЛ) дополнительно контролируется содержание серы и фосфора, ограниченное 0,035% и 0,030% соответственно.
Сталь 10ХСНД дополнительно легирована хромом, никелем и медью, что повышает атмосферостойкость в 2–3 раза по сравнению с 09Г2С. Трубы 10ХСНД не требуют окраски при эксплуатации на открытом воздухе и сохраняют работоспособность при температурах до –70 C.
Каждая партия труб подвергается гидравлическим испытаниям давлением, равным 1,8 рабочего, контролю геометрических размеров, ультразвуковой дефектоскопии сварного шва и механическим испытаниям на растяжение и ударный изгиб.
Да, при условии нанесения усиленной антикоррозионной изоляции на основе экструдированного полиэтилена или битумно-полимерных покрытий. Без изоляции трубы применяются только для надземной прокладки.
Для ручной дуговой сварки применяются электроды УОНИИ-13/55 или АНО-27, для автоматической сварки под флюсом — проволока Св-08Г2С с флюсом АН-348А. Предварительный подогрев требуется при температуре окружающей среды ниже –15 C.