


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


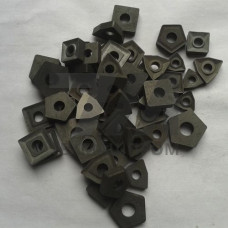
Твердосплавные пластины ГОСТ 19044-80 — это сменные многогранные режущие пластины (СМП) квадратной формы с центральным отверстием и задним углом 0, предназначенные для токарной обработки. Стандарт регламентирует геометрические параметры, классы точности и предельные отклонения для пластин, устанавливаемых в державки с механическим креплением. Конструктивным отличием данных пластин является отсутствие стружколомающих канавок на передней поверхности — они поставляются в исполнении без стружкоделительных элементов, что позволяет использовать их при чистовой и получистовой обработке с малыми подачами.
Ключевая особенность пластин по ГОСТ 19044-80 — квадратная форма с углом при вершине 90, обеспечивающая четыре рабочих угла. При износе одной вершины пластина поворачивается в гнезде державки, что увеличивает ресурс инструмента без переналадки. Стандарт устанавливает размеры для пластин с длиной режущей кромки от 6 до 25 мм, что перекрывает диапазон от расточных операций до обдирочного точения крупных валов.
ГОСТ 19044-80 нормирует следующие параметры: длина режущей кромки, толщина пластины, диаметр отверстия под крепёжный винт, радиус при вершине. Пластины выпускаются классов точности U и M по ISO 1832, что определяет допуски на позиционирование режущей кромки. Для станков с ЧПУ и обрабатывающих центров предпочтительны пластины класса U с ужесточёнными допусками на толщину и посадочное отверстие.
| Типоразмер | Длина кромки, мм | Толщина, мм | Отверстие, мм | Радиус при вершине, мм |
|---|---|---|---|---|
| 01312 | 13,0 | 4,76 | 5,5 | 1,2 |
| 01612 | 16,0 | 4,76 | 5,5 | 1,2 |
| 01916 | 19,0 | 6,35 | 6,5 | 1,6 |
Пластины по ГОСТ 19044-80 изготавливаются из вольфрамокобальтовых (ВК) и титано-тантало-вольфрамовых (ТТК) сплавов. Выбор марки определяется обрабатываемым материалом и условиями резания:
Пластины квадратной формы с нулевым задним углом устанавливаются в токарные резцы с механическим креплением — державки типа PCLNR, PWLNR и аналогичные. Основные области применения — продольное и поперечное точение, растачивание отверстий, подрезка торцов на токарных станках с ЧПУ, токарно-револьверных автоматах и многоцелевых обрабатывающих центрах. Отсутствие стружколома обеспечивает стабильное стружкообразование при снятии припуска до 2 мм на сторону.
При выборе пластин необходимо учитывать жёсткость технологической системы: для обработки на станках с пониженной жёсткостью применяют пластины с радиусом при вершине 0,4–0,8 мм, для силового точения — с радиусом 1,2–2,4 мм. Крепление пластины осуществляется винтом через центральное отверстие, что обеспечивает надёжную фиксацию и точное позиционирование в гнезде державки.
ГОСТ 19043-80 регламентирует пластины ромбической формы с углом 55, а ГОСТ 19044-80 — квадратные пластины с углом 90. Квадратная форма обеспечивает четыре рабочих вершины и большую прочность режущей кромки при одинаковой толщине.
Применяются сплавы групп ВК (ВК6, ВК8) для чугуна и цветных металлов, ТК (Т15К6, Т5К10) для сталей, а также ТТК (ТТ7К12) для жаропрочных сплавов. Конкретная марка указывается в обозначении пластины.
Да, при условии выбора пластин класса точности U с ужесточёнными допусками. Такие пластины обеспечивают стабильное позиционирование режущей кромки и повторяемость размеров при автоматизированной обработке.
Для чистовых операций с подачами 0,05–0,15 мм/об рекомендуется радиус 0,4–0,8 мм. Больший радиус увеличивает прочность кромки, но повышает радиальную составляющую силы резания.