


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


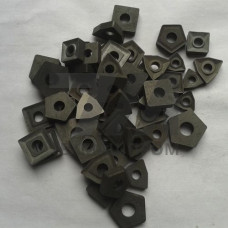
Твердосплавные пластины ГОСТ 19045-80 представляют собой режущие сменные многогранные пластины (СМП), выпускаемые по государственному стандарту, который регламентирует форму, размеры, поля допусков и параметры крепежных отверстий. Стандарт распространяется на неперетачиваемые пластины из твердых сплавов, предназначенные для механического крепления в державках резцов, фрезах и других инструментальных системах. Ключевое отличие пластин по ГОСТ 19045-80 — строгая нормализация посадочных и режущих размеров, обеспечивающая взаимозаменяемость при использовании стандартизированных гнезд и прихватов.
Конструктивно пластины данного стандарта выпускаются с отверстием под крепежный винт или клин, что позволяет исключить пайку и переточку, сокращая время замены инструмента. Геометрические параметры — задний угол, форма передней поверхности, радиус при вершине — заданы в зависимости от типа пластины (треугольные, ромбические, квадратные, шестигранные). Точность позиционирования достигается за счет допусков на толщину, диаметр описанной окружности и расположение отверстия, что критично для многорезцовых операций и станков с ЧПУ.
Пластины изготавливаются из твердых сплавов на основе карбида вольфрама (WC) с кобальтовой связкой, а также с добавлением карбидов титана (TiC) и тантала (TaC). Марки сплавов подбираются по условиям обработки:
Твердость сплавов по шкале HRA составляет 87–92, предел прочности при изгибе — 1,2–1,7 ГПа. Пластины с износостойкими покрытиями демонстрируют увеличение периода стойкости в 1,5–3 раза по сравнению с непокрытыми аналогами при идентичных режимах.
ГОСТ 19045-80 устанавливает классы точности G (грубый) и M (средний), определяющие предельные отклонения по толщине, диаметру описанной окружности и расстоянию от вершины до отверстия. Для чистовых операций предпочтителен класс M, обеспечивающий стабильность размера обрабатываемой поверхности без поднастройки инструмента. Допуск на толщину для класса M составляет 0,13 мм, для класса G — 0,25 мм.
| Тип пластины | Форма | Диаметр описанной окружности, мм | Толщина, мм | Радиус при вершине, мм |
|---|---|---|---|---|
| 01314-110408 | Треугольная | 11,0 | 4,76 | 0,8 |
| 02314-120412 | Ромбическая (80) | 12,7 | 4,76 | 1,2 |
| 03314-160608 | Квадратная | 15,875 | 6,35 | 0,8 |
Пластины ГОСТ 19045-80 используются в токарных проходных, расточных и отрезных резцах, торцевых и дисковых фрезах, а также в инструменте для растачивания отверстий на обрабатывающих центрах. Благодаря стандартизированным размерам они совместимы с державками, рассчитанными на ISO-эквиваленты (SNUN, TNUN, CNUN), что упрощает комплектацию инструментального парка.
Основные области применения — машиностроение, производство трубопроводной арматуры, валов и втулок, а также ремонтные подразделения предприятий тяжелого машиностроения. Пластины класса G применяются на универсальных станках с ручным управлением, класса M — на токарных станках с ЧПУ и обрабатывающих центрах, где требуется прогнозируемая точность позиционирования режущей кромки.
При выборе пластин необходимо учитывать жесткость технологической системы и характер нагрузки. Для прерывистого резания (обработка поковок, литья с коркой) рекомендуются сплавы с повышенным содержанием кобальта (ВК8), обеспечивающие вязкость и сопротивление выкрашиванию. Для чистовой обработки на высоких скоростях — сплавы Т15К6 с покрытием, снижающим коэффициент трения и теплообразование в зоне контакта.
Режимы резания назначаются в зависимости от марки сплава и геометрии пластины: скорость резания для сталей — 120–250 м/мин, подача — 0,1–0,4 мм/об, глубина — 0,5–5 мм. Для чугуна скорость повышается до 80–150 м/мин при подаче до 0,6 мм/об. Отклонение от рекомендуемых режимов приводит к ускоренному износу по задней поверхности или пластической деформации режущей кромки.
Класс M имеет более жесткие допуски на толщину, диаметр описанной окружности и расположение отверстия (0,13 мм против 0,25 мм для класса G), что обеспечивает стабильность обработки на станках с ЧПУ без поднастройки.
Основные марки — ВК6, ВК8 (для чугуна и цветных металлов), Т15К6, Т14К8 (для сталей), ТТ7К12 (для тяжелого резания). Допускается применение сплавов с износостойкими покрытиями TiN, TiCN, Al2O3.
Да, при совпадении геометрических параметров (форма, диаметр описанной окружности, толщина, радиус при вершине) пластины взаимозаменяемы с ISO-эквивалентами типа SNUN, TNUN, CNUN.
Точение наружных и внутренних поверхностей, растачивание отверстий, торцевание, фрезерование плоскостей и уступов. Пластины применяются на универсальных станках, токарных автоматах и обрабатывающих центрах.