


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


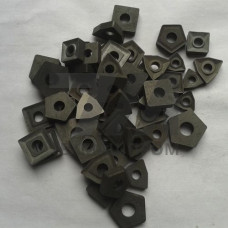
Твердосплавные пластины ГОСТ 19048-80 — это сменные многогранные режущие пластины (СМП) квадратной формы, выпускаемые по межгосударственному стандарту, который устанавливает геометрические параметры, классы точности и предельные отклонения для данного типоразмерного ряда. Стандарт регламентирует пластины с отверстием и без отверстия, с задними углами 0, 7 и 11, что определяет их совместимость с конкретными типами державок и условиями обработки.
Конструктивным отличием пластин по ГОСТ 19048-80 является квадратная форма с главным углом в плане 90, что обеспечивает возможность обработки уступов, пазов и прямоугольных заплечиков без переустановки инструмента. Стандарт нормирует размеры от 09 до 25 мм по посадочной стороне, а также толщину пластин в диапазоне от 3 до 10 мм. Классы точности E, G и H, установленные стандартом, определяют допуски на размеры и взаимное расположение режущих кромок, что влияет на стабильность позиционирования в гнезде державки.
Пластины по ГОСТ 19048-80 изготавливаются из твердых сплавов групп ВК (WC-Co) и ТК (WC-TiC-Co), а также из безвольфрамовых сплавов на основе карбида титана. Для черновой обработки с ударными нагрузками применяются сплавы ВК8 и Т5К10, для получистовой и чистовой — ВК6, ВК6-ОМ, Т15К6. Для повышения стойкости и снижения адгезионного износа на пластины наносят износостойкие покрытия CVD и PVD: TiN, TiCN, TiAlN, AlO. Толщина покрытия варьируется от 3 до 12 мкм в зависимости от условий резания.
Геометрия передней поверхности пластин по ГОСТ 19048-80 может быть плоской, с фаской или с лункой, что определяется формой стружколома. Стандарт предусматривает исполнения с радиальной и прямолинейной режущей кромкой, а также с различными радиусами при вершине — от 0,4 до 2,4 мм. Выбор конкретной геометрии определяется обрабатываемым материалом и режимами резания.
Пластины квадратной формы по ГОСТ 19048-80 применяются в следующих операциях:
Квадратные пластины ГОСТ 19048-80 востребованы при обработке конструкционных и легированных сталей, чугунов, цветных металлов и их сплавов. Применяются в машиностроении, тяжелом и транспортном машиностроении, при производстве насосно-компрессорного оборудования и деталей гидравлических систем.
| Обозначение | Размер, мм | Толщина, мм | Радиус при вершине, мм | Задний угол |
|---|---|---|---|---|
| 09T308 | 9,525 | 3,97 | 0,8 | 0 |
| 12T312 | 12,70 | 4,76 | 1,2 | 0 |
| 16T316 | 15,875 | 6,35 | 1,6 | 0 |
| 19T320 | 19,05 | 7,94 | 2,0 | 0 |
| 25T325 | 25,40 | 9,52 | 2,4 | 0 |
Пластины с задним углом 7 и 11 маркируются литерами B и C соответственно и применяются для чистовой обработки с малыми глубинами резания. Отверстие в пластине (исполнение с отверстием) предназначено для крепления винтом или прихватом, что обеспечивает повышенную жесткость закрепления при тяжелых режимах резания.
При выборе пластин по ГОСТ 19048-80 необходимо учитывать жесткость технологической системы. Для обработки на станках с пониженной жесткостью рекомендуется применять пластины с задним углом 7 и 11, которые снижают радиальную составляющую силы резания. Для черновой обработки с неравномерным припуском предпочтительны пластины с радиусом при вершине 1,6–2,4 мм, обеспечивающие большую прочность режущей кромки.
Крепление пластин осуществляется в державках, соответствующих ISO 5608, с использованием клиновых, рычажных или винтовых механизмов. Момент затяжки крепежных элементов нормируется в зависимости от размера пластины и типа механизма крепления. Переустановка пластины на новую режущую кромку выполняется без снятия державки со станка, что сокращает вспомогательное время.
ГОСТ 19048-80 устанавливает квадратные пластины с главным углом в плане 90, тогда как ISO 3364 регламентирует ромбические пластины с углами 55 и 80. Геометрические параметры, допуски и обозначения в ГОСТ гармонизированы с международными стандартами, но конструктивное исполнение пластин различается.
Для изготовления пластин используются вольфрамовые сплавы ВК6, ВК8, Т5К10, Т15К6, а также безвольфрамовые сплавы на основе карбида титана. Выбор марки сплава определяется обрабатываемым материалом и условиями резания.
Радиус при вершине выбирается исходя из требуемой шероховатости поверхности и жесткости системы. Для чистовой обработки применяют радиусы 0,4–0,8 мм, для получистовой — 1,2–1,6 мм, для черновой — 2,0–2,4 мм.
Да, пластины по ГОСТ 19048-80 с классом точности G и H применяются на токарных и фрезерных станках с ЧПУ. Класс точности определяет допуски на размеры, что обеспечивает стабильность позиционирования режущей кромки.