


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


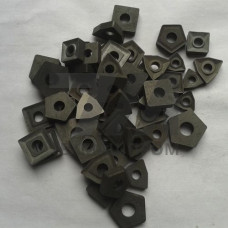
Твердосплавные пластины ГОСТ 19059-80 — это режущие элементы, изготовленные из спеченных твердых сплавов на основе карбида вольфрама с кобальтовой связкой, геометрические параметры и предельные отклонения которых регламентированы одноименным стандартом. В отличие от пластин по ISO 1832 или DIN 4987, ГОСТ 19059-80 устанавливает требования к механически закрепляемым многогранным пластинам (СМП) с отверстием и без него, предназначенным для сборного металлорежущего инструмента. Стандарт нормирует формы, размеры, классы точности и маркировку, что обеспечивает взаимозаменяемость пластин разных производителей при оснащении державок, фрез и расточных головок.
Конструктивные особенности пластин по ГОСТ 19059-80 включают:
Материал пластин — твердые сплавы групп ВК (ВК6, ВК8, ВК10-ХОМ) и ТТК (ТТ7К12, ТТ8К6, ТТ10К8Б) по ГОСТ 3882. Для чистовой обработки применяются сплавы с содержанием кобальта 6–8%, для черновой — 10–12%. Твердость HRA составляет 87,5–90,5, плотность — 14,2–15,1 г/см. Пластины поставляются в неточенном состоянии (шлифованные по опорной поверхности) или с доведенными режущими кромками, что определяет область их применения в конкретных операциях.
| Форма | Обозначение | Вписанная окружность, мм | Толщина, мм | Радиус при вершине, мм |
|---|---|---|---|---|
| Ромбическая 80 | 01-02 | 6,35 | 3,18 | 0,4 |
| Треугольная | 04-02 | 9,52 | 3,97 | 0,8 |
| Квадратная | 06-03 | 12,70 | 4,76 | 1,2 |
| Шестигранная | 08-04 | 19,05 | 6,35 | 1,6 |
Пластины ГОСТ 19059-80 применяются при точении, растачивании, фрезеровании и резьбонарезании на универсальных станках, токарных обрабатывающих центрах и фрезерных станках с ЧПУ. Ромбические пластины с углом 80 используются для продольного точения и растачивания отверстий, треугольные — для обработки переходных поверхностей и канавок, квадратные — для торцевого фрезерования и подрезки уступов, шестигранные — для черновой обработки с большими подачами.
Режимы резания зависят от марки сплава и состояния оборудования:
Крепление пластин осуществляется винтом через центральное отверстие или прихватами по периферии в зависимости от конструкции корпуса инструмента. Для повышения стойкости рекомендуется применять пластины с износостойкими покрытиями (TiN, TiCN, AlO), наносимыми методом CVD или PVD, что увеличивает ресурс в 1,5–2 раза по сравнению с непокрытыми аналогами.
ГОСТ 19059-80 устанавливает собственные обозначения форм и типоразмеров, а также допуски, отличные от международного стандарта. Пластины по ISO 1832 имеют другую систему кодирования и геометрические параметры, что требует проверки совместимости при установке в импортные державки.
Основные марки — ВК6, ВК8, ВК10-ХОМ, ТТ7К12, ТТ8К6, ТТ10К8Б по ГОСТ 3882. Выбор марки зависит от обрабатываемого материала: ВК6 — для чугуна и цветных металлов, ТТК — для сталей и нержавеющих сплавов.
В большинстве случаев нет, так как посадочные размеры, углы и расположение отверстий не совпадают. Для установки необходимо применять державки, спроектированные под конкретный стандарт, либо переходные адаптеры.
Для чистовых операций с допусками по 7–8 квалитету рекомендуется класс M (повышенный), обеспечивающий меньшие отклонения размеров и позиционирования режущих кромок. Класс U подходит для получистовой и черновой обработки.