


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


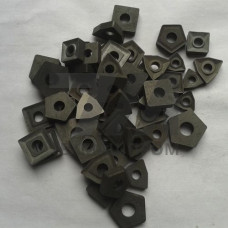
ГОСТ 19065-80 распространяется на сменные многогранные твердосплавные пластины (СМП), предназначенные для оснащения резцов и вращающегося инструмента при обработке металлов резанием. Стандарт нормирует геометрию, предельные отклонения размеров, форму передней поверхности и маркировку пластин, изготовляемых методами порошковой металлургии из вольфрамокобальтовых и титановольфрамокобальтовых твёрдых сплавов. Пластины устанавливаются в корпуса резцов и фрез с механическим креплением и работают как сменный режущий элемент, что исключает переточку державки и сокращает простои станочного парка.
Пластины по ГОСТ 19065-80 выполняют с центральным крепёжным отверстием, форма которого рассчитана на прижим винтом, клином или рычажным механизмом. Рабочая часть имеет одну или несколько режущих кромок в зависимости от числа граней. Передняя поверхность может быть плоской, с фаской или со стружколомающими канавками, обеспечивающими дробление стружки при продольном и торцовом точении. Задние углы и радиусы при вершине задаются в пределах, регламентированных стандартом, что определяет устойчивость кромки при ударных нагрузках.
Точность исполнения пластин влияет на биение режущей кромки и, следовательно, на шероховатость обработанной поверхности. Для чистовых операций применяют пластины повышенной точности, для черновых — с увеличенным радиусом и упрочнённой кромкой.
Выбор марки определяется обрабатываемым материалом и характером нагрузки. Вольфрамокобальтовые сплавы применяют для чугунов, цветных сплавов и неметаллических материалов, титановольфрамокобальтовые — для сталей и коррозионностойких сплавов.
Стандарт охватывает пластины трёх-, четырёх-, пяти- и шестигранной формы, а также ромбические и треугольные исполнения. Ниже приведены типовые сочетания геометрических параметров для распространённых типоразмеров.
| Форма | Диаметр вписанной окружности, мм | Толщина, мм | Радиус при вершине, мм | Задний угол |
|---|---|---|---|---|
| Треугольная | 9,525 | 3,18 | 0,4 | 0 |
| Квадратная | 12,7 | 4,76 | 0,8 | 11 |
| Ромбическая 80 | 15,875 | 6,35 | 1,2 | 7 |
| Пятигранная | 19,05 | 6,35 | 1,6 | 0 |
| Шестигранная | 25,4 | 7,94 | 2,4 | 0 |
Пластины эксплуатируются в составе резцов на токарных станках, включая токарно-карусельные и токарные с ЧПУ, а также в торцовых и концевых фрезах на обрабатывающих центрах. Скорость резания для сталей при использовании сплавов группы ТК составляет 80–200 м/мин, для чугунов на сплавах ВК — 60–150 м/мин. Подача выбирается в зависимости от радиуса при вершине и жёсткости системы СПИД.
Критично соблюдение режимов охлаждения: при прерывистом резании применяют обильное СОЖ, при чистовой обработке — мелкодисперсное распыление. Перегрев кромки ведёт к пластической деформации связки и выкрашиванию карбидных зёрен.
Каждая пластина маркируется обозначением формы, марки сплава и типоразмера. Контролируют твёрдость по Роквеллу (HRA), плотность и отсутствие внутренних дефектов. Отклонения по диаметру вписанной окружности и толщине не должны выходить за поля допусков, установленных стандартом.
Стандарт охватывает вольфрамокобальтовые (ВК6, ВК8, ВК10, ВК15) и титановольфрамокобальтовые (Т5К10, Т15К6, Т30К4) сплавы, а также более сложные композиции для труднообрабатываемых материалов.
Пластины с нулевым задним углом устанавливаются в корпуса с отрицательным наклоном и применяются для черновой обработки, тогда как исполнения с положительным углом снижают силы резания и используются при чистовом точении нежёстких деталей.
Для чернового точения с большой глубиной резания принимают радиус 1,2–2,4 мм, для получистового — 0,8 мм, для чистового и тонкого — 0,2–0,4 мм. Малый радиус снижает шероховатость, но уменьшает прочность кромки.
Стандарт регламентирует пластины как сменные элементы без переточки. Восстановление геометрии шлифованием не предусмотрено, поскольку нарушает упрочняющий слой и размерные допуски.