


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


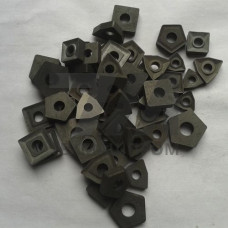
Твердосплавные пластины ВП3325 — сменные режущие элементы из вольфрамокобальтового сплава, предназначенные для оснащения токарного инструмента при обработке конструкционных и легированных сталей. Марка ВП3325 относится к группе мелкозернистых твердых сплавов с содержанием кобальта в диапазоне 8–10 % и зерном карбида вольфрама 0,8–1,2 мкм, что обеспечивает сочетание износостойкости и ударной вязкости при черновом и получистовом точении.
Сплав ВП3325 производится методом порошковой металлургии: смешивание порошков карбида вольфрама и кобальта, прессование заготовок и жидкофазное спекание при температуре 1380–1420 C. Мелкозернистая структура подавляет рост зерна и повышает сопротивление абразивному изнашиванию по задней поверхности. Пластины выпускаются с износостойкими покрытиями CVD и PVD на основе TiN, TiCN, AlO, что увеличивает период стойкости при непрерывном резании.
Пластины ВП3325 поставляются в стандартных формах по ISO 1832: ромбические (C, D), треугольные (T), квадратные (S), круглые (R). Крепежное отверстие — центральное цилиндрическое или с фаской под винт. Передние поверхности выполняются с стружколомающими канавками для дробления сливной стружки при обработке вязких сталей. Радиус при вершине варьируется от 0,4 до 1,6 мм в зависимости от операции.
| Форма по ISO | Типоразмер | Радиус при вершине, мм | Покрытие | Область применения |
|---|---|---|---|---|
| C (ромб 80) | CNMG 120408 | 0,8 | CVD TiCN+AlO | Черновое точение валов |
| D (ромб 55) | DNMG 150608 | 0,8 | PVD TiAlN | Получистовое точение |
| T (треугольник) | TNMG 160404 | 0,4 | CVD TiN | Чистовое точение |
| S (квадрат) | SNMG 120412 | 1,2 | CVD TiCN+AlO | Точение поковок |
| R (круг) | RNMG 120400 | — | PVD TiAlN | Профильное точение |
Скорость резания для пластин ВП3325 при точении стали 45 составляет 180–280 м/мин, подача — 0,15–0,4 мм/об, глубина резания — 1,5–4,0 мм. При обработке легированных сталей 40Х, 30ХГСА скорость снижается до 140–220 м/мин. Пластины работоспособны без применения СОЖ при скорости до 150 м/мин, однако при высоких режимах рекомендуется обильное охлаждение эмульсией для отвода тепла из зоны резания.
Пластины ВП3325 применяются в автомобилестроении для обработки коленчатых валов, шатунов, ступиц; в тяжелом машиностроении — для точения валов прокатных станов, зубчатых колес, корпусов редукторов; в нефтегазовом секторе — для обработки муфт, переводников, фланцев насосно-компрессорных труб. В железнодорожной отрасли используются при восстановлении колесных пар и осей локомотивов.
Державки для пластин ВП3325 подбираются по системе ISO: MCLNR/L для ромбических, MTJNR/L для треугольных, MSKNR/L для квадратных. Крепление осуществляется прихватом сверху или винтом через центральное отверстие. Для тяжелых условий применяются державки с усиленным сечением 32 32 мм и 40 40 мм.
Сплав ВП3325 относится к группе P25–P35 по классификации ISO 513, что соответствует обработке сталей и стальных отливок при черновом и получистовом точении.
Алмазная заточка по передней и задней поверхностям допускается для восстановления геометрии, однако покрытие при этом удаляется, что снижает период стойкости на 30–40 %.
Критерий износа по задней поверхности для ВП3325 — 0,4–0,6 мм при черновой обработке и 0,2–0,3 мм при чистовой. Превышение приводит к росту сил резания и вибрациям.
Обработка нержавеющих сталей аустенитного класса возможна на пониженных режимах (80–120 м/мин) с обязательным охлаждением, однако сплав не оптимизирован для этой группы материалов.