


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


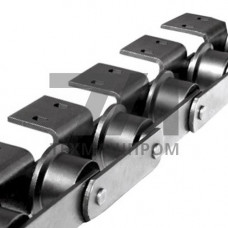
Тяговые цепи M-315 — разборные пластинчатые цепи с шарнирным соединением звеньев, предназначенные для передачи тягового усилия в конвейерных системах с высокими статическими и динамическими нагрузками. Маркировка M-315 указывает на шаг цепи 315 мм и принадлежность к типоразмерному ряду M (medium-duty), что определяет область применения — тяжёлые условия эксплуатации с абразивными средами и повышенными температурами. Конструкция включает наружные и внутренние пластины, валики и втулки, изготовленные из легированных сталей с последующей термообработкой.
Основные элементы цепи M-315 изготавливаются методом штамповки с последующей закалкой ТВЧ. Валики и втулки подвергаются цементации для повышения поверхностной твёрдости до 58–62 HRC при сохранении вязкой сердцевины. Пластины имеют предел прочности на разрыв не менее 800 МПа. Шарнирное соединение обеспечивает подвижность звеньев в двух плоскостях, что критично для конвейеров с пространственной трассой.
| Параметр | Значение | Единица | Условия | Стандарт |
|---|---|---|---|---|
| Шаг цепи | 315 | мм | Номинал | ГОСТ 589–85 |
| Разрушающая нагрузка | 630 | кН | Статическая | ISO 1977 |
| Твёрдость валиков | 58–62 | HRC | Поверхность | — |
| Масса 1 м цепи | 42–48 | кг | Без оснастки | — |
| Рабочая температура | –40…+250 | C | Длительная | — |
Пластины цепей M-315 производятся из стали 45Х или 40Х с закалкой до 45–50 HRC. Валики — из стали 20ХН3А с цементацией на глубину 1,2–1,8 мм. Втулки изготавливаются из стали 20Х с последующей закалкой ТВЧ. Для работы в коррозионно-активных средах применяется нержавеющая сталь 12Х18Н10Т, однако разрушающая нагрузка таких цепей снижается на 15–20 %.
Тяговые цепи M-315 применяются в скребковых конвейерах горно-обогатительных комбинатов, в разливочных машинах металлургических производств, в системах подачи сыпучих материалов цементных заводов. В коксохимическом производстве используются для коксовых конвейеров с рабочей температурой до 250 C. В целлюлозно-бумажной промышленности — в промывочных и сортировочных линиях.
Установка цепи M-315 производится с использованием натяжных станций, обеспечивающих предварительное натяжение 2–3 % от разрушающей нагрузки. Смазка шарнирных соединений выполняется пластичными смазками на литиевой основе с интервалом 200–300 часов работы. Контроль износа валиков и втулок проводится при достижении удлинения цепи на 2,5–3 % от номинальной длины. Замена изношенных звеньев осуществляется посекционно без демонтажа всей цепи.
Шаг цепи M-315 составляет 315 мм, что соответствует типоразмерному ряду M согласно ГОСТ 589–85.
Разрушающая статическая нагрузка составляет не менее 630 кН. Рабочая нагрузка не должна превышать 25–30 % от разрушающей.
Стандартное исполнение рассчитано на –40…+250 C. Для температур выше 250 C требуется специальное исполнение с жаропрочными сталями.
При нормальных условиях эксплуатации смазка выполняется каждые 200–300 часов работы. В абразивных средах интервал сокращается до 100–150 часов.