


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


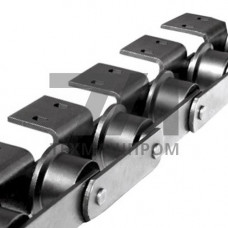
Тяговые цепи M-900 — класс пластинчатых втулочно-роликовых цепей повышенной прочности, применяемых в приводах и транспортных механизмах с высокими тяговыми нагрузками. Индекс M-900 указывает на принадлежность к типоразмерному ряду с шагом 100–160 мм и разрушающей нагрузкой от 900 кН, что выводит изделие в сегмент тяжёлых цепных передач для горнодобывающей, металлургической и цементной отраслей. Конструкция включает наружные и внутренние пластины, втулки, ролики и валики, изготовленные из легированных сталей с последующей термообработкой.
Пластины тяговых цепей M-900 штампуются из стали марок 40Х, 45, 30ХГСА с закалкой до твёрдости 38–45 HRC. Втулки и ролики проходят цементацию или объёмную закалку с поверхностной твёрдостью 55–62 HRC, что обеспечивает износостойкость при абразивном контакте. Валики фиксируются в пластинах расклёпкой или шплинтами в зависимости от исполнения. Шаг цепи — 100, 125 или 160 мм, диаметр ролика — 30–45 мм, толщина пластины — 8–14 мм.
Стандартные исполнения M-900 предусматривают:
| Параметр | Значение | Единица | Условие | Примечание |
|---|---|---|---|---|
| Шаг цепи | 100–160 | мм | стандарт | по ГОСТ 21835 |
| Разрушающая нагрузка | 900–1400 | кН | статическое растяжение | минимум для ряда |
| Твёрдость пластин | 38–45 | HRC | после закалки | сталь 40Х |
| Твёрдость роликов | 55–62 | HRC | поверхностный слой | цементация |
| Рабочая температура | –40…+200 | C | без смазки | кратковременно до +250 |
| Скорость цепи | 0,2–1,5 | м/с | тяговый режим | зависит от смазки |
Тяговые цепи M-900 устанавливаются в пластинчатых питателях дробильно-сортировочных комплексов, цепных элеваторах цементных мельниц, скребковых конвейерах обогатительных фабрик, а также в приводах рольгангов прокатных станов. В горнорудной промышленности применяются в драгах и цепных отвалах. В металлургии — в машинах непрерывного литья заготовок и толкателях нагревательных печей.
Критические условия эксплуатации:
Установка тяговых цепей M-900 производится с предварительным натяжением, обеспечивающим провис ведомой ветви не более 2 % от межосевого расстояния. Смазка шарниров выполняется пластичными смазками на литиевой основе или графитовыми составами при температурах выше 150 C. Контроль удлинения цепи проводится каждые 500–800 часов работы: предельное удлинение — 2,5 % от начальной длины. Замена изношенных втулок и роликов возможна без демонтажа всей цепи при использовании разъёмных звеньев.
Стандартный ряд включает шаги 100, 125 и 160 мм. Выбор шага определяется тяговым усилием и диаметром звёздочки привода.
Пластины штампуются из легированных сталей 40Х, 45 или 30ХГСА с закалкой до 38–45 HRC, что обеспечивает прочность при знакопеременных нагрузках.
Без смазки цепи M-900 работоспособны в диапазоне –40…+200 C. Кратковременно допускается нагрев до +250 C при условии последующей ревизии шарниров.
Удлинение свыше 2,5 % от начальной длины требует замены цепи или перепрессовки шарниров, так как нарушается зацепление со звёздочкой.