


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


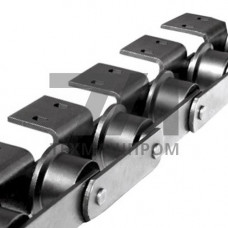
Тяговые пластинчатые цепи по ГОСТ 588-81 — приводные цепи с шарнирными соединениями пластин, работающие в режиме передачи тягового усилия при непрерывном перемещении грузов. Стандарт регламентирует три исполнения: тип 1 — с катками на подшипниках скольжения, тип 2 — с катками на подшипниках качения, тип 3 — без катков (роликовые). Разрушающая нагрузка варьируется от 112 до 1000 кН в зависимости от типоразмера и шага цепи.
Основные геометрические характеристики пластинчатых цепей по ГОСТ 588-81 определяются шагом t, который принимается из ряда: 80, 100, 125, 160, 200, 250, 315, 400 мм. Пластины изготавливают из конструкционной стали 45 или 40Х с последующей закалкой до твёрдости 45–52 HRC. Валы и оси шарниров выполняют из стали 20Х или 40Х с цементацией поверхностного слоя на глубину 0,8–1,2 мм. Втулки — из стали 45 с закалкой ТВЧ. Ресурс цепи до предельного состояния при нормальных условиях эксплуатации составляет не менее 10 000 часов.
Кинематическая точность цепи обеспечивается допуском на шаг: предельное отклонение не превышает 0,25 % от номинального значения. Подвижность шарниров сохраняется при нагрузках до 0,25 от разрушающей. Рабочая температура эксплуатации — от –40 C до +150 C без изменения механических свойств. Для агрессивных сред применяют исполнение из коррозионностойкой стали 12Х18Н10Т.
| Тип цепи | Шаг t, мм | Разрушающая нагрузка, кН | Масса 1 м, кг | Ширина пластины, мм |
|---|---|---|---|---|
| 1 (с катками, скольжение) | 100 | 112 | 7,2 | 40 |
| 1 (с катками, скольжение) | 160 | 250 | 14,5 | 50 |
| 2 (с катками, качение) | 200 | 400 | 22,8 | 60 |
| 2 (с катками, качение) | 250 | 630 | 35,4 | 70 |
| 3 (без катков) | 315 | 800 | 48,6 | 80 |
| 3 (без катков) | 400 | 1000 | 62,0 | 90 |
При монтаже цепи по ГОСТ 588-81 необходимо обеспечить параллельность направляющих путей с отклонением не более 1 мм на 1 м длины. Натяжение регулируется так, чтобы провисание холостой ветви не превышало 0,02 от межосевого расстояния. Смазка шарниров производится индустриальным маслом И-40А или И-50А с периодичностью, зависящей от условий: при абразивной среде — каждые 40 часов, при нормальных — каждые 200 часов. Износ шарниров контролируется по увеличению шага: предельное удлинение цепи — 3 % от номинального шага, после чего требуется замена.
Тип 1 оснащён катками на подшипниках скольжения, тип 2 — на подшипниках качения. Цепи типа 2 обеспечивают снижение коэффициента трения в 2–3 раза и применяются при высоких скоростях движения (свыше 0,5 м/с) и значительных нагрузках.
Предельное удлинение цепи за счёт износа шарниров — 3 % от номинального шага. При превышении этого значения нарушается зацепление со звёздочкой, возникает ударная нагрузка и риск обрыва. Контроль производится измерением длины 10–20 звеньев.
Да, стандартное исполнение работоспособно до –40 C. При более низких температурах требуется применение специальных смазок и сталей с повышенной хладостойкостью. Для криогенных условий цепи изготавливают из стали 12Х18Н10Т с аустенитной структурой.
Шаг определяется тяговым усилием и скоростью движения. Для нагрузок до 250 кН применяют шаг 100–160 мм, для 250–630 кН — 200–250 мм, свыше 630 кН — 315–400 мм. Также учитывается диаметр звёздочки: минимальное число зубьев — 7 для тихоходных передач.