


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


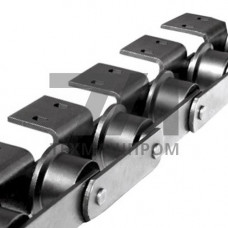
Тяговые пластинчатые цепи M-900 — разновидность приводных цепей с шарнирным соединением пластин, рассчитанная на передачу значительных тяговых усилий в тихоходных приводах. Индекс M-900 указывает на типоразмер с шагом 100 мм и разрушающей нагрузкой не менее 900 кН, что относит изделие к классу тяжелонагруженных цепей для промышленного оборудования непрерывного действия. Конструктивно цепь собирается из наружных и внутренних пластин, соединённых валиками и втулками; шарнир работает в условиях граничной смазки при окружных скоростях до 0,5 м/с.
Пластины M-900 изготавливают методом штамповки из конструкционной легированной стали с последующей термообработкой. Твёрдость поверхности пластин достигает 45–50 HRC, валики цементируют на глубину 1,2–1,8 мм. Шарнирное соединение допускает перекос звеньев в пределах 2–3 без потери работоспособности. Ресурс цепи до предельного износа шарнира определяется условиями смазки и абразивностью среды.
| Параметр | Значение | Единица | Условие | Стандарт |
|---|---|---|---|---|
| Шаг цепи | 100 | мм | номинал | ГОСТ 588 |
| Разрушающая нагрузка | 900 | кН | статическое растяжение | ГОСТ 588 |
| Твёрдость пластин | 45–50 | HRC | поверхностный слой | — |
| Глубина цементации валика | 1,2–1,8 | мм | HRC 58–62 | — |
| Максимальная скорость | 0,5 | м/с | при непрерывной смазке | — |
| Рабочая температура | –40…+120 | C | без потери прочности | — |
Стандартное исполнение M-900 предполагает пластины из стали 40Х или 45 с закалкой ТВЧ. Для агрессивных сред применяют коррозионностойкие валики из стали 12Х18Н10Т. Возможно исполнение с фторопластовыми втулками скольжения для работы без жидкой смазки. Уплотнение шарнира типа O-ring защищает от проникновения абразива при работе в запылённой атмосфере.
Цепи M-900 устанавливают в приводах скребковых и пластинчатых конвейеров горно-обогатительных комбинатов, в разливочных машинах металлургических цехов, в цепных элеваторах цементных производств. В коксохимии их применяют в коксовыталкивателях и дверных машинах. В целлюлозно-бумажной отрасли — в приводах продольных транспортёров коры и щепы. В энергетике — в системах шлакоудаления и топливоподачи.
При монтаже контролируют параллельность осей звёздочек — отклонение не более 0,5 мм на 1 м длины вала. Натяжение регулируют так, чтобы провис ведомой ветви составлял 1–2% межосевого расстояния. Смазку шарниров выполняют трансмиссионным маслом вязкостью 220–320 сСт при температуре 40 C. Периодичность смазки — каждые 100–150 часов работы. Критерий предельного состояния — удлинение цепи на 2,5–3% от номинальной длины.
Шаг цепи M-900 составляет 100 мм. Это фиксированный параметр типоразмера, определяющий геометрию звёздочек и кинематику привода.
Разрушающая нагрузка — не менее 900 кН при статическом растяжении. Рабочая нагрузка не должна превышать 25–30% от разрушающей для обеспечения ресурса.
Диапазон рабочих температур — от –40 до +120 C. При выходе за эти пределы требуется специальное исполнение с термостойкими уплотнениями или жаропрочными материалами.
При непрерывной работе смазку подают каждые 100–150 часов. В запылённой среде интервал сокращают до 50–70 часов с обязательной очисткой шарниров перед подачей масла.