


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


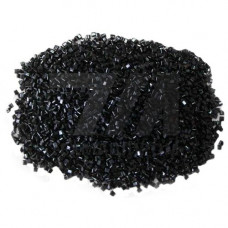
Угленаполненный полиамид по ТУ 6-12-31-654-89 — это композиция на основе полиамида ПА-6 с введением углеродного волокна в качестве армирующего наполнителя. В отличие от стандартных марок ПА-6, данный материал характеризуется повышенной жёсткостью, низким коэффициентом трения и способностью сохранять геометрическую стабильность при циклических механических нагрузках. Введение углеродного волокна изменяет механизм разрушения полимерной матрицы: композит работает не как пластик, а как конструкционный материал с выраженной анизотропией свойств в направлении ориентации волокна.
Технические условия 6-12-31-654-89 регламентируют состав и физико-механические показатели материала. Содержание углеродного волокна в композиции составляет 15–30 % по массе, что обеспечивает модуль упругости при растяжении на уровне 8–12 ГПа — в 3–4 раза выше, чем у ненаполненного полиамида. Предел прочности при растяжении достигает 120–160 МПа, ударная вязкость по Шарпи — 15–25 кДж/м. Материал сохраняет работоспособность в интервале температур от –60 до +120 C, кратковременно — до +150 C.
Угленаполненный полиамид ТУ 6-12-31-654-89 применяется для изготовления деталей, работающих в условиях повышенных удельных давлений и ограниченной смазки. Основные области использования — подшипники скольжения, втулки, направляющие, ролики, шестерни, кулачковые механизмы, антифрикционные прокладки в гидравлических и пневматических системах. Материал востребован в текстильном машиностроении, полиграфическом оборудовании, пищевой промышленности, а также в узлах автомобильной подвески и рулевого управления.
В отличие от бронзовых втулок, детали из этого композита не требуют постоянной смазки, не подвержены электрохимической коррозии и снижают массу узла на 60–70 %. При работе в абразивной среде материал демонстрирует износ в 2–3 раза ниже, чем у капролона, благодаря высокой твёрдости углеродного волокна. Детали изготавливаются методом литья под давлением на термопластавтоматах с температурой цилиндра 230–260 C и температурой формы 60–90 C.
| Показатель | ПА-6 ненаполненный | Угленаполненный ПА-6 ТУ 6-12-31-654-89 | Метод испытания | Типичное применение |
|---|---|---|---|---|
| Модуль упругости при растяжении, ГПа | 2,5–3,0 | 8–12 | ГОСТ 11262 | Конструкционные детали |
| Предел прочности при растяжении, МПа | 60–80 | 120–160 | ГОСТ 11262 | Нагруженные узлы |
| Коэффициент трения по стали | 0,30–0,40 | 0,15–0,25 | ГОСТ 11629 | Узлы сухого трения |
| Усадка при формовании, % | 1,0–1,5 | 0,2–0,4 | ГОСТ 18616 | Прецизионные детали |
Перед литьём под давлением гранулят угленаполненного полиамида необходимо сушить при температуре 80–90 C в течение 4–6 часов до остаточной влажности не более 0,15 %. Наличие углеродного волокна повышает вязкость расплава, поэтому требуется литьевое оборудование с шнеком, обеспечивающим высокий крутящий момент. Рекомендуемое давление впрыска — 80–120 МПа, скорость впрыска — средняя, во избежание ориентационных напряжений в отливке. Температура расплава на выходе из сопла — 240–260 C.
Механическая обработка деталей из этого материала возможна на стандартном металлорежущем оборудовании. При точении и фрезеровании рекомендуется применять твёрдосплавный инструмент с положительными передними углами и охлаждение сжатым воздухом. Абразивный характер углеродного волокна ускоряет износ режущей кромки, поэтому оптимальны скорости резания 100–200 м/мин при подаче 0,1–0,2 мм/об.
Углеродное волокно обеспечивает более высокий модуль упругости и прочность при меньшей плотности, а также придаёт материалу электропроводность и более низкий коэффициент трения. Стеклонаполненный полиамид дешевле, но уступает по износостойкости и теплопроводности.
Благодаря низкой усадке 0,2–0,4 % возможно получение размеров по 6–7 квалитету точности. Для ответственных сопряжений рекомендуется проектировать оснастку с учётом усадки по каждому направлению формования.
Да, коэффициент трения по закалённой стали составляет 0,15–0,25 при удельных нагрузках до 10 МПа и скорости скольжения до 1 м/с. При более высоких нагрузках требуется периодическая подача смазки или увеличение площади контакта.
Угленаполненный полиамид сохраняет ударную вязкость до –60 C. При температурах ниже –40 C рекомендуется проверять детали на хрупкое разрушение, особенно при ударных нагрузках и наличии концентраторов напряжений.