


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


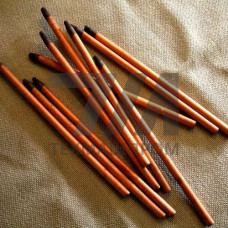
Угольные электроды ВДК — группа электродных изделий, выпускаемых по ГОСТ 4426-71, предназначенных для дуговой сварки, строжки, резки и наплавки металлов, а также для работы на постоянном токе прямой полярности. Аббревиатура ВДК расшифровывается как «высокой добротности коксовые»: в качестве основного наполнителя используется кокс, а связующим служит каменноугольная смола. Такие электроды изготавливаются методом прессования с последующим обжигом при температуре 1200–1300 C, что обеспечивает высокую электропроводность и термостойкость.
Угольные электроды ВДК классифицируются по диаметру и длине. Стандартный сортамент включает изделия диаметром от 4 до 25 мм. Электроды маркируются в зависимости от назначения: для сварки и резки применяются омеднённые электроды, для строжки — неомеднённые. Омеднение снижает переходное сопротивление и улучшает стабильность горения дуги.
| Диаметр, мм | Длина, мм | Плотность, г/см | Удельное сопротивление, Оммм/м | Ток, А |
|---|---|---|---|---|
| 4 | 200 | 1,5–1,6 | 60–70 | 60–90 |
| 6 | 250 | 1,5–1,6 | 60–70 | 100–140 |
| 8 | 300 | 1,5–1,6 | 60–70 | 150–200 |
| 10 | 300 | 1,5–1,6 | 60–70 | 200–300 |
| 12 | 350 | 1,5–1,6 | 60–70 | 300–400 |
| 15 | 400 | 1,5–1,6 | 60–70 | 400–500 |
Угольные электроды ВДК применяются в следующих технологических операциях:
Угольные электроды ВДК работают на постоянном токе прямой полярности. При строжке применяется сжатый воздух давлением 0,4–0,6 МПа для удаления расплавленного металла из зоны реза. Сила тока подбирается в зависимости от диаметра электрода и толщины обрабатываемого металла. Расход электродов при строжке составляет 0,5–1,5 кг на 1 м шва в зависимости от глубины разделки.
Электроды ВДК не требуют специальных условий хранения, однако рекомендуется хранить их в сухих помещениях при относительной влажности не выше 70 %. Перед применением при повышенной влажности электроды просушивают при температуре 120–150 C в течение 1–2 часов.
К преимуществам угольных электродов ВДК относятся:
Ограничения: угольные электроды ВДК не применяются для сварки ответственных конструкций из высоколегированных сталей и алюминиевых сплавов из-за возможного науглероживания шва. Для этих целей используются графитовые или вольфрамовые электроды.
Угольные электроды ВДК изготовлены на основе кокса, имеют более низкую плотность (1,5–1,6 г/см) и меньшее удельное сопротивление по сравнению с графитовыми. Графитовые электроды обладают более высокой термостойкостью и применяются для сварки ответственных конструкций, тогда как ВДК чаще используются для строжки и резки.
Угольные электроды ВДК работают на постоянном токе прямой полярности (электрод — катод, изделие — анод). Сила тока зависит от диаметра: для 4 мм — 60–90 А, для 15 мм — 400–500 А.
Нет, угольные электроды ВДК не рекомендуются для сварки нержавеющих сталей из-за риска науглероживания шва и снижения коррозионной стойкости. Для этих целей применяются вольфрамовые электроды в среде аргона.
Расход зависит от глубины разделки и толщины металла и составляет в среднем 0,5–1,5 кг на 1 метр шва. При строжке с воздухом давление должно быть 0,4–0,6 МПа.