


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


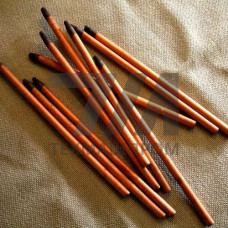
Угольные электроды ВДП — обожжённые (графитированные) электроды, выпускаемые по ГОСТ 4426-71 и предназначенные для дуговых электропечей постоянного и переменного тока. Маркировка «ВДП» расшифровывается как «высокой добротности, постоянного сечения» и применяется к электродам, получаемым методом прессования из нефтяного кокса с последующей графитацией при 2500–2800 C. В отличие от угольных электродов общего назначения, ВДП имеют нормированное удельное электросопротивление и повышенную механическую прочность на изгиб.
Электроды ВДП изготавливаются диаметром от 50 до 500 мм и длиной от 1000 до 2000 мм. Основные нормируемые характеристики:
| Диаметр, мм | Длина, мм | Сопротивление, мкОмм | Прочность на изгиб, МПа | Резьба ниппеля |
|---|---|---|---|---|
| 50 | 1000 | 7,5 | 9,0 | М12 |
| 100 | 1200 | 7,8 | 8,5 | М16 |
| 200 | 1500 | 8,0 | 8,0 | М24 |
| 300 | 1800 | 8,0 | 8,0 | М30 |
| 400 | 2000 | 8,0 | 7,5 | М36 |
| 500 | 2000 | 8,0 | 7,0 | М42 |
Электроды ВДП применяются в качестве токоподводящих элементов в дуговых печах различного назначения. Конкретные направления:
При работе в дуговых печах электроды ВДП подвергаются термоудару и окислению. Расход электрода составляет от 3 до 8 кг на тонну выплавляемого продукта в зависимости от режима печи. Для снижения окисления боковую поверхность электрода защищают газовой завесой или нанесением антиокислительных покрытий на основе алюминия и кремния. Соединение электродов в свечу выполняется через ниппельные соединения с моментом затяжки, регламентированным для каждого диаметра.
Электроды ВДП поставляются с обработанными торцами и резьбовыми гнёздами под ниппели. Отклонение по длине не превышает 10 мм, по диаметру — 2 %. Кривизна электрода не должна превышать 0,5 % от длины.
Электроды ВДП изготовляются из углеродных материалов с меньшей степенью графитации, имеют более высокое удельное электросопротивление (до 8,0 мкОмм против 6,0–7,0 мкОмм у ЭГ) и применяются преимущественно в рудно-термических печах, где не требуется максимальная электропроводность.
Для электрода диаметром 300 мм допустимая токовая нагрузка составляет 25–35 кА в зависимости от условий охлаждения и схемы токоподвода. Превышение тока ведёт к перегреву и ускоренному окислению боковой поверхности.
Электроды хранят в закрытых складах при температуре не ниже –30 C и относительной влажности не более 80 %. Устанавливать их следует вертикально на торцевые поверхности, исключая контакт с влагой и агрессивными средами. Перед монтажом рекомендуется прогрев до 100–150 C для удаления влаги.
Применяется коническая резьба по ГОСТ 4426-71 с углом профиля 30. Для диаметров 50–100 мм используется резьба М12–М16, для 200–300 мм — М24–М30, для 400–500 мм — М36–М42. Момент затяжки ниппеля контролируется динамометрическим ключом.