


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


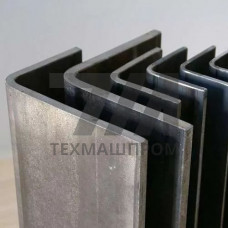
Уголок гнутый неравнополочный по ГОСТ 19772-93 — профиль, формуемый из рулонной или листовой стали на профилегибочных станах без нагрева металла. Отличается от горячекатаного неравнополочного уголка ГОСТ 8509–93 способом формообразования: полки изгибаются в валках, что даёт постоянную толщину стенки по всему сечению, скруглённые наружные углы и высокую точность геометрии. Стандарт распространяется на профили с отношением полок от 1,5:1 до 3:1 и толщиной 2–12 мм.
ГОСТ 19772-93 нормирует размеры по высоте большей полки: от 20 до 200 мм. Меньшая полка составляет от 1/3 до 2/3 большей. Длина мерных отрезков — 3–12 м, немерных — 2–12 м. Кривизна профиля не превышает 0,2 % длины, скручивание — 1 на 1 м. Предельные отклонения по высоте полки — 1,0 мм для профилей до 100 мм и 1,5 мм для профилей свыше 100 мм.
| Высота большей полки, мм | Высота меньшей полки, мм | Толщина, мм | Масса 1 м, кг | Момент сопротивления Wx, см |
|---|---|---|---|---|
| 40 | 25 | 3 | 1,42 | 1,12 |
| 60 | 40 | 4 | 2,95 | 3,48 |
| 80 | 50 | 5 | 4,86 | 8,12 |
| 100 | 63 | 6 | 7,32 | 15,6 |
| 125 | 80 | 8 | 12,1 | 30,4 |
| 160 | 100 | 10 | 19,4 | 62,8 |
Профили формуют из углеродистой стали обыкновенного качества и качественной конструкционной стали. Точность профилирования обеспечивает стабильную геометрию при толщине от 2 мм. Для ответственных металлоконструкций применяют низколегированные марки с повышенным пределом текучести.
Гнутый неравнополочный уголок имеет постоянную толщину полок, что упрощает сварные соединения и снижает расход электродов. Отсутствие фаски и скругления внутреннего угла малого радиуса позволяет плотно сопрягать профиль с листовыми элементами. Погонная масса на 10–15 % ниже горячекатаного аналога при равном моменте сопротивления.
Профиль поставляется в трёх категориях точности: А, Б, В. Кривизна и скручивание контролируются на профилегибочном стане в потоке. Для сварных конструкций важна свариваемость без ограничений — все марки из перечня допускают ручную дуговую, механизированную и контактную сварку.
Неравнополочный гнутый уголок применяют там, где требуется асимметричное сечение с разной жёсткостью по осям. В строительных металлоконструкциях — обвязки каркасов, прогоны, связи, элементы фахверка. В машиностроении — рамы сельхозтехники, кузова самосвалов, платформы. В транспортном строительстве — барьерные ограждения, опоры контактной сети. В энергетике — траверсы ЛЭП, кабельные лотки, опорные конструкции подстанций.
Гнутый профиль формуется из рулона без нагрева, имеет постоянную толщину полки и скруглённый наружный угол. Горячекатаный — с переменной толщиной у вершины и фаской. Гнутый точнее по геометрии и легче на 10–15 % при равной несущей способности.
Ст3сп/пс, 09Г2С, 17ГС, 17Г1С, 10ХСНД, 15ХСНД, 08пс. Выбор определяется расчётной нагрузкой, температурой эксплуатации и требованиями к коррозионной стойкости.
Радиус наружного скругления зависит от толщины: при 3 мм — 6 мм, при 6 мм — 12 мм, при 10 мм — 20 мм. Внутренний радиус близок к нулю, что упрощает сварные узлы.
Да, при температуре не ниже –20 C с предварительным подогревом до 100–150 C для толщин свыше 10 мм. Для толщин до 10 мм сварка возможна без подогрева при соблюдении технологии.