


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


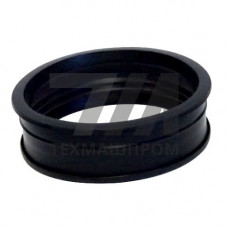
Уплотнительные кольца LM-100-160 — манжетные уплотнения радиального типа, предназначенные для герметизации вращающихся валов в узлах промышленного оборудования. Исполнение LM-100-160 относится к категории армированных манжет с металлическим каркасом, что обеспечивает стабильность геометрии при монтаже и в процессе эксплуатации. Номинальные размеры — 100 160 16 мм (внутренний диаметр наружный диаметр высота), что соответствует типоразмерному ряду ГОСТ 8752-79 и международной классификации DIN 3760.
Конструкция LM-100-160 включает эластомерную рабочую кромку, металлический армирующий каркас и пыльник (при наличии в исполнении). Рабочая кромка формирует контактный поясок на поверхности вала, обеспечивая герметизацию при осевом биении и радиальных нагрузках. Металлический каркас исключает деформацию манжеты при запрессовке в посадочное гнездо и компенсирует температурные расширения корпусных деталей.
Эластомерная часть манжеты LM-100-160 изготавливается из нитрильного каучука (NBR) с твердостью 70–80 единиц по Шору А. Такой материал устойчив к минеральным маслам, гидравлическим жидкостям на нефтяной основе, пресной и морской воде. Для агрессивных сред и повышенных температур применяются исполнения из фторкаучука (FKM) и полиуретана (AU/PU).
Металлический каркас выполняется из конструкционной стали с антикоррозионным покрытием, что допускает эксплуатацию в условиях повышенной влажности и контакта с охлаждающими эмульсиями.
Рабочий диапазон температур для стандартного исполнения из NBR составляет –30…+100 C, для FKM — –20…+200 C. Максимальная окружная скорость на валу — до 12 м/с при наличии смазки в зоне контакта. Допустимое давление в уплотняемой полости — до 0,5 МПа; при более высоких давлениях требуется установка дополнительного опорного кольца.
Шероховатость поверхности вала в зоне контакта должна составлять Ra 0,2–0,8 мкм, твердость поверхности — не менее 45 HRC. Рекомендуемый допуск посадочного отверстия — H8, поле допуска вала — h11.
Уплотнительные кольца LM-100-160 применяются в узлах вращения следующего оборудования:
| Типоразмер | Внутренний диаметр, мм | Наружный диаметр, мм | Высота, мм | Материал |
|---|---|---|---|---|
| LM-100-160 | 100 | 160 | 16 | NBR |
| LM-90-140 | 90 | 140 | 12 | NBR |
| LM-110-170 | 110 | 170 | 16 | FKM |
Установка манжеты LM-100-160 выполняется в расточку корпуса с натягом 0,2–0,4 мм по наружному диаметру. Запрессовка производится с помощью оправки, исключающей перекос и повреждение рабочей кромки. При монтаже на вал со шпоночным пазом или шлицами необходимо использовать защитную втулку. Перед установкой рабочая кромка смазывается консистентной смазкой, совместимой с уплотняемой средой.
В условиях высоких осевых нагрузок и вибраций рекомендуется применять манжеты с дополнительным пыльником, который защищает основную кромку от абразивных частиц и продлевает ресурс уплотнения.
Для стандартного исполнения из NBR допустимая окружная скорость — до 12 м/с при наличии смазки. При скорости свыше 10 м/с рекомендуется применять манжеты с гидродинамическими канавками на рабочей кромке.
Нет, манжеты LM-100-160 предназначены для вращающихся валов. Для возвратно-поступательного движения в гидроцилиндрах применяются шевронные уплотнения или манжеты специальной конструкции.
Ресурс зависит от условий эксплуатации: при нормальной температуре, чистой смазке и отсутствии абразива — от 3000 до 8000 часов. Основной фактор износа — загрязнение зоны контакта и перегрев.
Поверхность вала в зоне контакта должна иметь шероховатость Ra 0,2–0,8 мкм и твердость не менее 45 HRC. При наличии следов коррозии или рисок вал необходимо прошлифовать или заменить.