


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


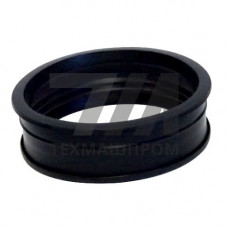
Уплотнительные кольца LM-50-170 — манжетные уплотнения радиального типа, предназначенные для герметизации узлов вращательного и возвратно-поступательного движения. Исполнение LM-50-170 относится к серии манжет с металлическим армирующим каркасом и пыльником, что обеспечивает повышенную жесткость посадочного места и устойчивость к деформации при монтаже в корпусные гнезда с допусками H8–H9.
Конструкция LM-50-170 включает рабочую кромку с гидродинамическими канавками, которые при вращении вала создают эффект обратного подпора масла, предотвращая утечку смазочного материала. Наружная поверхность манжеты выполнена с натягом по корпусу, что исключает необходимость дополнительной фиксации стопорными кольцами в условиях умеренных давлений. Пыльник, интегрированный в профиль, защищает рабочую кромку от абразивных частиц, стружки и влаги при эксплуатации в запыленных средах.
Типоразмер LM-50-170 характеризуется посадочным диаметром вала 50 мм и наружным диаметром 170 мм. Высота манжеты составляет 15 мм, что соответствует стандартному ряду габаритов для тяжелых условий эксплуатации. Рабочая кромка изготавливается из нитрильного каучука (NBR) с твердостью 70–75 единиц по Шору А, обеспечивающей оптимальный баланс между эластичностью и износостойкостью при контактном давлении на вал.
Армирующий каркас выполняется из конструкционной стали с фосфатированием, что повышает адгезию резины к металлу и предотвращает коррозию в зоне контакта с корпусом. Допустимая температура эксплуатации для стандартного исполнения NBR — от –30 C до +100 C, кратковременно до +120 C. Для агрессивных сред и повышенных температур применяются модификации с рабочим элементом из фторкаучука (FKM) или полиуретана (AU), расширяющие диапазон до –20 C…+200 C.
Манжеты LM-50-170 рассчитаны на работу при окружной скорости вала до 12 м/с при смазке маслом и до 8 м/с при пластичной смазке. Максимальное рабочее давление в гидросистемах — 0,5 МПа для манжет без дополнительного подпора; при установке в пары с защитными шайбами или при использовании в гидроцилиндрах допускается повышение давления до 10 МПа за счет гидравлической разгрузки кромки.
Шероховатость поверхности вала в зоне контакта должна составлять Ra 0,2–0,4 мкм, твердость — не менее 45 HRC для исключения наклепа и преждевременного износа кромки. Рекомендуемый зазор между валом и корпусом — 0,1–0,3 мм, что обеспечивает корректную деформацию манжеты при монтаже и стабильный контактный след по всей окружности.
| Параметр | Значение | Единица измерения | Условия | Примечание |
|---|---|---|---|---|
| Посадочный диаметр вала | 50 | мм | — | h11 |
| Наружный диаметр | 170 | мм | — | H8 |
| Высота | 15 | мм | — | по DIN 3760 |
| Окружная скорость | 12 | м/с | масляная смазка | макс. |
| Температура | –30…+100 | C | NBR | кратковременно +120 |
| Давление | 0,5 | МПа | без подпора | до 10 с разгрузкой |
Уплотнительные кольца LM-50-170 востребованы в узлах, где требуется сочетание надежной герметизации и защиты от внешних загрязнений. Основные области применения:
При монтаже LM-50-170 необходимо исключить повреждение рабочей кромки о шпоночные пазы и резьбовые участки вала — рекомендуется использовать монтажную втулку с конусом 15–20. Посадочное гнездо в корпусе должно иметь фаску 153 мм для облегчения запрессовки и предотвращения срезания наружного слоя манжеты. Запрессовку следует выполнять с равномерным усилием по периметру, без перекосов, с применением оправки, контактирующей только с армирующим каркасом.
В условиях высоких температур и воздействия минеральных масел с присадками, содержащими серу и хлор, стандартное исполнение из NBR может терять эластичность. Для таких сред применяются манжеты LM-50-170 с рабочим элементом из фторкаучука FKM-2462, стойкого к агрессивным средам и сохраняющего герметичность при температуре до +200 C. Для пищевого оборудования используется материал EPDM, допускающий контакт с пищевыми средами и моющими растворами.
Оптимальная шероховатость поверхности вала в зоне контакта — Ra 0,2–0,4 мкм. При более грубой поверхности ускоряется износ рабочей кромки, при полированной ниже Ra 0,1 мкм ухудшается удержание смазочной пленки под кромкой.
Да, при установке манжеты с защитной шайбой или при использовании гидравлической разгрузки кромки допускается рабочее давление до 10 МПа. Без дополнительных элементов манжета не рассчитана на высокое давление — возможен выдавливание кромки в зазор.
Для температур до +200 C применяется исполнение из фторкаучука (FKM). При температурах до +120 C допустимо кратковременное использование стандартного NBR, но для постоянной работы выше +100 C рекомендуется FKM или полиуретан.
Нет, наружный диаметр 170 мм выполнен с натягом по посадке H8, что обеспечивает надежную фиксацию от проворота. Дополнительные стопорные элементы требуются только при давлении свыше 10 МПа или при пульсирующих нагрузках.