


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


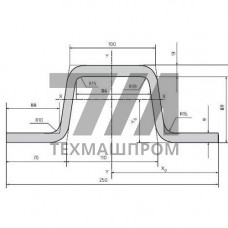
Вагонная стойка из низколегированной конструкционной стали 09Г2С — вертикальный несущий элемент раздвижного или глухого борта грузового вагона, воспринимающий распор сыпучих и штучных грузов при транспортировке. Сталь 09Г2С (марганец 1,3–1,7 %, кремний 0,5–0,8 %) обеспечивает предел текучести не менее 345 МПа при толщине проката до 20 мм и ударную вязкость KCU не ниже 39 Дж/см при –40 C, что критично для эксплуатации в условиях знакопеременных нагрузок и низких климатических температур.
Стойки бортов изготавливают горячекатаными или гнутыми из листа 09Г2С толщиной 4–10 мм. Профиль сечения — коробчатый, швеллерный или Z-образный, что даёт высокий момент сопротивления при умеренной массе. Крепление к раме и обвязке борта выполняют сваркой по ГОСТ 14771 либо болтовыми соединениями М16–М20 класса прочности 8.8. Для раздвижных бортов стоек предусматривают фиксаторы верхнего и нижнего положения, для откидных — шарнирные узлы с осями из стали 45.
| Параметр | Значение | Единица | Условие | Норматив |
|---|---|---|---|---|
| Предел текучести | 345 | МПа | толщина до 20 мм | ГОСТ 19281 |
| Ударная вязкость KCU | 39 | Дж/см | –40 C | ГОСТ 9454 |
| Толщина проката | 4–10 | мм | лист горячекатаный | ГОСТ 19903 |
| Высота стойки | 400–600 | мм | борт вагона | чертёж |
| Шаг установки | 600–800 | мм | по длине борта | чертёж |
| Масса стойки | 6–14 | кг | в сборе | расчёт |
Стойка работает на изгиб от гидростатического давления сыпучего груза (щебень, руда, уголь, зерно) и на удар при погрузке грейфером или ковшом. Расчётная схема — балка с защемлением в нижнем узле и шарнирной опорой в верхней обвязке. Запас по пределу текучести 09Г2С позволяет сохранять геометрию при динамических нагрузках до 2,5 g в сцепке при маневровой работе. Хладостойкость до –60 C (категория 6 по ГОСТ 19281) исключает хрупкое разрушение при эксплуатации в районах Сибири и Крайнего Севера.
Заготовки вырезают плазменной или лазерной резкой, гибку выполняют на листогибочных прессах с усилием 100–250 т. Сварные швы контролируют визуально-измерительным методом и ультразвуковой дефектоскопией по ГОСТ 3242. Антикоррозионная защита — дробеструйная очистка до степени Sa 2 по ISO 8501-1 с последующим грунтованием и окраской в 2–3 слоя, суммарная толщина покрытия 120–180 мкм. Для эксплуатации в агрессивных средах применяют горячее цинкование по ГОСТ 9.307.
Сталь 09Г2С имеет предел текучести 345 МПа против 245 МПа у Ст3сп5, что даёт меньшую массу стойки при равной несущей способности и сохраняет ударную вязкость при –40 C и ниже. Это критично для бортов, работающих под ударными нагрузками при погрузке и в условиях отрицательных температур.
Шаг 600–800 мм определяется расчётом борта на распор груза с насыпной плотностью до 2,5 т/м. Уменьшение шага повышает металлоёмкость, увеличение — требует увеличения толщины стойки или введения промежуточных рёбер жёсткости.
Да, сталь 10ХСНД (предел текучести 390 МПа) применяется как равноценный или более прочный аналог. При замене необходимо проверить свариваемость с материалом обвязки борта и согласовать технологию сварки, так как 10ХСНД требует подогрева при толщине свыше 20 мм.
Прямолинейность проверяют на поверочной плите или с помощью лазерного нивелира. Допустимое отклонение от прямолинейности — не более 3 мм на 1 м длины. Стойки с трещинами в сварных швах или деформацией свыше нормы заменяют, правка допускается только в холодном состоянии при температуре не ниже 0 C.