


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


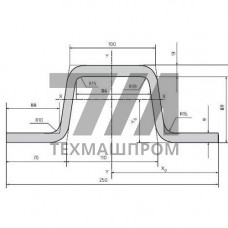
Вагонная стойка по ГОСТ 5267.6-90 — штампованная деталь верхнего строения грузовых вагонов, предназначенная для фиксации сыпучих, штучных и тарно-штучных грузов в полувагонах и платформах. Изделие входит в комплект съёмного оборудования и устанавливается в боковые стоечные скобы, обеспечивая удержание груза при динамических нагрузках, возникающих в процессе движения состава.
Конструктивно стойка представляет собой гнутый профиль коробчатого или швеллерного сечения с отверстиями под фиксаторы и усиливающими зонами в местах максимального изгибающего момента. Геометрические параметры и расположение посадочных элементов регламентированы чертежами ГОСТ 5267.6-90, что обеспечивает взаимозаменяемость деталей при ремонте подвижного состава различных серий.
Для изготовления вагонных стоек применяется низколегированная сталь 09Г2С или сталь 09Г2Д по ГОСТ 19281, обладающая повышенной хладостойкостью и способностью воспринимать ударные нагрузки без хрупкого разрушения. Толщина проката — 4–6 мм в зависимости от типоразмера стойки. Механические свойства материала обеспечивают работу детали в интервале температур от –60 до +50 C, что соответствует условиям эксплуатации железнодорожного транспорта в климатических зонах РФ.
Предел текучести стали 09Г2С — не менее 325 МПа, временное сопротивление разрыву — 460 МПа. Относительное удлинение после разрыва составляет не менее 21%, что гарантирует пластическую деформацию стоек при аварийных соударениях вагонов без образования трещин и потери несущей способности.
ГОСТ 5267.6-90 устанавливает несколько исполнений стоек, различающихся длиной и формой поперечного сечения. Наиболее распространённые типоразмеры — стойки длиной 1200, 1400 и 1600 мм, рассчитанные на установку в полувагоны с различной высотой борта. Ширина полки профиля — 60–80 мм, высота стенки — 40–50 мм.
| Типоразмер | Длина, мм | Толщина металла, мм | Масса, кг | Применяемость |
|---|---|---|---|---|
| Стойка 1200 | 1200 | 4 | 8,4 | Полувагоны с высотой борта 1200 мм |
| Стойка 1400 | 1400 | 5 | 11,2 | Полувагоны с высотой борта 1400 мм |
| Стойка 1600 | 1600 | 6 | 14,8 | Полувагоны с высотой борта 1600 мм |
Изготовление стоек выполняется методом холодной штамповки из листового проката с последующей гибкой на листогибочных прессах. После формообразования детали проходят дробеструйную обработку для удаления окалины и создания шероховатости, необходимой для адгезии лакокрасочного покрытия. Защитное покрытие наносится методом окрашивания грунт-эмалью толщиной не менее 60 мкм, что обеспечивает коррозионную стойкость в условиях атмосферных осадков и агрессивных сред при перевозке минеральных удобрений и химических грузов.
Приёмосдаточные испытания включают контроль геометрических размеров, проверку отсутствия трещин и расслоений металла, а также выборочные испытания на статический изгиб. Отклонение от номинальной длины не должно превышать 5 мм, отклонение от прямолинейности — не более 3 мм на 1 метр длины.
Вагонные стойки по ГОСТ 5267.6-90 используются при комплектации:
Стойки устанавливаются в количестве 6–12 штук на вагон в зависимости от модели и требуемой степени фиксации груза. При погрузке круглого леса стойки образуют боковое ограждение, воспринимающее распорные усилия от штабеля брёвен. При перевозке сыпучих грузов стойки предотвращают смещение насыпного материала к бортам и снижают динамическое воздействие на стенки кузова.
В процессе эксплуатации стойки подвергаются знакопеременным нагрузкам, возникающим при соударениях вагонов на сортировочных горках, а также статическим нагрузкам от массы груза. Наиболее нагруженной зоной является нижняя часть стойки в месте контакта со стоечной скобой. Для повышения ресурса в этой зоне предусмотрено местное утолщение металла или установка усиливающей накладки.
При проведении деповского и капитального ремонта вагонов стойки с остаточной деформацией более 10 мм, трещинами или коррозионным износом свыше 20% толщины металла подлежат замене. Допускается правка стоек с незначительными деформациями с последующей проверкой геометрии и восстановлением защитного покрытия.
Для производства стоек применяется низколегированная сталь 09Г2С или 09Г2Д по ГОСТ 19281 с пределом текучести не менее 325 МПа, обеспечивающая работоспособность при температурах до –60 C.
ГОСТ 5267.6-90 устанавливает стойки длиной 1200, 1400 и 1600 мм с толщиной металла 4–6 мм. Конкретный типоразмер подбирается по высоте борта полувагона или платформы.
Срок службы стоек сопоставим с межремонтным периодом вагона и составляет 8–12 лет при условии своевременного восстановления лакокрасочного покрытия и отсутствия механических повреждений.
Стойки с остаточной деформацией до 10 мм допускаются к правке с последующей проверкой геометрии. При деформации свыше 10 мм, наличии трещин или коррозионного износа более 20% деталь подлежит замене.