


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


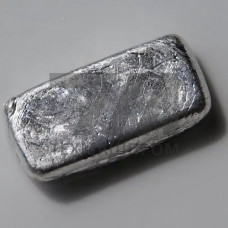
Ванадиевый слиток ВНМ-1 — это литой полуфабрикат из технического ванадия, получаемый методом вакуумно-дугового или электронно-лучевого переплава. Марка ВНМ-1 относится к группе ванадия нелегированного (ВН) с индексом «М», указывающим на модифицированную технологию рафинирования, обеспечивающую пониженное содержание газовых примесей и металлических включений. Материал поставляется в виде слитков цилиндрической или прямоугольной формы, предназначенных для последующей пластической деформации — ковки, прокатки, волочения.
Основу сплава составляет ванадий (базовая основа — не менее 99,5 %). Легирующими элементами выступают примеси, содержание которых строго регламентировано. Ключевая особенность ВНМ-1 — низкое содержание кислорода, азота и углерода, что достигается за счет многократного вакуумного переплава. Это обеспечивает высокую пластичность слитка при комнатной температуре и снижает склонность к хрупкому разрушению при последующей деформации.
Микроструктура слитка ВНМ-1 — крупнозернистая литая, с характерной дендритной ликвацией, устраняемой в процессе последующей горячей деформации. Для улучшения обрабатываемости давлением слитки перед ковкой подвергают гомогенизирующему отжигу при температуре 1100–1200 C в вакууме или инертной среде.
Ванадиевый слиток ВНМ-1 демонстрирует сочетание высокой температуры плавления и умеренной плотности, что делает его востребованным в отраслях, где требуется стойкость к высокотемпературному окислению и коррозионному воздействию. Механические свойства слитка в литом состоянии характеризуются пониженной пластичностью, поэтому для получения рабочих характеристик требуется обязательная деформационная обработка.
| Параметр | Значение | Единица измерения | Условия определения | Примечание |
|---|---|---|---|---|
| Плотность | 6,11 | г/см | 20 C | Теоретическая |
| Температура плавления | 1910 | C | — | Чистый ванадий |
| Твердость по Бринеллю | 100–120 | HB | Литое состояние | После отжига |
| Предел прочности при растяжении | 250–350 | МПа | После ковки | Деформированное состояние |
| Относительное удлинение | 15–25 | % | После ковки | Зависит от степени деформации |
Слитки ВНМ-1 перерабатываются методами горячей деформации. Температурный интервал ковки составляет 950–1150 C. Нагрев заготовок проводится в электропечах с защитной атмосферой аргона или в вакуумных печах для предотвращения насыщения кислородом и азотом. Степень деформации за один нагрев не должна превышать 40–50 % во избежание образования трещин. После ковки рекомендуется промежуточный отжиг при 900–1000 C в течение 1–2 часов.
Холодная деформация слитков ВНМ-1 без предварительной горячей обработки нецелесообразна из-за низкой пластичности литого металла. Для получения тонких листов и лент применяют многопереходную прокатку с промежуточными вакуумными отжигами. Волочение проволоки из ванадия ВНМ-1 осуществляется с применением смазок на основе дисульфида молибдена при скоростях 5–15 м/мин.
Ванадиевые слитки ВНМ-1 используются в качестве исходного материала для производства полуфабрикатов, применяемых в атомной энергетике, аэрокосмической отрасли и химическом машиностроении. Из ванадия ВНМ-1 изготавливают оболочки тепловыделяющих элементов, мишени для ионного распыления, детали вакуумных установок, работающих при температурах до 800 C, а также компоненты жидкометаллических контуров с теплоносителем на основе лития или натрия.
В электронной промышленности слитки ВНМ-1 перерабатываются в фольгу и ленты для производства анодов электролитических конденсаторов. В химической отрасли из ванадия ВНМ-1 изготавливают детали аппаратуры, контактирующей с агрессивными средами — соляной и серной кислотой при повышенных температурах. Дополнительно материал востребован в производстве сверхпроводящих соединений VGa и VSi, для чего слитки переплавляют с галлием или кремнием в вакуумных индукционных печах.
Каждая партия слитков ВНМ-1 проходит входной контроль химического состава методом атомно-эмиссионной спектрометрии. Контроль газовых примесей выполняется методом восстановительного плавления в инертной среде. Поверхность слитков осматривается на отсутствие раковин, трещин и инородных включений. Допускается зачистка поверхностных дефектов абразивным инструментом с последующим контролем геометрических размеров.
ВНМ-1 отличается пониженным содержанием газовых примесей (кислорода, азота) и более высокой чистотой по металлическим примесям. ВНП-2 — ванадий повышенной чистоты, получаемый дополнительным зонным или электронно-лучевым переплавом, с содержанием основы не менее 99,9 %.
Стандартные слитки ВНМ-1 поставляются диаметром 80–200 мм, длиной 300–800 мм. Возможно изготовление слитков прямоугольного сечения 100 100 мм и 150 150 мм по согласованию с заказчиком.
Да, перед горячей деформацией слиток ВНМ-1 подвергают гомогенизирующему отжигу при 1100–1200 C в вакууме не менее 2 часов для выравнивания химической неоднородности и снятия литейных напряжений.
Сварка ванадия ВНМ-1 выполняется электронно-лучевым методом в вакууме или аргонодуговой сваркой с вольфрамовым электродом в среде особо чистого аргона. Зона сварки должна быть защищена от контакта с атмосферой для предотвращения охрупчивания.