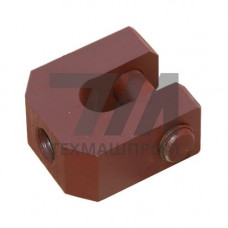
Вилки для подвесок трубопроводов ТЭС и АЭС из стали 20
Вилки для подвесок трубопроводов ТЭС и АЭС из стали 20 — это штампованные или сварные элементы пружинных и жёстких подвесок, предназначенные для закрепления тяг и хомутов при монтаже тепломеханического оборудования и трубопроводов. Применение стали 20 в данной оснастке обусловлено её способностью сохранять прочностные характеристики при статических и циклических нагрузках в условиях повышенных температур, что критично для систем, работающих при параметрах пара до 450 C. Сталь 20 относится к группе качественных углеродистых конструкционных сталей с содержанием углерода 0,17–0,24%. Для вилок подвесок она поставляется в состоянии нормализации или горячекатаного проката, что обеспечивает предел текучести не менее 245 МПа и временное сопротивление разрыву 410–530 МПа. Материал характеризуется хорошей свариваемостью без ограничений, что позволяет изготавливать вилки сложной конфигурации с последующей термообработкой сварных швов. Конструктивно вилка представляет собой П-образную деталь с двумя проушинами, в которых монтируется палец или валик для соединения с серьгой или траверсой подвески. Отверстия проушин обрабатываются с допуском H12–H14, что обеспечивает соосность при установке пальцев диаметром 20–80 мм. Для атомных электростанций вилки из стали 20 дополнительно проходят контроль ультразвуковой дефектоскопией и цветной дефектоскопией на отсутствие недопустимых дефектов металла.Технические характеристики и исполнение
Вилки для подвесок трубопроводов ТЭС и АЭС из стали 20 выпускаются в двух основных исполнениях: штампованные цельные и сварные из листового проката. Штампованные вилки применяются для нагрузок до 50 кН, сварные — для тяжёлых режимов с нагрузками до 200 кН. Толщина стенки вилки варьируется от 8 до 30 мм в зависимости от типоразмера и расчётной нагрузки. Покрытие вилок — горячее цинкование по ГОСТ 9.307 или грунтовка с последующей окраской эмалями, стойкими к воздействию промышленной атмосферы. Для АЭС допускается только цинкование с контролем толщины покрытия 70–120 мкм, так как оно обеспечивает защиту от коррозии при возможных протечках теплоносителя.| Типоразмер | Диаметр пальца, мм | Толщина стенки, мм | Расчётная нагрузка, кН | Масса, кг |
|---|---|---|---|---|
| ВП-1 | 20 | 8 | 10 | 1,2 |
| ВП-3 | 30 | 12 | 25 | 3,4 |
| ВП-5 | 50 | 20 | 80 | 9,8 |
Области применения
Вилки из стали 20 применяются в системах пружинных подвесок трубопроводов, работающих под давлением до 6,3 МПа, а также в жёстких подвесках для фиксации пространственного положения трубопроводов. Основные зоны использования:- главные паропроводы и питательные трубопроводы котлов ТЭС с температурой пара до 450 C;
- трубопроводы деаэраторных установок и регенеративных подогревателей высокого давления;
- системы аварийного охлаждения зоны и спринклерные системы АЭС с реакторами ВВЭР;
- обвязка турбоагрегатов и вспомогательного оборудования машинных залов;
- наружные технологические трубопроводы тепловых сетей с компенсацией температурных удлинений.
Особенности монтажа и эксплуатации
При монтаже вилок из стали 20 необходимо обеспечить свободное вращение пальца в проушинах для компенсации угловых перемещений трубопровода при тепловом расширении. Рекомендуемый зазор между проушиной и серьгой — 1–2 мм. Для предотвращения заклинивания при вибрационных нагрузках применяются графитовые смазки, сохраняющие свойства при температурах до 300 C. Расчёт вилок выполняется по методикам, учитывающим совместное действие растягивающих нагрузок и изгибающих моментов от эксцентриситета крепления. Коэффициент запаса прочности для ТЭС принимается не менее 1,5, для АЭС — не менее 2,0 по пределу текучести. Контроль затяжки резьбовых соединений пальцев производится динамометрическим ключом с фиксацией момента в формуляре.Вопросы и ответы
Какая максимальная рабочая температура для вилок из стали 20?
Для вилок подвесок трубопроводов ТЭС и АЭС из стали 20 допускается эксплуатация при температуре до 450 C. При длительной работе выше 425 C необходимо учитывать снижение допускаемых напряжений из-за ползучести материала.
Чем отличается вилка для АЭС от вилки для ТЭС?
Вилки для АЭС проходят дополнительный неразрушающий контроль — ультразвуковую дефектоскопию и контроль покрытия, а также имеют повышенный коэффициент запаса прочности. Материал каждой партии сопровождается сертификатами с указанием химического состава и механических свойств.
Какой тип сварки применяется при изготовлении сварных вилок?
Сварные вилки изготавливаются ручной дуговой сваркой покрытыми электродами типа Э42А или автоматической сваркой под флюсом. После сварки выполняется отпуск для снятия внутренних напряжений при толщине стенки более 20 мм.
Требуется ли термообработка вилок после штамповки?
Штампованные вилки из стали 20 не требуют обязательной термообработки, если деформация при штамповке не превышает 15%. При больших степенях деформации назначается нормализация при 880–920 C для восстановления структуры феррито-перлита.