


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


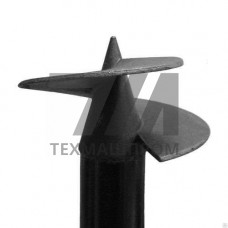
Винтовые сваи, изготовляемые по ТУ 5264-006-05773342-2007, представляют собой металлические стержневые элементы с приваренной спиральной лопастью, предназначенные для передачи нагрузок на слабые грунты. Данные технические условия регламентируют изготовление свай с диаметром ствола от 57 до 325 мм и толщиной стенки от 3 до 12 мм. В качестве материала применяются электросварные прямошовные трубы по ГОСТ 10704-91 и бесшовные горячекатаные трубы по ГОСТ 8732-78 из углеродистой стали марок 20, 09Г2С, 17Г1С. Лопасть выполняется из листового проката толщиной 4–10 мм методом холодной или горячей гибки с последующей приваркой к стволу сплошным швом.
Согласно ТУ 5264-006-05773342-2007, винтовые сваи классифицируются по диаметру ствола, диаметру лопасти, толщине стенки и длине. Стандартные типоразмеры включают сваи 57 3,5, 76 4, 89 4, 108 4, 133 5, 159 6, 219 8 и 325 10 мм. Лопасть может иметь один или два витка, шаг винтовой линии составляет от 0,5 до 1,5 диаметра ствола. Угол заточки наконечника — 45–60, что обеспечивает вхождение в плотные грунты без предварительного бурения. Сварные соединения выполняются электродами Э50А по ГОСТ 9467-75, обеспечивающими предел прочности шва не ниже 490 МПа.
Антикоррозионная защита свай по данным ТУ предусматривает нанесение грунт-эмали или эпоксидного покрытия толщиной 80–120 мкм. Для агрессивных сред применяется горячее цинкование с толщиной покрытия 60–100 мкм. Сваи, эксплуатируемые в условиях сезонного промерзания, дополнительно обрабатываются битумно-полимерными мастиками.
| Диаметр ствола, мм | Толщина стенки, мм | Диаметр лопасти, мм | Длина, мм | Несущая способность, кН |
|---|---|---|---|---|
| 57 | 3,5 | 150 | 1500–2500 | 15–25 |
| 89 | 4,0 | 250 | 2000–3000 | 30–50 |
| 108 | 4,0 | 300 | 2500–3500 | 50–80 |
| 133 | 5,0 | 350 | 3000–4000 | 80–120 |
| 159 | 6,0 | 400 | 3000–5000 | 120–180 |
| 219 | 8,0 | 500 | 4000–6000 | 200–300 |
Винтовые сваи по ТУ 5264-006-05773342-2007 применяются в следующих областях:
Погружение свай осуществляется методом завинчивания с применением гидравлических или электрических сваекрутов с крутящим моментом до 12 000 Нм. Отклонение от вертикали не должно превышать 2. Сваи по ТУ 5264-006-05773342-2007 работоспособны в диапазоне температур от –60 C до +80 C. После завинчивания полость ствола заполняется бетонной смесью класса не ниже B15, что повышает несущую способность на 15–20 % и защищает внутреннюю поверхность от коррозии. Оголовки привариваются к стволу по ГОСТ 5264-80, тип соединения — Т3.
Используются углеродистые стали марок 20, 09Г2С, 17Г1С. Для холодного климата предпочтительна 09Г2С с ударной вязкостью не ниже 39 Дж/см при –40 C.
Свая 159 6 мм с лопастью 400 мм рассчитана на крутящий момент до 8000 Нм. Превышение приводит к деформации лопасти или срезу сварного шва.
Да, при условии сохранения геометрии лопасти и отсутствия трещин в сварных швах. Повторное погружение допускается не более двух раз с обязательной зачисткой резьбовой части.
Проводится визуально-измерительный контроль, ультразвуковая дефектоскопия по ГОСТ 14782-86 и испытание на срез не менее 0,7 от предела прочности основного металла.