


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


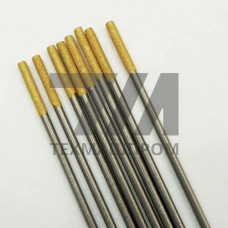
Вольфрамовые электроды ЭВЛ-2 — это сварочные неплавящиеся электроды, легированные оксидом иттрия (YO) в концентрации 1,5–2,5%. В отличие от чистых вольфрамовых стержней, марка ЭВЛ-2 обеспечивает стабильное горение дуги при сварке на постоянном токе прямой полярности (DCEN), что делает её востребованной при работе с ответственными металлоконструкциями из углеродистых и низколегированных сталей.
Основное назначение ЭВЛ-2 — сварка в среде инертных газов (аргон, гелий или их смеси) методами TIG (GTAW) и плазменной сварки. Высокая эмиссионная способность иттриевого активатора позволяет эксплуатировать электрод при плотностях тока до 200 А/мм без перегрева рабочего конуса, что критично для длительных циклов сварки в автоматическом и роботизированном режимах.
Электроды ЭВЛ-2 поставляются в диаметрах от 1,0 до 6,0 мм, длина стержня — 150 или 175 мм. Допуск на диаметр составляет 0,1 мм, что обеспечивает повторяемость параметров дуги при использовании цанговых держателей. Чистота основы — не менее 99,5% вольфрама, плотность материала — 18,7 г/см.
Рабочая температура кончика электрода достигает 3400–3600 C. Благодаря иттриевой добавке снижается работа выхода электронов, что облегчает зажигание дуги и уменьшает вероятность её блуждания при сварке на малых токах (от 15 А). Это особенно важно при выполнении корневых проходов трубопроводов и тонкостенных обечаек.
| Диаметр, мм | Сила тока (DCEN), А | Диаметр притупления, мм | Расход аргона, л/мин | Тип сварки |
|---|---|---|---|---|
| 1,6 | 50–100 | 0,5–0,8 | 6–8 | TIG ручная |
| 2,4 | 120–200 | 0,8–1,2 | 8–12 | TIG механизированная |
| 3,2 | 200–300 | 1,2–1,5 | 12–16 | Плазменная |
Заточка рабочего конуса выполняется под углом 20–30 для сварки на малых токах и 30–45 — для высокотоковых режимов. На торце формируется притупление диаметром 0,3–1,0 мм, предотвращающее оплавление острия и попадание частиц вольфрама в сварочную ванну. Заточка производится алмазным кругом вдоль оси стержня — поперечные риски на конусе вызывают нестабильность дуги и повышенный износ.
ЭВЛ-2 не предназначены для работы на переменном токе при сварке алюминия и магния — в этом режиме иттриевый активатор быстро деградирует, а дуга теряет стабильность. Для синусоидального и прямоугольного переменного тока применяются электроды с лантаном (ЭВЛ) или цирконием (ЭВЦ-1).
Электроды ЭВЛ-2 используются при изготовлении и ремонте оборудования, работающего под давлением и при циклических нагрузках:
Вольфрамовые электроды ЭВЛ-2 сохраняют работоспособность при температуре окружающей среды от –50 до +40 C, что допускает их применение при монтаже наружных трубопроводов в условиях низких температур. Хранение осуществляется в сухих отапливаемых помещениях — попадание влаги на поверхность стержня вызывает поры в корне шва и нестабильность дуги.
ЭВЛ-1 легированы оксидом лантана, ЭВЛ-2 — оксидом иттрия. Иттриевый активатор обеспечивает более высокую термоэмиссию и стабильность дуги при плотностях тока свыше 150 А/мм, что предпочтительно для сварки толстостенных сталей на форсированных режимах.
Да, электрод пригоден для TIG-сварки аустенитных и ферритных нержавеющих сталей на постоянном токе прямой полярности. При этом требуется тщательная очистка кромок и использование защитного газа с содержанием кислорода не более 0,003%.
Для ЭВЛ-2 диаметром 4,0 мм рекомендуемый диапазон тока при DCEN составляет 300–400 А. Превышение верхнего предела ведёт к оплавлению конуса и эрозии иттриевого активатора.
При кратковременных перерывах (до 15 минут) повторная заточка не требуется. После длительного простоя или контакта с поверхностью свариваемой детали конус необходимо перешлифовать для удаления оксидной плёнки и загрязнений.