


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


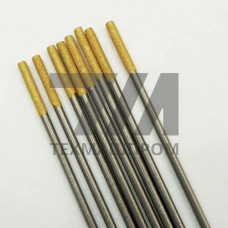
Вольфрамовые электроды, выпускаемые по ТУ 48-19-527-91, представляют собой неплавящиеся стержни из металлического вольфрама, предназначенные для дуговой сварки в среде защитных газов. Данный технический документ регламентирует химический состав, геометрические параметры и маркировку электродов, применяемых преимущественно при сварке на постоянном токе прямой полярности. В отличие от легированных аналогов с оксидами тория или лантана, электроды по ТУ 48-19-527-91 изготавливаются из чистого вольфрама с минимальным содержанием примесей, что определяет их электрофизические свойства и область применения.
Согласно ТУ 48-19-527-91, электроды классифицируются по диаметру и длине. Стандартный сортамент охватывает диапазон от 1,0 до 10,0 мм по диаметру и от 75 до 300 мм по длине. Отклонения по диаметру не превышают 2 % для стержней малого сечения и 1,5 % для крупных. Поверхность электродов не должна иметь трещин, расслоений и следов окисления. Допускается шлифованная или полированная обработка. Температура плавления вольфрама — 3422 C, температура начала интенсивного испарения — свыше 2000 C. Рабочая температура конца электрода при дуговой сварке достигает 2500–3000 C, что требует стабильной подачи защитного газа.
Электроды поставляются без нанесения активирующих оксидов. Это ограничивает эмиссионную способность по сравнению с торированными марками, однако исключает радиоактивное излучение и обеспечивает химическую чистоту сварочной ванны. Удельное электрическое сопротивление вольфрама при 20 C — 5,5 10 Омм. Плотность — 19,25 г/см. Твёрдость по Виккерсу — 350–400 HV.
Вольфрамовые электроды по ТУ 48-19-527-91 применяются в следующих технологических процессах:
Ограничением является сварка на переменном токе алюминиевых и магниевых сплавов: без оксидных добавок стабильность дуги снижается, наблюдается повышенный износ электрода. Для таких задач рекомендуется применять лантанированные или иттрированные марки.
| Параметр | ТУ 48-19-527-91 (чистый W) | ЭВЛ (LaO) | ЭВТ (ThO) | ЭВИ (YO) |
|---|---|---|---|---|
| Содержание оксида | 0 % | 1,5–2,0 % | 1,5–2,0 % | 1,5–2,0 % |
| Работа выхода электронов | 4,5 эВ | 2,7 эВ | 2,6 эВ | 3,0 эВ |
| Допустимая плотность тока | до 40 А/мм | до 70 А/мм | до 70 А/мм | до 60 А/мм |
| Радиоактивность | отсутствует | отсутствует | присутствует | отсутствует |
| Ресурс при 200 А | 4–6 ч | 8–10 ч | 8–12 ч | 7–9 ч |
Перед установкой в горелку электрод затачивается на алмазном круге. Угол заточки для сварки на постоянном токе — 30–60. Коническая часть должна быть соосна оси стержня. При сварке тонколистовых материалов угол уменьшают до 15–20 для снижения ширины шва. Расход защитного газа (аргон высшего сорта) — 8–12 л/мин при диаметре сопла 10–12 мм. Вылет электрода из сопла не превышает 5–8 мм во избежание турбулентности газовой защиты.
Хранение электродов осуществляется в сухих помещениях при относительной влажности не выше 60 %. Перед применением рекомендуется прокалка при 200–250 C в течение 1 часа для удаления адсорбированной влаги. Загрязнение поверхности маслами или пылью приводит к нестабильному зажиганию дуги и пористости шва.
Электроды рассчитаны на сварку на постоянном токе прямой полярности. Применение на переменном токе не рекомендуется из-за нестабильного горения дуги и ускоренного расхода электрода.
При токе 150 А оптимален диаметр 3,2 мм. Для 80–120 А используют 2,4 мм, для 200–250 А — 4,0 мм. Плотность тока не должна превышать 40 А/мм.
Да, допускается, но для прецизионной сварки рекомендуется алмазный круг. Абразивные частицы корунда внедряются в вольфрам и вызывают нестабильность дуги.
Электроды по данному ТУ не содержат оксидных добавок. ЭВЛ легированы оксидом лантана, что снижает работу выхода электронов и увеличивает допустимую плотность тока до 70 А/мм.