


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


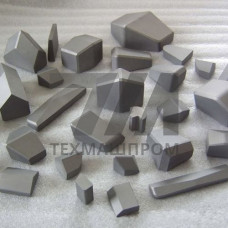
Вольфрамовые пластины ВК3 — это сменные режущие элементы из твердого сплава на основе карбида вольфрама с кобальтовой связкой, содержание которой составляет 3%. Данная марка относится к группе однокарбидных вольфрамовых сплавов и характеризуется минимальным содержанием кобальта среди серийно выпускаемых твердых сплавов. Благодаря этому ВК3 обеспечивает максимальную твердость и износостойкость, но при этом обладает повышенной хрупкостью, что определяет строго ограниченную область применения.
Структура сплава ВК3 формируется из зерен карбида вольфрама (WC) размером 1–2 мкм, соединенных кобальтовой связкой. Малое количество кобальта обеспечивает высокую твердость по шкале HRA — 89,5–90,5, что является одним из самых высоких показателей среди вольфрамовых твердых сплавов. Предел прочности при изгибе составляет 980–1170 МПа, плотность — 15,0–15,3 г/см. Теплопроводность материала достигает 87 Вт/(мК), что способствует эффективному отводу тепла из зоны резания.
Вольфрамовые пластины ВК3 предназначены для работы при температурах до 800 C. При превышении этого порога наблюдается интенсивная диффузионная эрозия и потеря режущих свойств. Высокий модуль упругости — около 710 ГПа — обеспечивает минимальные упругие деформации инструмента под нагрузкой, что критически важно для достижения высокой точности обработки.
Пластины ВК3 выпускаются в нескольких типоразмерах, соответствующих ГОСТ 25393 и ГОСТ 25003. Наиболее распространенные формы — ромбические, треугольные и квадратные пластины с различными радиусами при вершине. Для чистовых операций применяются пластины с радиусом при вершине 0,4–0,8 мм и передним углом 5–10. Задний угол варьируется в пределах 6–12 в зависимости от обрабатываемого материала и жесткости технологической системы.
Пластины поставляются как в неперетачиваемом исполнении с механическим креплением, так и в виде заготовок для последующей заточки. Для повышения стойкости может наноситься износостойкое покрытие, однако в большинстве случаев ВК3 используется без покрытия, поскольку высокая твердость основы уже обеспечивает достаточный ресурс при чистовых режимах.
Вольфрамовые пластины ВК3 применяются исключительно в операциях чистовой и получистовой обработки с малыми сечениями среза. Основные направления использования:
Категорически не рекомендуется применение ВК3 для обработки сталей, особенно легированных и жаропрочных, из-за интенсивного адгезионного износа и склонности к выкрашиванию режущей кромки. Для стальных заготовок следует применять сплавы группы ТК или твердые сплавы с покрытием.
Эффективная работа пластин ВК3 достигается при соблюдении жестких требований к жесткости технологической системы. Рекомендуемые режимы резания для чистового точения чугуна: глубина резания 0,3–1,5 мм, подача 0,05–0,2 мм/об, скорость резания 80–120 м/мин. При обработке алюминиевых сплавов скорость может быть увеличена до 200–300 м/мин.
Для предотвращения вибраций необходимо обеспечить минимальный вылет резца и надежное крепление пластины в державке. Применение СОЖ рекомендуется при обработке цветных металлов; при точении чугуна обработка ведется без охлаждения во избежание термического растрескивания режущей кромки.
| Параметр | Значение для ВК3 | Метод контроля | Условия испытаний | Нормативный документ |
|---|---|---|---|---|
| Твердость HRA | 89,5–90,5 | По Роквеллу | 20 C | ГОСТ 20017 |
| Плотность, г/см | 15,0–15,3 | Гидростатический | 20 C | ГОСТ 20018 |
| Предел прочности при изгибе, МПа | 980–1170 | Трехточечный изгиб | 20 C | ГОСТ 20019 |
| Теплопроводность, Вт/(мК) | 87 | Стационарный поток | 20 C | Справочные данные |
Выбор пластин ВК3 обоснован в следующих случаях: обработка чугуна с равномерным припуском, отсутствие ударных нагрузок, стабильная жесткость станка, требование высокого класса шероховатости обработанной поверхности (Ra 0,8–1,6 мкм). При наличии литейной корки, прерывистом резании или биении заготовки следует перейти на более вязкие сплавы — ВК6 или ВК8.
Стойкость пластин ВК3 при чистовом точении чугуна составляет 60–90 минут до допустимого износа по задней поверхности 0,3–0,4 мм. Критерием затупления служит появление блестящей полоски на обработанной поверхности и увеличение шероховатости. Переточка пластин ВК3 выполняется алмазными кругами на металлической связке с обильным охлаждением.
Нет. ВК3 не предназначен для обработки сталей, включая нержавеющие. При контакте со сталью возникает интенсивная диффузия кобальта в стружку, что приводит к быстрому износу и выкрашиванию режущей кромки. Для нержавеющих сталей применяются сплавы группы ТТК или твердые сплавы с CVD-покрытием.
При соблюдении рекомендуемых режимов резания и использовании пластин с радиусом при вершине 0,8 мм достигается шероховатость Ra 0,8–1,6 мкм. Для получения Ra 0,4 мкм требуется дополнительное выглаживание или применение пластин с более широкой переходной кромкой.
ВК3 имеет более высокую твердость и износостойкость, но меньшую прочность. Он применяется только для чистовой обработки чугуна и цветных металлов без ударных нагрузок. ВК6 обладает повышенной вязкостью и допускает получистовую обработку, работу с неравномерным припуском и прерывистое резание.
При точении чугуна охлаждение не применяется — резкое термическое воздействие может вызвать микротрещины на режущей кромке. При обработке алюминиевых сплавов и латуни допускается подача СОЖ эмульсионного типа для улучшения отвода стружки и снижения наростообразования.