


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


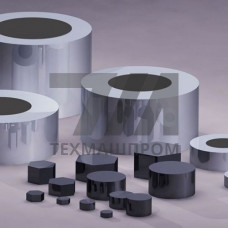
Вольфрамовые заготовки, изготовленные по техническим условиям ТУ 48-19-90-90, представляют собой полуфабрикаты из спеченного или деформированного вольфрама, предназначенные для последующей механической обработки. Данный нормативный документ регламентирует сортамент, химический состав и требования к плотности материала, что обеспечивает стабильность свойств при производстве компонентов для высокотемпературных и электротехнических узлов.
Заготовки по ТУ 48-19-90-90 поставляются в виде прутков, стержней, пластин и дисков различных типоразмеров. Основу материала составляет вольфрам марки ВА (с добавками алюминия и кремния) или чистый вольфрам ВЧ, в зависимости от требуемых эксплуатационных характеристик. Плотность спеченных заготовок достигает 17,5–18,5 г/см, что соответствует теоретической плотности вольфрама и гарантирует отсутствие внутренних пор и раковин после высокотемпературного спекания.
Материал характеризуется высокой температурой плавления — 3420 C, что делает его незаменимым для узлов, работающих в условиях экстремальных тепловых нагрузок. Предел прочности при растяжении деформированных заготовок составляет 350–450 МПа, твердость по Виккерсу — 350–400 HV. Рабочая температура эксплуатации достигает 2000–2500 C в инертной среде или вакууме, при этом материал сохраняет геометрическую стабильность и сопротивление ползучести.
Технические условия ТУ 48-19-90-90 устанавливают допуски на геометрические размеры и отклонения формы. Для прутков диаметром 10–40 мм допуск составляет 0,5 мм, для пластин толщиной 2–10 мм — 0,2 мм. Кривизна прутков не превышает 2 мм на 1 метр длины. Шероховатость поверхности после механической обработки — Ra 1,6–3,2 мкм, что позволяет использовать заготовки без дополнительной подготовки.
Заготовки из вольфрама по ТУ 48-19-90-90 востребованы в отраслях, где требуется сочетание жаропрочности, электропроводности и стойкости к эрозии:
Вольфрамовые заготовки отличаются высокой твердостью и хрупкостью при комнатной температуре, что требует применения специализированного инструмента. Механическая обработка выполняется на станках с ЧПУ с использованием твердосплавных или алмазных резцов при пониженных скоростях резания. Для снижения риска сколов рекомендуется предварительный нагрев заготовки до 200–400 C. Электроэрозионная резка и шлифование алмазными кругами обеспечивают точность размеров до 0,01 мм.
Сварка вольфрамовых деталей производится в среде аргона или в вакууме электронным лучом. Соединения, полученные диффузионной сваркой, сохраняют прочность до 80 % от основного металла. При проектировании узлов необходимо учитывать коэффициент линейного расширения вольфрама — 4,5 10 К, что требует согласования с сопрягаемыми материалами для предотвращения термических напряжений.
| Параметр | Пруток, диаметр 20 мм | Пластина, толщина 5 мм | Диск, диаметр 100 мм | Метод контроля |
|---|---|---|---|---|
| Плотность, г/см | 18,2 | 17,8 | 18,0 | Гидростатическое взвешивание |
| Предел прочности, МПа | 420 | 380 | 400 | Испытание на растяжение |
| Твердость, HV | 380 | 360 | 370 | Виккерс, нагрузка 30 кг |
| Допуск на размер, мм | 0,5 | 0,2 | 1,0 | Микрометр, штангенциркуль |
Каждая партия вольфрамовых заготовок по ТУ 48-19-90-90 проходит входной контроль на соответствие химическому составу методом спектрального анализа. Содержание основного металла составляет не менее 99,95 % для марки ВЧ и 99,90 % для марки ВА. Допустимое содержание примесей — железа до 0,005 %, никеля до 0,003 %, кремния до 0,002 %. Контроль микроструктуры проводится на металлографических шлифах для выявления пор и неметаллических включений.
Упаковка заготовок исключает механические повреждения при транспортировке: прутки обертываются в антикоррозионную бумагу и укладываются в деревянные ящики, пластины разделяются прокладками. Хранение допускается в сухих отапливаемых складах при относительной влажности не более 60 %. Срок хранения без потери свойств не ограничен при соблюдении условий.
По данным техническим условиям поставляются заготовки из вольфрама марок ВЧ (чистый вольфрам) и ВА (вольфрам с алюмокремниевыми добавками). Марка ВА обладает повышенной жаропрочностью и применяется для нагревателей, марка ВЧ — для электротехнических компонентов.
Сортамент включает прутки диаметром от 5 до 60 мм, пластины толщиной 1–20 мм, диски диаметром до 200 мм. Максимальная длина прутков — 500 мм, масса одной заготовки не превышает 15 кг.
Вольфрам относится к труднообрабатываемым материалам. Для точения и фрезерования необходимы станки с жесткой конструкцией и инструмент из твердых сплавов. Шлифование выполняется только алмазными кругами с обильным охлаждением.
Оптимальным методом является электронно-лучевая сварка в вакууме или аргонодуговая сварка неплавящимся электродом. Сварные швы требуют последующего отжига при 1200–1400 C для снятия внутренних напряжений.