


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


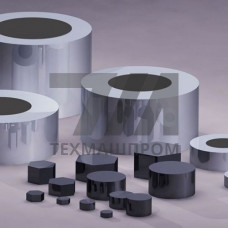
Вольфрамовые заготовки марки ВТ — это полуфабрикаты из технически чистого вольфрама, полученные методом порошковой металлургии с последующим спеканием и деформационной обработкой. Марка ВТ регламентируется ГОСТ 10155-75 и соответствует содержанию основного элемента не менее 99,9 %. Заготовки выпускаются в виде штабиков, прутков, пластин и цилиндрических слитков, предназначенных для дальнейшей механической обработки или передела в готовые изделия.
Материал ВТ имеет объёмно-центрированную кубическую решётку с параметром a = 3,165 . После спекания формируется мелкозернистая структура с размером зерна 5–20 мкм, которая при деформации приобретает волокнистую текстуру. Плотность спечённых заготовок достигает 19,1–19,3 г/см, что составляет 98–99 % от теоретической. Остаточная пористость не превышает 1–2 %.
Ключевые параметры технически чистого вольфрама ВТ:
Исходным сырьём служит вольфрамовый порошок, получаемый восстановлением триоксида вольфрама водородом при 700–1000 C. Средний размер частиц порошка — 2–5 мкм. Формование заготовок осуществляется холодным изостатическим прессованием при давлении 150–300 МПа. Спекание проводится в водородной среде при 2200–2700 C. Для повышения плотности и механических характеристик применяется ротационная ковка или прокатка при 1400–1600 C.
| Вид заготовки | Диаметр / толщина, мм | Длина, мм | Плотность, г/см | Состояние |
|---|---|---|---|---|
| Штабик | 10 10 | 300–600 | 17,5–18,5 | спечённый |
| Пруток | 6–20 | 500–1500 | 18,8–19,2 | кованый |
| Пруток | 20–50 | 300–1000 | 19,0–19,3 | прессованный |
| Пластина | 2–10 | 100–300 | 19,0–19,2 | прокатанный |
| Цилиндр | 50–150 | 200–500 | 18,5–19,0 | спечённый |
Вольфрамовые заготовки ВТ используются в тех узлах и системах, где требуется сочетание тугоплавкости, высокой эрозионной стойкости и стабильности геометрии при температурах выше 2000 C:
Механическая обработка заготовок ВТ выполняется твердосплавным инструментом с износостойким покрытием при скорости резания 20–40 м/мин. Шлифование проводится алмазными кругами зернистостью 80/63–125/100. При нагреве выше 400 C на воздухе вольфрам интенсивно окисляется с образованием летучего триоксида WO, поэтому эксплуатация в окислительной среде ограничена температурой 350–400 C. В вакууме и инертных средах рабочий диапазон расширяется до 2500 C.
Рекристаллизация деформированного вольфрама ВТ начинается при 1200–1300 C, что приводит к снижению пластичности и переходу в хрупкое состояние при комнатной температуре. Для ответственных изделий рекомендуется эксплуатация в деформированном состоянии без перегрева выше указанного порога.
ВТ — технически чистый вольфрам с содержанием основного элемента не менее 99,9 %, тогда как ВЧ предполагает более высокую степень очистки (99,95 % и выше) и применяется в электронно-лучевых приборах. Заготовки ВТ предназначены для конструкционного и электротехнического применения.
В вакууме 10–10 Па заготовки ВТ сохраняют работоспособность до 2500 C. В инертной среде (аргон, гелий) верхний предел составляет 2200–2400 C. В окислительной среде эксплуатация ограничена 350–400 C из-за образования летучего WO.
Точение и фрезерование выполняются твердосплавным инструментом (ВК6, ВК8) с покрытием TiAlN при скорости 20–40 м/мин. Шлифование — алмазными кругами на металлической связке. Электроэрозионная обработка применяется для сложных профилей.
Да, марка ВТ и требования к химическому составу, плотности и размерам заготовок регламентируются ГОСТ 10155-75. Дополнительно могут предъявляться требования по ТУ производителя, например, по содержанию примесей внедрения (кислород, углерод, азот).