


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


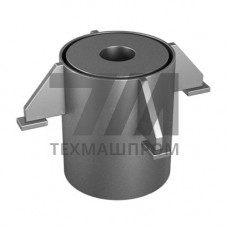
Втулки для опор Л8-145.000 — это сменные детали шарнирных соединений, применяемые при восстановлении узлов трения скольжения в металлургическом, прокатном и подъёмно-транспортном оборудовании. Деталь устанавливается в корпус опоры и воспринимает радиальные и осевые нагрузки, передаваемые от вала или оси, защищая посадочное гнездо от износа и задиров.
Конструктивно втулка Л8-145.000 представляет собой цилиндрическую обечайку с точным внутренним и наружным диаметром, обеспечивающим посадку с натягом в корпус опоры и нормируемый зазор в сопряжении с цапфой. Рабочая поверхность формируется с заданным классом шероховатости, что стабилизирует коэффициент трения в паре и снижает интенсивность изнашивания при граничной и смешанной смазке.
В зависимости от условий эксплуатации втулки Л8-145.000 изготавливаются из антифрикционных материалов, обеспечивающих сочетание прочности и прирабатываемости:
Механическая обработка выполняется на токарных и внутришлифовальных станках с контролем соосности и отклонений формы. Для повышения износостойкости рабочая поверхность может подвергаться финишному раскатыванию или алмазному выглаживанию, формирующему остаточные напряжения сжатия и снижающему шероховатость до Ra 0,32–0,63 мкм.
Втулки для опор Л8-145.000 работают в составе шарнирных соединений рычажных механизмов, уравновешивающих устройств и опорных узлов прокатных станов. Основные параметры, определяющие ресурс детали:
Зазор в сопряжении «втулка — цапфа» назначается в пределах 0,1–0,3 мм для компенсации тепловых деформаций и сохранения гидродинамического режима смазки. При превышении предельного износа втулка подлежит замене без восстановления корпуса опоры, что сокращает время ремонтных простоев.
Втулки Л8-145.000 используются при ремонте и модернизации узлов, работающих в условиях циклических нагрузок и ограниченного доступа для обслуживания:
При подборе втулки необходимо контролировать твёрдость вала или оси: для бронзовых втулок твёрдость контртела должна быть не менее 45–55 HRC, иначе возможен ускоренный износ сопряжённой детали. Для полимерных втулок требование к твёрдости вала ниже — достаточно 35–40 HRC.
| Параметр | Значение 1 | Значение 2 | Значение 3 | Значение 4 |
|---|---|---|---|---|
| Наружный диаметр, мм | 80 | 100 | 120 | 140 |
| Внутренний диаметр, мм | 60 | 80 | 95 | 110 |
| Длина, мм | 60 | 80 | 100 | 120 |
| Посадка в корпус | H7/r6 | H7/r6 | H7/s6 | H7/s6 |
| Шероховатость Ra, мкм | 0,63 | 0,63 | 0,32 | 0,32 |
Посадка с натягом в корпус опоры исключает проворачивание втулки под нагрузкой и обеспечивает эффективный отвод тепла от зоны трения. Для демонтажа изношенной втулки предусматриваются технологические отверстия или проточки в корпусе, позволяющие использовать съёмники без повреждения посадочного гнезда.
При приёмке втулок Л8-145.000 проверяются геометрические параметры, твёрдость и отсутствие дефектов рабочей поверхности. Контроль осуществляется калибрами-пробками и микрометрами, для ответственных узлов — на координатно-измерительных машинах. Допуск цилиндричности не должен превышать 0,02 мм на длине втулки, отклонение от соосности наружной и внутренней поверхностей — 0,03 мм.
Для узлов с высокой частотой вращения рекомендуется применять втулки с масляными канавками на рабочей поверхности, обеспечивающими равномерное распределение смазочного материала по длине контакта. Канавки выполняются винтовыми или кольцевыми, их геометрия выбирается исходя из направления действия нагрузки и способа подачи смазки.
Применяются бронзы БрА9Ж3Л и БрО10Ф1, латунь ЛС59-1, а также полимерные композиции на основе полиамида ПА6. Выбор материала определяется уровнем нагрузок, температурой и условиями смазки в конкретном узле.
Рабочий зазор назначается в пределах 0,1–0,3 мм в зависимости от диаметра сопряжения и температурного режима. Точное значение указывается в конструкторской документации на узел.
Изношенная втулка удаляется съёмником через технологические отверстия или выпрессовывается. Посадочное гнездо контролируется на геометрию, после чего новая втулка запрессовывается с натягом и при необходимости растачивается под требуемый размер.
Для втулок с припуском под окончательную обработку выполняется расточка или развёртывание внутреннего отверстия после запрессовки. Это компенсирует деформацию от натяга и обеспечивает точность геометрии рабочей поверхности.