


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


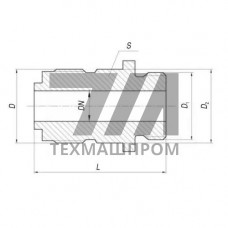
Ввертной штуцер с цапковым концом 556-0197-2 — это элемент трубопроводной арматуры, предназначенный для врезки в стенку корпуса или коллектора с последующим присоединением трубопровода через цапковый конец под обжимное кольцо. Конструктивно изделие сочетает резьбовой участок для монтажа в посадочное отверстие и цапковый хвостовик, обеспечивающий герметичное соединение с трубой из нержавеющей стали или меди. Данный типоразмер относится к категории ввертных штуцеров с метрической или трубной резьбой, применяемых в системах с высокими требованиями к надежности стыков.
Штуцер 556-0197-2 изготавливается из коррозионностойкой стали методом холодной высадки с последующей механической обработкой. Резьбовая часть выполнена по классу точности 6H/6g, что обеспечивает стабильный натяг при вворачивании в ответные гнезда из стали, чугуна или латуни. Цапковый конец имеет коническую фаску под развальцовку или уплотнительное кольцо типа O-ring, что позволяет применять штуцер в гидравлических и пневматических линиях с рабочим давлением до 400 бар.
Поверхность проходит пассивацию по стандартам ASTM A967, что исключает появление очагов питтинговой коррозии при контакте с агрессивными средами. Для уплотнения резьбового соединения рекомендуется применение анаэробных фиксаторов резьбы или ленты ФУМ, в зависимости от требований к разборности узла.
Основная область использования — стационарные и мобильные гидросистемы, где требуется компактный узел врезки без дополнительных промежуточных муфт. Штуцер 556-0197-2 устанавливается в распределительных коробках, на торцах гидроцилиндров, в корпусах насосов и фильтров. Благодаря цапковому концу, соединение выдерживает вибрационные нагрузки и температурные колебания в диапазоне –60…+200 C без потери герметичности.
Типовые сферы применения:
При подборе аналогов необходимо учитывать, что штуцер 556-0197-2 рассчитан на трубную резьбу BSP (G) или NPT в зависимости от исполнения партии. Посадочный диаметр цапки соответствует стандартному ряду труб по DIN 2391 или EN 10305-1. Для корректной установки требуется сверление отверстия с допуском H11 и зенковка под угол 90 для снятия заусенцев.
| Параметр | Значение | Единица | Метод контроля | Примечание |
|---|---|---|---|---|
| Рабочее давление | 350 | бар | гидроиспытания | статическое |
| Температура среды | –60…+200 | C | термоциклирование | для стали AISI 316L |
| Резьба | G1/4 | — | калибр-пробка | класс точности 6H |
| Момент затяжки | 25–30 | Нм | динамометрический ключ | со стальным уплотнением |
| Шероховатость цапки | Ra 0,8 | мкм | профилометр | под обжимное кольцо |
Установка штуцера 556-0197-2 выполняется с применением шестигранного ключа по лыскам под головку 19 мм. Рекомендуемый крутящий момент затяжки составляет 25–30 Нм для резьбы G1/4, что предотвращает срыв витков при перетяжке. При монтаже в алюминиевые корпуса необходимо использовать стальную втулку-вставку для исключения смятия мягкого материала.
Для систем с пульсирующим давлением (гидроударники, аксиально-поршневые насосы) требуется дополнительная фиксация штуцера контргайкой или пружинным стопорным кольцом. Периодичность ревизии соединения — не реже одного раза в 12 месяцев при непрерывной эксплуатации.
При замене оригинального штуцера 556-0197-2 на аналог необходимо проверить три ключевых параметра: шаг и диаметр резьбы, длину цапковой части под конкретную толщину стенки трубы, а также тип уплотнительной поверхности (конус 24 или плоская с кольцом). Несоблюдение хотя бы одного из параметров приведет к утечке или разрушению соединения при гидроударе.
Для агрессивных сред (морская вода, растворы кислот) рекомендуется версия из стали 1.4404 с молибденовыми добавками, обеспечивающими стойкость к хлоридному растрескиванию. В пищевой промышленности применяется исполнение с увеличенной чистотой обработки поверхности Ra 0,4 мкм и допуском на материалы по FDA.
Изделие оснащено трубной цилиндрической резьбой BSP (G1/4) с классом точности 6H. Для американского стандарта NPT требуется подбор переходного адаптера.
Стандартное исполнение не допускается для контакта с кислородом под давлением свыше 50 бар. Требуется специальная обезжиренная версия с маркировкой O2 и применением фторопластовых уплотнений.
Для резьбы G1/4 рекомендуемый момент составляет 25–30 Нм. Превышение значения 40 Нм может вызвать пластическую деформацию цапкового конца.
Цапковый конец имеет цилиндрическую форму с фаской под обжимное кольцо или развальцовку, тогда как конический тип (24) уплотняется по конусной поверхности без дополнительных элементов.