


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


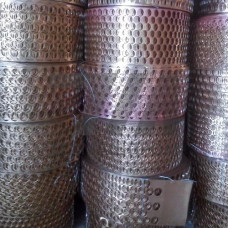
Высечка биметаллическая 10кп представляет собой плоский элемент, полученный методом холодной штамповки из двухслойного проката, где плакирующий слой выполнен из стали 10кп — низкоуглеродистой кипящей стали с содержанием углерода до 0,14%. Конструкция сочетает пластичную основу, обеспечивающую формообразование без трещин и надрывов, с функциональным покрытием, придающим изделию коррозионную стойкость, электропроводность или антифрикционные свойства в зависимости от назначения.
Кипящая сталь 10кп характеризуется минимальным содержанием кремния (0,07%) и повышенным количеством газов, что обеспечивает высокую пластичность в холодном состоянии. Это критически важно для высечки — процесса разделительной штамповки, при котором материал испытывает значительные сдвиговые деформации. Заготовки из 10кп допускают вырубку с минимальным радиусом скругления кромок и сохраняют стабильность геометрических размеров при серийном производстве.
Биметаллический пакет формируется на стадии прокатки: стальная основа 10кп толщиной 0,5–3,0 мм соединяется с плакирующим слоем из меди, латуни, алюминия или нержавеющей стали. Соединение выполняется методом сварки взрывом, пакетной прокаткой или диффузионной сваркой с последующей холодной прокаткой до требуемой толщины. Прочность сцепления слоев контролируется на сдвиг и отслаивание и составляет не менее 150 МПа для медного плакирования.
Высечка из биметалла 10кп применяется там, где требуется сочетание прочностных характеристик стали с поверхностными свойствами цветного металла. Толщина плакирующего слоя варьируется от 5% до 20% от общей толщины, что позволяет оптимизировать расход дорогостоящего материала при сохранении функциональности.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Предел текучести | 205–245 | МПа | ГОСТ 1497 | для листов 1–2 мм |
| Временное сопротивление | 320–440 | МПа | ГОСТ 1497 | после нормализации |
| Относительное удлинение | 31 | % | ГОСТ 1497 | 5, поперечный образец |
| Твердость | 105–131 | HB | ГОСТ 9012 | в состоянии поставки |
| Угол гиба | 180 | ГОСТ 14019 | без трещин, d = a |
Высечка биметаллическая 10кп востребована в электротехнической промышленности при изготовлении контактных групп, переходных клемм и токоведущих шин, где медный плакирующий слой обеспечивает низкое переходное сопротивление, а стальная основа придает жесткость конструкции. В автомобилестроении такие элементы используются в системах заземления кузова и в разъемах жгутов проводов, работающих в условиях вибрации и перепадов температур от –40 до +85 C.
В приборостроении высечка из биметалла 10кп применяется для производства пружинных контактов, держателей предохранителей и экранирующих деталей. Алюминиевое плакирование востребовано в теплообменных аппаратах и радиаторных системах, где важна теплопроводность поверхности при сохранении несущей способности стального основания.
При проектировании штампов для высечки биметалла 10кп необходимо учитывать повышенную твердость плакирующего слоя: зазор между пуансоном и матрицей принимается на 5–10% больше, чем для монометаллической стали той же толщины. Рекомендуемая скорость вырубки — 30–60 ходов в минуту, что обеспечивает чистый срез без заусенцев и волнистости кромки.
Промышленно изготавливается высечка толщиной от 0,5 до 4,0 мм. При большей толщине экономическая эффективность биметаллической схемы снижается, и целесообразнее применять плакирование готовых деталей гальваническим методом.
Наиболее распространены медь М1, латунь Л63, алюминий АД1 и коррозионностойкая сталь 12Х18Н10Т. Выбор определяется условиями эксплуатации: токовой нагрузкой, агрессивностью среды и требованиями к паяемости.
Применяются испытания на отслаивание по ГОСТ 21650, ультразвуковой контроль зоны соединения и металлографический анализ поперечного шлифа. Норматив прочности сцепления — не менее 150 МПа при испытании на сдвиг.
Да, минимальный радиус гиба составляет 0,5 толщины материала при гибке поперек направления прокатки. Плакирующий слой должен располагаться с внешней стороны изгиба для исключения сжатия и отслаивания.