


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


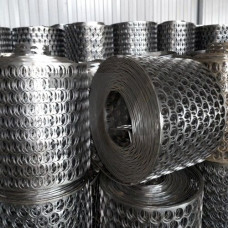
Высечка металлическая 65Г — сменный рабочий элемент штампов разделительного действия, изготовленный из рессорно-пружинной углеродистой стали марки 65Г (ГОСТ 14959). Инструмент предназначен для пробивки отверстий, обрезки контура и вырубки заготовок из листового проката, полосы и рулонной стали. Сочетание высокой твёрдости после закалки и способности сопротивляться знакопеременным ударным нагрузкам делает 65Г востребованной для высечных ножей, пуансонов и матриц, работающих на кривошипных и гидравлических прессах.
Сталь 65Г содержит 0,62–0,70 % углерода и 0,9–1,2 % марганца. Марганец повышает прокаливаемость и снижает критическую скорость закалки, что позволяет получать мартенситную структуру по всему сечению высечки толщиной до 20–25 мм. Типовой режим: закалка от 830–850 C в масле, отпуск при 180–220 C. Итоговая твёрдость рабочей кромки — 58–62 HRC при сохранении ударной вязкости сердцевины.
Высечка 65Г поставляется в виде плоских ножей, секторных вставок, замкнутых контуров и пуансонов с крепёжными отверстиями под винты М6–М12. Режущая кромка выполняется прямой, радиусной или фасонной по чертежу заказчика. Для снижения трения о срезаемый металл применяют шлифовку передней грани с шероховатостью Ra 0,4–0,8 мкм и задний угол 2–4. Крепление — механическое через посадочные гнёзда блока штампа либо пайкой в державку.
Высечка работает при скоростях деформирования 0,05–0,5 м/с и усилиях среза до 600 кН на один контур. Зазор между пуансоном и матрицей задаётся в пределах 5–8 % толщины материала. Для листа 1–4 мм из стали 08пс, 09Г2С или 20 оптимальный зазор — 0,08–0,32 мм. При вырубке электротехнической стали и жести ресурс кромки снижается из-за абразивного износа, требуется периодическая переточка.
| Параметр | Значение | Материал заготовки | Толщина, мм | Ресурс до переточки, тыс. ударов |
|---|---|---|---|---|
| Твёрдость кромки | 58–60 HRC | Ст3, 08пс | 1,0–2,0 | 80–120 |
| Твёрдость кромки | 60–62 HRC | 09Г2С | 2,0–4,0 | 50–70 |
| Зазор пуансон–матрица | 0,08–0,16 мм | 20, 45 | 1,0–2,0 | 60–90 |
| Зазор пуансон–матрица | 0,20–0,32 мм | 09Г2С, 10ХСНД | 3,0–4,0 | 40–60 |
| Угол заточки | 85–88 | Электротехническая сталь | 0,35–0,5 | 150–200 |
После закалки от 830–850 C в масле и отпуска при 180–220 C рабочая кромка имеет твёрдость 58–62 HRC. Более высокий отпуск снижает твёрдость до 50–55 HRC и повышает вязкость, что оправдано при ударных нагрузках.
Наиболее эффективна при вырубке листа толщиной 0,5–4 мм. При толщине свыше 6 мм возрастает риск скола кромки, требуется увеличенный зазор и усиленное крепление в блоке штампа.
65Г дешевле и проще в термообработке, но уступает Х12МФ по износостойкости и красностойкости. Для мягких сталей и малых серий 65Г экономически выгоднее; для высоких тиражей и нержавеющих заготовок применяют штамповые стали с карбидным упрочнением.
Зазор принимают равным 5–8 % толщины разрезаемого металла. Для листа 2 мм из стали 09Г2С это 0,10–0,16 мм на сторону. Неверный зазор вызывает заусенец, ускоренный износ и рост усилия среза.