


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


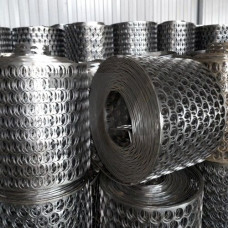
Высечка металлическая по ГОСТ 18970-84 — это операция листовой штамповки, при которой происходит отделение части материала по замкнутому контуру в штампе без образования отходов в виде перемычки. В отличие от пробивки, где удаляемая часть является отходом, при высечке получаемый элемент является готовым изделием или заготовкой для последующей обработки. Норматив регламентирует термины, определения и технологические переходы, применяемые при проектировании процессов холодной листовой штамповки.
ГОСТ 18970-84 устанавливает классификацию операций разделения, среди которых высечка выделяется как самостоятельный технологический переход. Документ определяет требования к оформлению технологической документации, обозначению переходов и схеме построения маршрутных карт. Для инженеров-технологов этот стандарт служит базой при разработке управляющих программ для прессового оборудования и автоматизированных линий.
Процесс высечки характеризуется следующими параметрами:
При высечке деталей сложной конфигурации применяются составные штампы с раздельными пуансонами для каждого элемента контура. Для повышения стойкости инструмента используется инструментальная сталь Х12МФ или твердосплавные вставки ВК20. Рабочие поверхности штампа шлифуются до шероховатости Ra 0,32–0,63 мкм.
Высечка выполняется на кривошипных прессах простого или двойного действия, а также на гидравлических прессах с усилием от 10 до 630 т. Для высокопроизводительного производства применяются автоматизированные комплексы с ленточной подачей материала и системой удаления готовых деталей. Скорость штамповки на быстроходных прессах достигает 400–800 ходов в минуту при толщине материала до 1,0 мм.
Конструкция штампа для высечки включает:
Высечке подвергаются листовые материалы толщиной до 6 мм: низкоуглеродистые стали 08кп, 08пс, 10, 20, коррозионностойкие стали 12Х18Н10Т, алюминиевые сплавы АМг2, АМг3, латуни Л63, ЛС59-1, а также электротехническая сталь для магнитопроводов. Выбор материала определяется требованиями к механическим свойствам готовой детали и условиям ее эксплуатации.
Основные отрасли применения высечки по ГОСТ 18970-84:
Контроль деталей, полученных высечкой, включает проверку геометрических размеров, состояния кромки среза и отсутствия заусенцев. Допустимая высота заусенца регламентируется нормативными документами и не должна превышать 0,1 мм для деталей толщиной до 2 мм. Контроль осуществляется калибрами, штангенциркулем, микрометром, а при массовом производстве — автоматическими измерительными системами.
| Толщина материала, мм | Зазор между пуансоном и матрицей, мм | Усилие высечки, т/м | Шероховатость среза, Ra, мкм | Точность контура, квалитет |
|---|---|---|---|---|
| 0,5 | 0,025–0,050 | 8–12 | 1,25–2,5 | IT12 |
| 1,0 | 0,050–0,100 | 18–25 | 2,5–5,0 | IT13 |
| 2,0 | 0,100–0,200 | 35–50 | 5,0–10,0 | IT14 |
Высечка металлическая по ГОСТ 18970-84 обеспечивает высокую производительность при серийном и массовом производстве. Стоимость операции снижается при использовании многорядных схем раскроя, позволяющих увеличить коэффициент использования материала до 70–85 %. Применение штампов совмещенного действия, выполняющих высечку и формовку за один ход пресса, сокращает количество технологических переходов и уменьшает трудоемкость изготовления деталей.
При высечке отделяемая часть является готовой деталью, а при пробивке — отходом. В обоих случаях используется замкнутый контур реза, но назначение операций противоположное.
Высечке поддаются листовые материалы толщиной 0,3–6,0 мм: стали 08кп, 08пс, 10, 20, 12Х18Н10Т, алюминиевые сплавы АМг2, АМг3, латуни Л63, ЛС59-1, электротехнические стали.
Зазор составляет 5–10 % от толщины материала для низкоуглеродистых сталей. Для алюминиевых сплавов зазор уменьшают до 4–6 %, для нержавеющих сталей увеличивают до 8–12 %.
Применяются кривошипные и гидравлические прессы усилием 10–630 т. Для массового производства используются автоматизированные линии с ленточной подачей и скоростью штамповки до 800 ходов в минуту.