


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


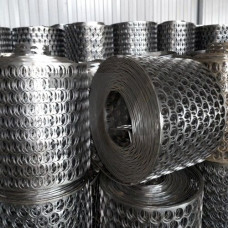
Высечка металлическая из стали 35 — это плоские изделия, получаемые штамповкой листового или полосового проката с полным отделением заготовки от исходной полосы по замкнутому контуру. Материал — качественная углеродистая конструкционная сталь 35 по ГОСТ 1050, что определяет комплекс механических свойств, пригодных для изготовления деталей, работающих при умеренных статических и динамических нагрузках.
Сталь 35 относится к группе среднеуглеродистых (содержание углерода 0,32–0,40%), что обеспечивает после нормализации предел текучести не менее 315 МПа и временное сопротивление разрыву 530–685 МПа. Твёрдость HB 179–207 достигается без дополнительной термической обработки, что сокращает производственный цикл при серийном выпуске штампованных деталей. Для ответственных узлов возможна закалка с отпуском — после закалки в воду и среднего отпуска сталь 35 приобретает предел прочности до 780 МПа при сохранении приемлемой пластичности.
Процесс высечки из стали 35 выполняется на кривошипных или гидравлических прессах с использованием разделительных штампов. Ключевое ограничение — толщина исходного материала: при толщине свыше 10–12 мм усилие деформации возрастает пропорционально площади среза, что требует прессов усилием от 100 до 630 т. Оптимальный диапазон толщин для холодной высечки — 0,8–8,0 мм; при больших толщинах рекомендуется подогрев заготовки до 200–400 C для снижения удельного сопротивления резанию.
Качество кромки после высечки характеризуется тремя зонами: закруглением у поверхности матрицы, блестящим поясом сдвига и зоной скалывания. Для стали 35 доля блестящего пояса составляет 30–50% толщины при зазоре между пуансоном и матрицей 5–8% от толщины материала. Увеличение зазора свыше 12% приводит к росту высоты заусенца и ухудшению плоскостности детали.
Склонность стали 35 к деформационному упрочнению требует учёта наклёпа при многооперационной высечке. После первой операции холодного деформирования твёрдость в зоне резания повышается на 20–40 HB, что увеличивает усилие последующих переходов. Для промежуточных операций рекомендуется рекристаллизационный отжиг при 680–700 C с выдержкой 1–2 часа.
| Параметр | Состояние поставки | Нормализация | Закалка + средний отпуск | Закалка + высокий отпуск |
|---|---|---|---|---|
| Предел текучести, МПа | 315 | 340 | 590 | 440 |
| Временное сопротивление, МПа | 530–610 | 560–640 | 780 | 620 |
| Относительное удлинение, % | 21 | 19 | 12 | 19 |
| Твёрдость, HB | 179–207 | 170–192 | 241–285 | 192–228 |
Штампованные детали из стали 35 востребованы в узлах, где требуется сочетание прочности и износостойкости без применения легированных марок. Типовые позиции:
Для повышения коррозионной стойкости высечка из стали 35 может подвергаться цинкованию, оксидированию или фосфатированию. При работе в условиях повышенной влажности или в контакте с агрессивными средами рекомендуется нанесение гальванических покрытий толщиной 6–15 мкм, что не изменяет геометрию деталей в пределах допусков на штамповку.
Геометрическая точность высечки из стали 35 регламентируется квалитетами IT12–IT14 по наружному контуру и IT11–IT13 по отверстиям. Шероховатость поверхности среза Ra 3,2–6,3 мкм достигается без дополнительной обработки. Контроль твёрдости выполняется по методу Бринелля на образцах, вырезанных из партии; контроль размеров — калибрами или координатно-измерительными машинами с шагом 100% для ответственных деталей и выборочно (2–5%) для серийных позиций.
Для холодной высечки без подогрева экономически целесообразна толщина до 8 мм. При толщине 8–12 мм требуется увеличение зазора до 10–12% и применение прессов усилием от 400 т. Свыше 12 мм рекомендуется горячая высечка с подогревом до 200–400 C.
Сталь 35 имеет более высокий предел текучести (315 МПа против 245 МПа у стали 20) и твёрдость, что обеспечивает лучшую износостойкость готовой детали. Однако усилие вырубки возрастает на 15–20%, а пластичность в зоне деформации ниже, что требует более точной настройки зазоров штампа.
Для большинства применений — нет, сталь 35 в состоянии поставки уже имеет оптимальное сочетание прочности и пластичности. Закалка с отпуском назначается только для деталей, работающих на истирание или под высокими контактными нагрузками, когда требуется твёрдость свыше 240 HB.
Рекомендуемый односторонний зазор составляет 5–8% от толщины материала. Для толщины 2 мм — 0,10–0,16 мм на сторону; для 5 мм — 0,25–0,40 мм. Увеличение зазора свыше 10% снижает стойкость штампа, но уменьшает усилие вырубки на 10–15%.